Аншруба экстрударагэта сэрца пластыкавага экструдара — шнек, які верціцца ўнутры нагрэтай бочкі, які плавіць пластык і перапампоўвае яго наперад пры стабільным ціску. Выбар правільнага зводзіцца да трох рэчаў:тыпу(аднашнековые, двухшнековые, канічныя або паралельныя),матэрыялён павінен бегчы (што замацоўвае паверхню - азатаваная для чыстых смол, біметалічная для абразіўных або каразійных), і як гэтавызначаны і пабудаваны. Зразумейце іх правільна, і гэта будзе працаваць гадамі. Гэта кіраўніцтва разглядае ўсе тры.
Усё, што вы экструдуеце - трубы, профілі, плёнкі, лісты, кампаунд або гранулы - усёшруба экстрударагэта частка, якая выконвае рэальную працу. Гэта таксама дэталь, якая зношваецца, і яна, хутчэй за ўсё, вырашыць, ці будзе ваша лінія працаваць чыстай і ў адпаведнасці са спецыфікацыямі, ці будзе змагацца з вамі па якасці і часу прастою. Гэта кіраўніцтва аб'ядноўвае ўсю тэму: што такое шрубавы ствол, тыпы, матэрыялы, як падабраць адзін да вашага матэрыялу і як вызначыць замену, якая праслужыць. Мы ствараем шрубы і ствалы больш за 20 гадоў, таму мы будзем трымаць усё прама і практычна, і накіроўваць вас да больш глыбокіх даведнікаў, дзе яны вам патрэбныя.
Што такое шруба экструдара?
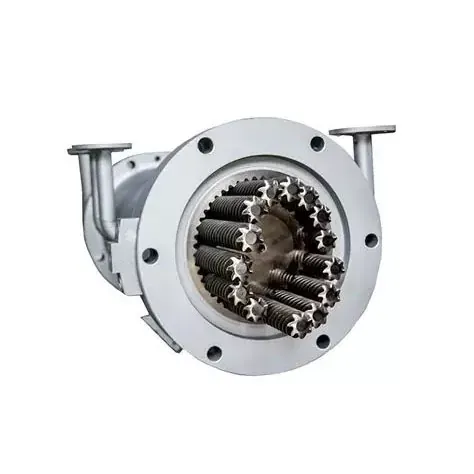
Аншруба экструдараз'яўляецца стрыжнем пластыкавага экструдара: дакладна апрацаваны шнек, які круціцца ўнутры нагрэтага цыліндрычнага ствала. Цвёрды пластык - гранулы або парашок - паступае ў бок падачы. Калі шнек круціцца, цяпло ад ствала і зрух ад шнека плавяць матэрыял, а геаметрыя шнека перамяшчае яго і стварае ціск, выштурхоўваючы аднастайны расплаў праз штамп на далёкім канцы.
Шруба і ствол - гэта спалучаная пара, а не дзве асобныя часткі. Малюсенькі зазор паміж шрубавымі рэйкамі і адтулінай ствала - гэта тое, што кантралюе выхад і якасць плаўлення - пры адкрыцці гэтага зазору з-за зносу машына страчвае абодва. Вось чаму яны праектуюцца, ствараюцца і замяняюцца разам, і таму шруба знаходзіцца ў цэнтры любога працэсу экструзіі або ін'екцыі.

Як працуе шрубавы ствол
Большасць шнекоў экструдара выконваюць сваю працу ў трох зонах па даўжыні шнека. Theзона кармоўбярэ ў сябе цвёрды матэрыял і пачынае рухаць яго наперад. Theзона сціску— там, дзе шрубавы канал паглыбляецца — пластык ушчыльняецца і плавіцца праз цяпло і зрух. Theзона ўлікузатым перапампоўвае расплаўлены пластык наперад з устойлівым кантраляваным ціскам, гатовы да штампа.
Цяпло паступае з двух месцаў: ад награвальнікаў ствала і механічнага зруху шнека, які апрацоўвае палімер. Іх добра збалансаваць, і матэрыял пластыфікуецца раўнамерна без перагрэву. Уся гэтая рэч працуе толькі дзякуючы блізкаму зазору паміж шрубай і ствалом — гэта тое, што перашкаджае слізгаценню расплаву назад па рэйках. Допуск зборкі і цвёрдасць паверхні захоўваюць гэты зазор на працягу доўгага часу, менавіта таму выбар матэрыялу і якасць вытворчасці важныя не менш, чым канструкцыя шруб.
Вакол ствала размяшчаюцца стужкі награвальніка, згрупаваныя ў зоны, у кожнай з якіх падтрымліваецца зададзеная тэмпература з астуджэннем, каб расплаў ніколі не пераграваўся. На далёкім канцы плашка надае канчатковую форму расплаву. Праца вузла складаецца ў тым, каб перадаць гэтай плаўцы плаўленне з аднолькавай тэмпературай і ціскам, таму што любое змяненне вышэй па плыні выяўляецца як дэфект у прадукце ніжэй па плыні.
Тыпы шруб экструдара
«Шрубавы ствол» ахоплівае некалькі розных машын. Правільны залежыць ад таго, ці патрэбны ваш працэспомпаматэрыял абозмяшацьгэта.
Адзіны шруба
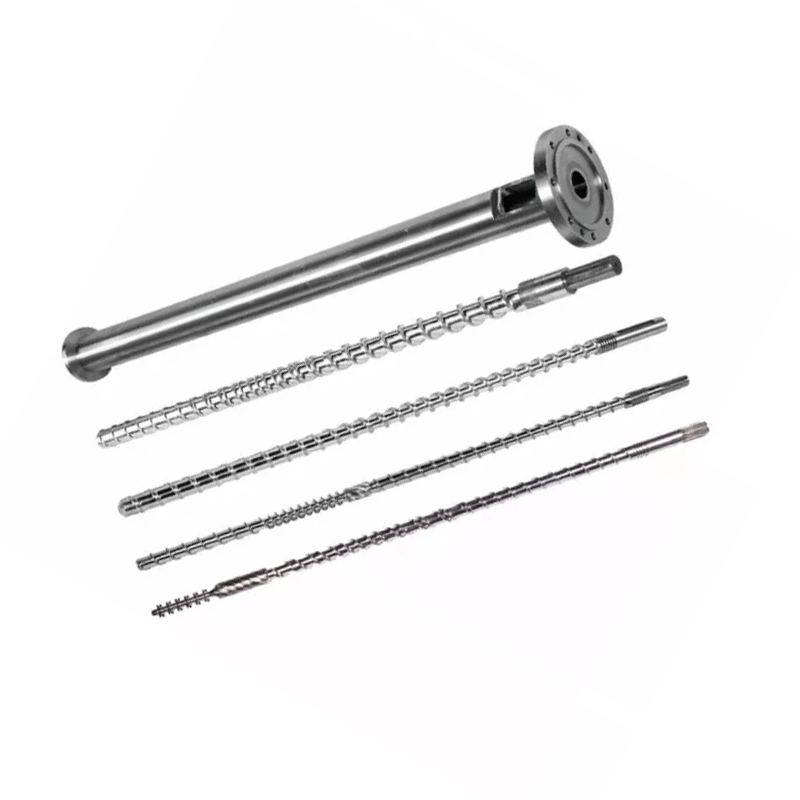
A адзін шрубапраходзіць адзін вал у круглым адтуліне. Ён надзвычай добра транспартуе і перапампоўвае, што робіць яго эканамічнай рабочай машынай для экструзіі вялікіх аб'ёмаў аднаго суцэльнага матэрыялу — труб, профіляў, лістоў, плёнак і дроту. Чаго ён не робіць, так гэта інтэнсіўнага змешвання.
Двайны шруба
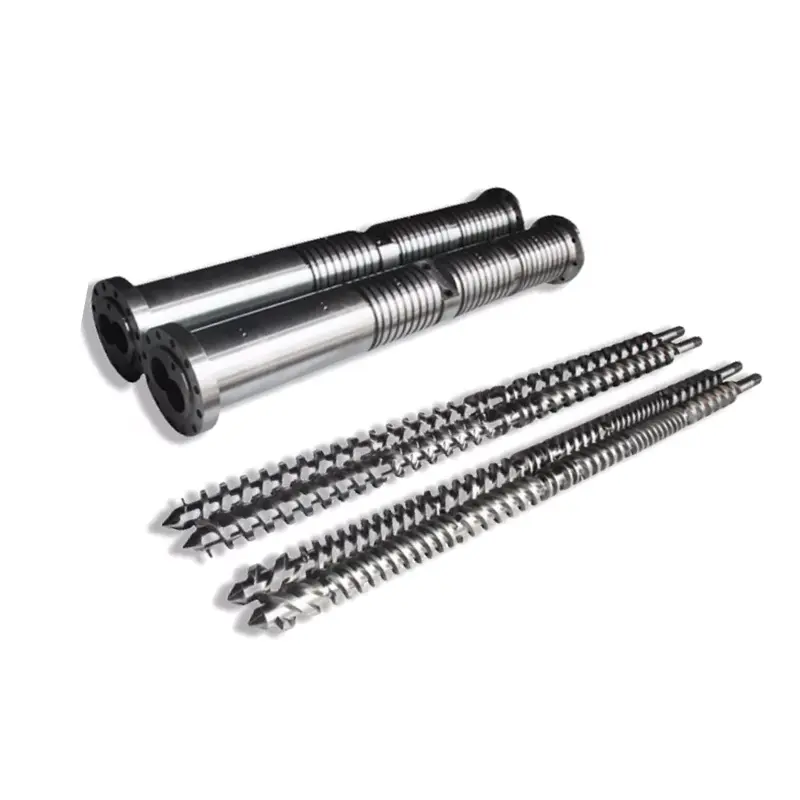
Двайны шруба закручвае два ўзаемазвязаныя валы ў адтуліне ў выглядзе васьмёркі. Гэта сетка - гэта галоўнае: яно забяспечвае інтэнсіўнае змешванне, станоўчую транспарціроўку і жорсткі кантроль над зрухам і часам знаходжання, вось чаму двайныя шнекі спраўляюцца з кампаундаваннем, маткавай сумессю, рэактыўнай экструзіяй і цяжкімі або напаўненымі матэрыяламі. Калі вы ўзважваеце два, наша кіраўніцтва паодношнековые супраць двухшнековых экструдараўідзе глыбока на кампраміс.
Паралельны супраць канічнага двайнога шрубы
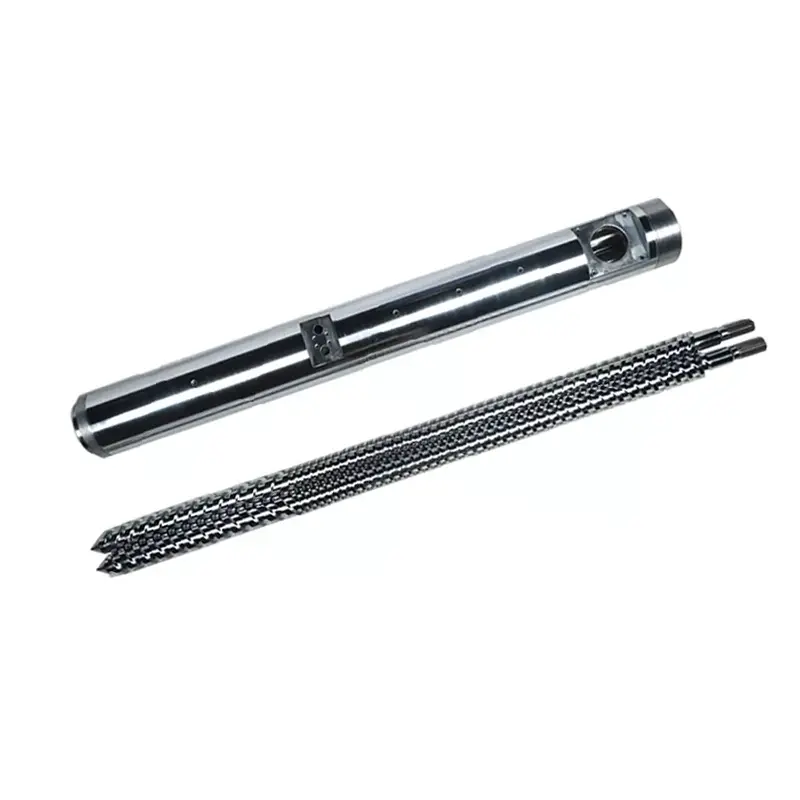
Двайныя шрубы зноў падзяляюцца па форме. Апаралельны двайны шрубазахоўвае пастаянны дыяметр і выкарыстоўвае модульныя,пераналаджвальныя элементы — універсальны выбар для кампаундавання і высокай прадукцыйнасці. Аканічны двухшнековыйзвужаецца ад шырокага канца падачы да вузкага разраду, даючы вялікае горла падачы і высокі крутоўны момант на нізкай хуткасці - класічная машына для цвёрдых труб і профіляў ПВХ. Параўнаем іх падрабязна ўканічныя супраць паралельных двухшнековых экструдараў.Двайныя шрубы таксама круцяцца адначасова (лепшае змешванне) або супрацьлегла (высокага ціску, звычайна для ПВХ).

Шруба для ліцця пад ціскам
Аншруба для ліцця пад ціскампрацуе па тым жа прынцыпе плаўлення і перадачы, але пабудаваны для поршневага цыклу ліццёвай машыны, а не для бесперапыннай экструзіі. Логіка паверхні і матэрыялаў, прыведзеная ніжэй, прымяняецца да гэтага аднолькава.
На першы погляд, вось як выстройваюцца асноўныя тыпы:
| Тып | Лепшае для | Змешванне | Тыповыя прадукты |
|---|---|---|---|
| Адзінкавы шруба | Высокааб'ёмная экструзія аднаго матэрыялу | Нізкі | Труба, профіль, ліст, плёнка |
| Паралельны блізнюк | Кампаундаванне, высокая прадукцыйнасць, гнуткасць | Высокі | Сумесі, маткавая сумесь, гранулы |
| Канічны двойнік | Кампактная труба і профіль ПВХ | Высокі | Труба ПВХ, профіль, ДПК |
| Ін'екцыйны шруба | Цыкл ліцця пад ціскам | Вар'іруецца | Фармаваныя дэталі |
Дзе выкарыстоўваюцца шрубы экструдара
Адзін і той жа асноўны кампанент з'яўляецца ва ўсёй індустрыі пластмас, настроены для бягучай працы. У трубах і профільных лініях фармуе ПВХ, ПЭ, ППР. У плёнцы і аркушы ён падаецца ў форму, якая вырабляе ўпакоўку і кардон. Пры складанні ён змешвае палімеры з напаўняльнікамі, пігментамі і дадаткамі ў гранулы, а таксама запускае вытворчасць маткавай сумесі. Ён кіруе перапрацоўчымі лініямі, якія перапрацоўваюць лом і перамолку, пакрыццё кабеляў і дроту, а таксама поршневыя ствалы ўнутры машын для ліцця пад ціскам. Паўсюль, дзе пластык плавіцца і фармуецца, шруба і ствол робяць плаўленне. Тое, што змяняецца ад галіны да галіны, - гэта тып, паверхня і геаметрыя - менавіта таму дбайная спецыфікацыя мае большае значэнне, чым нумар дэталі ў каталогу.
Матэрыялы шрубавага ствала і апрацоўка паверхні
Ствол шрубы жыве ў сур'ёзным асяроддзі - цяпло, ціск, трэнне і часта абразіўныя або агрэсіўныя матэрыялы. Базавая сталь надае яму трываласць; апрацоўка паверхні надае ёй зносаўстойлівасць і ўстойлівасць да карозіі. Дамінуюць дзве паверхні.
Базавая сталь і азотаванне
Агульнай асновай з'яўляецца азатаванне сталі, напрыклад38CrMoAlA. Gas nitriding hardens a thin case at the surface, giving good wear resistance for clean, unfilled resins like PE, PP, and ABS at a sensible cost. Азотаванышрубавы стволгэта эканамічны, надзейны выбар, калі матэрыял не з'яўляецца асабліва абразіўным або агрэсіўным.
Біметалічны
Для абразіўнага або каразійнага рэжыму біметалічны ствол наплаўляе ўнутры ствала нашмат больш цвёрды і тоўсты пласт сплаву - на аснове нікеля для карозіі, багатага карбідам вальфраму для ізаляцыі - па-над трывалай асновы сталі. Гэта каштуе даражэй, але служыць нашмат даўжэй там, дзе азотаваная паверхня сціраецца. На нашых уласных біметалічных ствалах мы даводзім канал ствала прыкладна да 62 HRC, дзе многія крамы спыняюцца на 58. Поўнае параўнанне знаходзіцца ў нашым кіраўніцтве пабіметалічныя супраць азотаваных шрубавых ствалоў.
Вінт таксама апрацоўваецца
Загартоўка паверхні - гэта не проста праца ў бочцы. Як і азатаванне, шрубы часта наплавляюцца - зносаўстойлівы сплаў, прывараны да шрубы, у самай высокай кропцы зносу на шрубе - таму шруба не адстае ад адтуліны. Калі шруба і ствол зношваюцца з рознай хуткасцю, зазор памяншаецца, і якасць пагаршаецца, таму яны загартоўваюцца, каб працаваць і зношвацца як спалучаная пара, а не як асобныя дэталі.
Адпаведнасць ствала шрубы да вашага матэрыялу
Тут большасць шрубавых рашэнняў выйграюцца або прайграюцца. Матэрыял, які вы выкарыстоўваеце, стварае паверхню, якая вам патрэбна, а не наадварот. Хуткая карта:
| Матэрыял | Галоўная пагроза для ствала | Рэкамендуемая паверхня |
|---|---|---|
| Чысты PE / PP / ABS | Мяккі знос | Азотаваны |
| Жорсткі ПВХ | Карозія + некаторыя ізаляцыі | Біметалічны (на аснове нікеля) |
| Шкланапоўненыя / мінеральныя | Моцнае пацёртасць | Біметалічны (багаты карбідам) |
| WPC (драўніна + напаўняльнік) | Моцнае ізаляцыі (+ карозія на аснове ПВХ) | Біметалічны (багаты карбідам) |
| Перапрацаваны / забруджаны корм | Пацёртасць + невядомыя | Біметалічны |
Два матэрыялы заслугоўваюць асобнага падручніка.ПВХз'яўляецца каразійным, таму што падчас апрацоўкі вылучае саляную кіслату, таму яму патрэбна біметалічная паверхня, устойлівая да карозіі.WPCз'яўляецца адным з самых абразіўных матэрыялаў у экструзіі, дзякуючы свайму драўнянаму і мінеральнаму напаўняльніку, таму яму патрэбны пласт самага цвёрдага сплаву, які можна пакласці ў адтуліну. Кожны раз правярайце паверхню матэрыялу.
Асноўныя характарыстыкі: дыяметр, L/D і сціск
Акрамя тыпу і паверхні, функцыянаванне шрубавага ствала залежыць ад некалькіх характарыстык. Вам не трэба быць шрубавым дызайнерам, каб знайсці яго, але гэта дапамагае ведаць, што яны азначаюць.
- Дыяметр— прыстасаваны да вашай машыны і мэтавага выхаду. Шрубы і ствалы вырабляюцца ў шырокім дыяпазоне дыяметраў, каб задаволіць усё, ад маленькіх профільных ліній да вялікіх экструдараў.
- Каэфіцыент L/D— даўжыня шрубы, падзеленая на яе дыяметр. Больш працяглы L/D дае больш часу для плаўлення і змешвання; больш кароткі - больш кампактны. Правільнае значэнне залежыць ад матэрыялу і працэсу.
- Каэфіцыент сціску— наколькі абмяляецца шнековый канал ад падачы да дазавання. Больш высокае сціск працуе мацней на некаторыя матэрыялы; тэрмаадчувальныя палімеры, такія як ПВХ, аддаюць перавагу больш мяккія суадносіны.
Яны ўсталёўваюцца ў адпаведнасці з матэрыялам і працай, і менавіта таму ствол, выраблены па спецыфікацыі, пераўзыходзіць стандартны. Дайце свайму вытворцу машыну, матэрыял і прадукцыю, і адсюль вынікае геаметрыя.
Агульныя праблемы і на што яны паказваюць
Калі лінія адыходзіць ад спецыфікацыі, след часта вядзе назад да шрубы і ствала. Хуткая дыягностыка:
- Выхад падае пры той жа хуткасці шнека— зношаны зазор, класічны першы знак.
- Скачкі ці нестабільны ціск— знос або праблема з падачай або тэмпературай.
- Чорныя плямы і дэградацыя— матэрыял, які затрымліваецца ў зношаных шчылінах або знаходзіцца на падвергнутай карозіі паверхні.
- Дрэннае змешванне або нерасплаўлены матэрыял— няправільны тып шрубы для працы або зношаны шруба.
- Піттинг на шрубе або адтуліне— карозія, звычайна няправільная паверхня для матэрыялу.
Любы сімптом можа мець некалькі прычын, але два ці тры разам амаль заўсёды паказваюць на зношаны або няправільна ўказаны ствол. Вымярэнне зносу скажа вам, які - і ці з'яўляецца выпраўленне рамонтам або заменай.
Знос, тэхнічнае абслугоўванне і замена
Кожны ствол шрубы з часам зношваецца - пытанне толькі ў тым, наколькі хутка, і гэта залежыць ад матэрыялу і таго, як працуе машына. Знос выяўляецца ў выглядзе зніжэння прадукцыйнасці пры аднолькавай хуткасці шнека, скокаў, дрэннага змешвання, чорных плям або павышэння тэмпературы расплаву. Прычына ў тым, што зазор паміж шрубай і ствалом перавышае допуск.
Калі вы бачыце гэтыя знакі, вымерайце, перш чым дзейнічаць: дыяметр шрубы, адтуліну ствала і радыяльны зазор у параўнанні з першапачатковымі характарыстыкамі. Часам шрубу можна аднавіць, пакуль ствол усё яшчэ спраўны; як толькі адтуліна зношана за допуск, замена звычайна з'яўляецца эканамічным рашэннем. Наш гід пакалі трэба замяніць зношаны шрубавы стволпраходзіць праз вымярэнне зносу і рашэнне аб рамонце супраць замены. Некалькі звычак падаўжаюць тэрмін службы: супастаўляйце паверхню з матэрыялам, не дапускайце забруджванняў у падачу, падтрымлівайце тэмпературу ў дыяпазоне і паказвайце зазоры пры кожным абслугоўванні.
Як выбраць і вызначыць шрубавы ствол экструдара
У сукупнасці выбар шрубавага ствала складаецца з трох рашэнняў:тыпу, тадыпаверхні, тадыспецыфікацыя. Працуйце з імі, і вы не памыліцеся.
- Тып— Ваш тэхналагічны працэс перапампоўвае адзін матэрыял (адзін шнек) або сумесь і сумесь (два шнекі)? Кампактныя ПВХ або профільныя працоўныя кропкі да канічных; высокая прадукцыйнасць і гнуткасць паказваюць на паралельны.
- Паверхня— азотаваныя для чыстых смол, біметалічныя для абразіўных або агрэсіўных матэрыялаў. Калі вы сумняваецеся ў выбары матэрыялу з напаўненнем або ПВХ, выбірайце біметалічныя.
- Спецыфікацыя— дыяметр, L/D і сціск, якія адпавядаюць вашай машыне, матэрыялу і прадукцыйнасці.
Каб атрымаць дакладную цану і ствол, які падае прама ўнутр, паведамце свайму вытворцу марку і мадэль машыны, дыяметр шнека і L/D (або арыгінальны чарцёж), загрузку матэрыялу і напаўняльніка, а таксама мэтавую прадукцыйнасць. Няма малюнка? Зношанага ўзору дастаткова, каб сканструяваць дакладную замену — або мадэрнізаваную з больш трывалай паверхняй, чым дэталь, якую вы здымаеце.
Навошта працаваць з Nanhaiya
Мы выдаткавалі больш за дваццаць гадоў на стварэнне шнекоў экструдара і бочак любога тыпу —адзін шруба, паралельны двайны шруба, канічны двухшнековый, іліццё пад ціскам— у азотаванай сталі 38CrMoAlA і біметалічных сплавах, з цвёрдасцю біметалічнага адтуліны да 62 HRC, кантролем допуску і выпрабаваннем дынамічнага балансу ў кожным наборы. Маючы больш чым 500 кліентаў і больш чым два дзесяцігоддзі вопыту, мы ствараем замены, сумяшчальныя з буйнымі брэндамі, такімі як KraussMaffei, Cincinnati і Jwell, працуючы на аснове вашай мадэлі машыны, чарцяжа або ўзора. Раскажыце нам пра свой матэрыял, машыну і прадукцыю, і вы атрымаеце рэкамендацыю і прапанову на працягу дванаццаці гадзін.
Патрэбен правільны шрубавы ствол або замена вашай лініі? Адпраўце сваю машыну, матэрыял і прадукцыю — атрымайце рэкамендацыю і прапанову на працягу 12 гадзін.
Атрымаць прапановуЧаста задаюць пытанні
Што такое шруба экструдара?
Гэта асноўная рабочая частка пластыкавага экструдара — шнек, які верціцца ўнутры нагрэтай бочкі. Ён бярэ цвёрды пластык з аднаго канца, плавіць яго цяплом і зрухам, а з іншага канца выпампоўвае раўнамерны расплаў пры ўстойлівым ціску. Шруба і ствол працуюць як узгодненая пара, і невялікі зазор паміж імі кантралюе выхад і якасць.
З чаго зроблены шрубавы ствол экструдара?
Асновай звычайна з'яўляецца азотаваная сталь, такая як 38CrMoAlA, загартаваная газавым азатаваннем для атрымання чыстых смол. Для абразіўных або каразійных матэрыялаў ён з'яўляецца біметалічным - цвёрдым, зносаўстойлівым і ўстойлівым да карозіі пластом сплаву, наплавленым унутры адтуліны па-над трывалай асновы сталі. Паверхня выбіраецца з улікам матэрыялу, які вы выконваеце.
Якія асноўныя тыпы шрубавага ствала?
Адзін шруба і двайны шруба. Двайны шнек падзяляецца на паралельны і канічны, а таксама на верцяцца адначасова і супрацьлегла, а таксама ёсць шнековыя ствалы для ліцця пад ціскам. Одношнековый помпа для экструзіі вялікіх аб'ёмаў; двухшнековые сумесі і сумесі; канічныя двайнікі падыходзяць для кампактных ліній ПВХ і профілю.
Колькі служыць шруба экструдара?
Добра дагледжаны звычайна служыць ад 3 да 10 гадоў. Гэта залежыць ад матэрыялу, апрацоўкі паверхні, умоў эксплуатацыі і абслугоўвання — абразіўныя і агрэсіўныя матэрыялы скарачаюць яе, чыстыя смалы і біметалічная паверхня падаўжаюць.
Як выбраць правільны?
Тры этапы: абярыце тып, неабходны вашаму працэсу, абярыце паверхню для вашага матэрыялу, затым падбярыце дыяметр, L/D і кампрэсію да задання. Дайце вытворцу сваю мадэль машыны, матэрыял і прадукцыю - малюнак або ўзор робяць гэта дакладным.
Ці можаце вы замяніць машыну любой маркі?
так. Мы ствараем запасныя шнекі і ствалы, якія падыходзяць да асноўных брэндаў экструдараў і ін'екцыйных машын — KraussMaffei, Cincinnati, Jwell — на аснове вашай мадэлі машыны, чарцяжа або ўзору. Адпраўце падрабязную інфармацыю для атрымання цэны на працягу 12 гадзін.