Навіны

Навіны прамысловасці

Напоўнены шклом нейлонавы шруба для ліцця пад ціскам: укажыце сістэму зносу, а не толькі дыяметр30 2026-09

Напоўнены шклом нейлонавы шруба для ліцця пад ціскам: укажыце сістэму зносу, а не толькі дыяметр

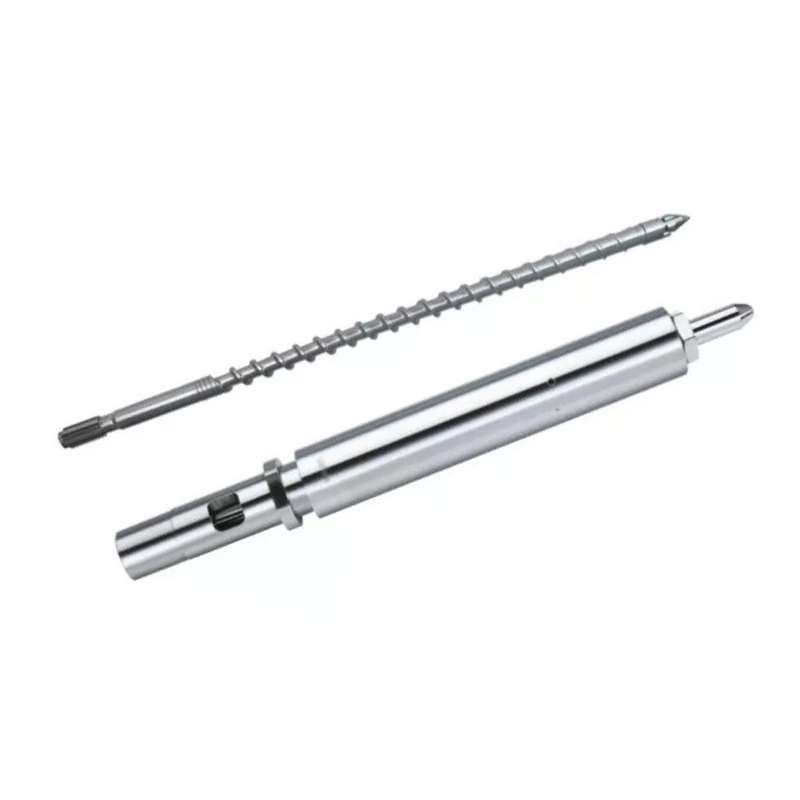
Для ліцця пад ціскам нейлону са шкляным напаўненнем пачніце з дакладнага класа ПА і ўтрымання шкловалакна. Nanhaiya пералічвае загартаваныя і адпушчаныя ліццёвыя шрубы 38CrMoAlA для армаваных пластмас, якія змяшчаюць да 30% шкловалакна, у тым ліку PA-GF. На яго старонках з прадуктамі таксама апісваецца азатаванне і ўзмацненне з нікель-вальфрамавага сплаву для зносаўстойлівых абласцей шруб і ствалоў. Выберыце геаметрыю і сістэму паверхні ў адпаведнасці з рэальным абавязкам, затым праверце адтуліну ствала і наканечнік шрубы або кантрольнае кольца, перш чым прыняць замену. Маё правіла на заводзе простае: значэнне цвёрдасці не выратоўвае няправільную геаметрыю, а новы шруба не выратоўвае ўцечку пярэдняга канца. Размесціце ўсе тры інтэрфейсы на чарцяжы і ўсе тры паводзіны ў пробным плане.
Мутант супраць паступовага ліцця пад ціскам: як выбраць профіль сціску30 2026-09

Мутант супраць паступовага ліцця пад ціскам: як выбраць профіль сціску

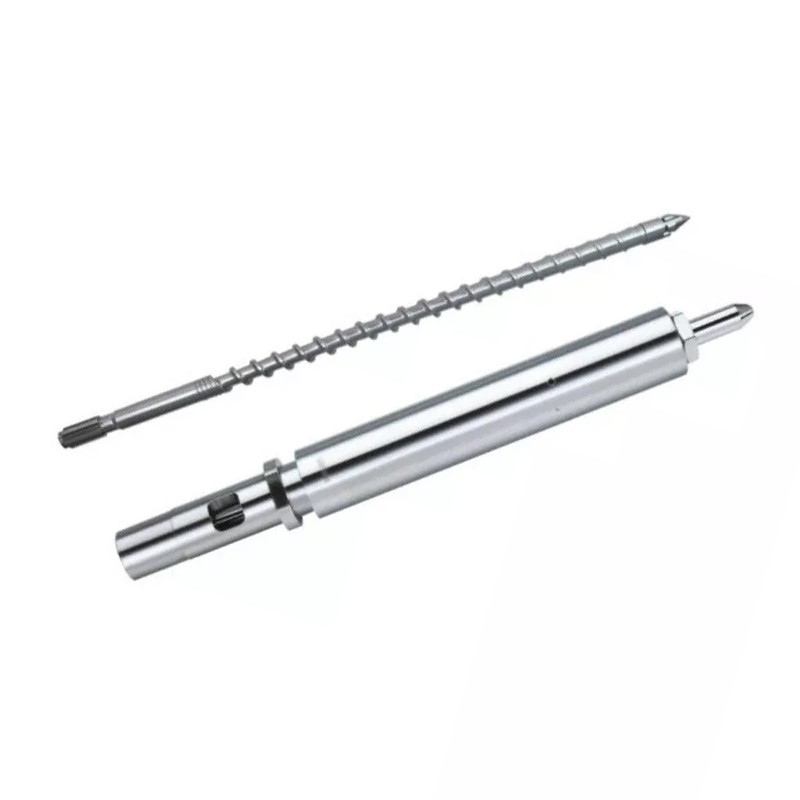
У якасці адпраўной кропкі для крышталічных або паўкрышталічных матэрыялаў, якія выйграюць ад хуткага сціску і плаўлення, выбірайце мутантны або рэзкі шнек для ліцця пад ціскам. Nanhaiya пералічвае PE, PP, PA, POM і PTFE. Яго мутантная частка сціску займае ад 5% да 15% ад агульнай даўжыні шрубы. Выберыце паступовы шрубу ў якасці адпраўной кропкі для аморфных або цеплаадчувальных матэрыялаў, якія маюць патрэбу ў больш плыўным пераходзе. Nanhaiya пералічвае цвёрды ПВХ, ПС, ПК, блок харчавання і АБС. Яе частка паступовага сціску звычайна займае ад 40% да 60% агульнай даўжыні, прычым каля 50% апісваецца як тыповая. Пацвердзіце любы выбар фактычным гатункам, напаўняльнікам, вільгаццю, выкарыстаннем уколу, часам аднаўлення, станам расплаву і прыняццем адліваных дэталяў.
Як вызначыць высакахуткасны адзінкавы шнек для экструзіі ПЭ і ПП30 2026-09

Як вызначыць высакахуткасны адзінкавы шнек для экструзіі ПЭ і ПП

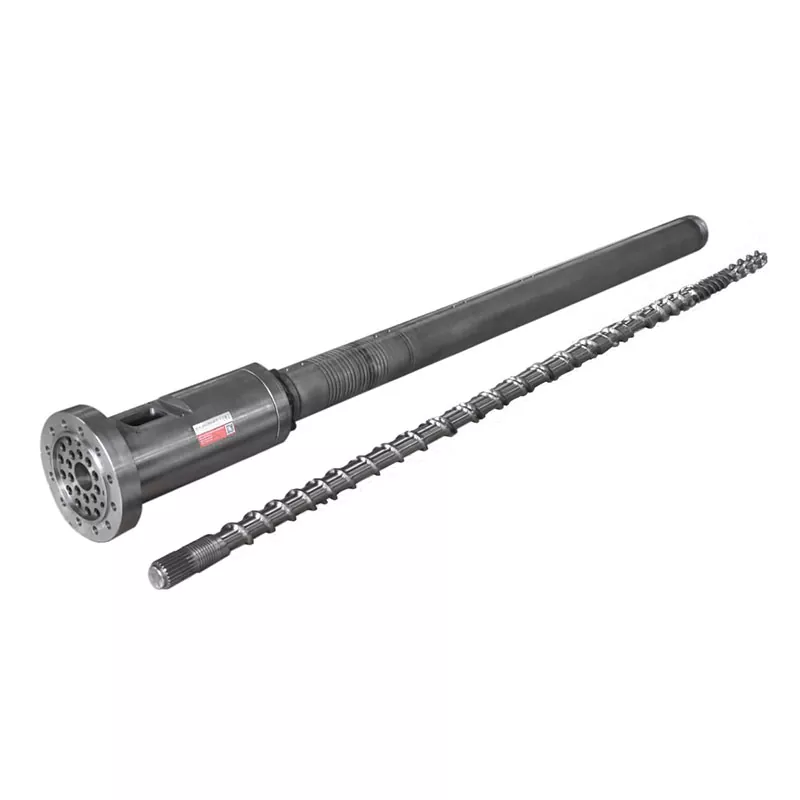
Вызначце высакахуткасны адзіночны шнек з поліэтылену ці поліэтылену ў залежнасці ад рэальнага матэрыялу, таварнай прадукцыі, прадукту і штампа, хуткасці паверхні шнека, акна тэмпературы плаўлення, ціску, магутнасці рухавіка і каробкі перадач, магутнасці астуджэння, асяроддзя зносу і метаду прыёмкі. Не купляйце толькі на дыяметры і максімальных абаротах. Nanhaiya публікуе дзевяць аднашнековых мадэляў ад NHY20 да NHY150 з дыяпазонам прадукцыйнасці ад 3 да 1300 кг/гадз і дыяпазонам хуткасцей ад 10 да 150 абаротаў у хвіліну ва ўсім сямействе. Яго высакахуткасны прадукт з ПЭ і ПП выкарыстоўвае аптымізаваную геаметрыю шнека, каробку перадач з высокім крутоўным момантам, спецыяльныя ствалы з прарэзамі падачы і канструкцыю з зносаўстойлівага сплаву. Ператварыце кожную мэту праекта ў стабільную тэставую кропку з дапамогай названай смалы, штампа, акна якасці і мяжы электрычных вымярэнняў.
Як вызначыць адзін шрубу для шклянога, мінеральнага і перапрацаванага пластмас30 2026-09

Як вызначыць адзін шрубу для шклянога, мінеральнага і перапрацаванага пластмас

Каб вызначыць зносаўстойлівы адзіночны шнек, адпраўце дакладную смалу і марку, тып і працэнт напаўняльніка або валакна, утрыманне другаснай сыравіны, забруджванне, форму корму, вільготнасць, стан тэставання MFR або MVR, неабходную прадукцыйнасць, хуткасць шнека, нагрузку рухавіка, ціск расплаву, тэмпературу, гадзіны працы і бягучую карту зносу. Затым абярыце паверхню па месцы пашкоджання. Nanhaiya прапануе падкладкі з 38CrMoAlA, SACM645, 42CrMo і каванай сталі з глыбокім іённым азотаваннем, абаронай ад PTA на верхняй частцы і па баках, а таксама варыянты паверхні з карбіду вальфраму і нікеля. Прапанаваны шруба павінен быць правераны з спалучаным ствалом, таму што новая цвёрдая паверхня не можа выправіць павялічанае або зрушанае адтуліну.
Кіраўніцтва па куплі каробкі перадач пластыкавага экструдара: адпаведнасць крутоўнага моманту, перадачы і інтэрфейсу машыны30 2026-09

Кіраўніцтва па куплі каробкі перадач пластыкавага экструдара: адпаведнасць крутоўнага моманту, перадачы і інтэрфейсу машыны

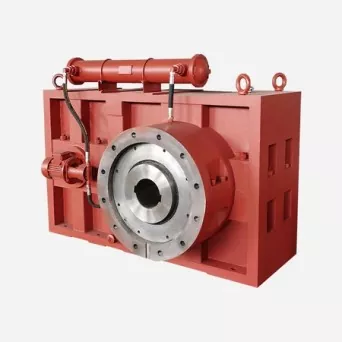
Каб купіць рэдуктар для пластыкавага экструдара, укажыце магутнасць рухавіка і намінальную хуткасць, неабходны дыяпазон хуткасцей кручэння шнека, бесперапынны і пікавы крутоўны момант, колькасць і кручэнне шнека, матэрыял і прадукцыйнасць, гадзіны працы, інтэрфейсы ўваходнага і выходнага валаў, мантажнае становішча, напорную нагрузку, змазку, астуджэнне і прыёмачныя выпрабаванні. Сама па сабе магутнасць рухавіка не з'яўляецца характарыстыкай каробкі перадач. Дзве лініі з адным і тым жа рухавіком могуць навязваць розныя функцыі крутоўнага моманту, цяпла, удараў, сінхранізацыі і падшыпнікаў. На падпісаным чарцяжы павінны быць указаны вал з боку рухавіка і вал з боку шрубы, іх хуткасці, кірункі кручэння, суадносіны, кропкі мацавання і ўсе злучэнні, неабходныя для ўстаноўкі.
Кіраўніцтва па куплі фланца ствала экструдара: перад замовай удакладніце інтэрфейс15 2026-09

Кіраўніцтва па куплі фланца ствала экструдара: перад замовай удакладніце інтэрфейс

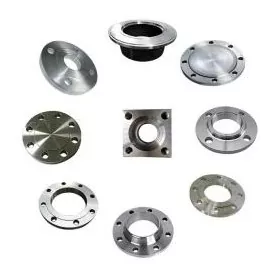
Каб набыць фланец ствала экструдара, адпраўце кантраляваны чарцёж, які вызначае адтуліну, вонкавы дыяметр, таўшчыню, рэгістрацыю месцазнаходжання, малюнак засаўкі, ушчыльняльную паверхню, матэрыял, апрацоўку паверхні і спалучаныя дэталі. Дадайце фактычную аснову тэмпературы і ціску, мадэль экструдара або галоўкі, колькасць і патрабаванні да праверкі. Не заказвайце спецыялізаваны фланец машыны толькі з надпісам "ANSI", "DIN", "JIS" або "PN16". Гэтыя спасылкі могуць вызначыць стандартны фланец трубы толькі тады, калі ўказваецца поўнае стандартнае абазначэнне і база абслугоўвання. Для злучэння экструдара звычайна патрабуецца ўласны малюнак інтэрфейсу, нават калі адзін бок адпавядае прызнанаму шаблону фланца.
X
Мы выкарыстоўваем файлы cookie, каб прапанаваць вам лепшы вопыт прагляду, аналізаваць наведвальнасць сайта і персаналізаваць кантэнт. Выкарыстоўваючы гэты сайт, вы згаджаецеся на выкарыстанне намі файлаў cookie. Палітыка прыватнасці
АдхіліцьПрыняць