Навіны

Навіны прамысловасці

Аднашнековая супраць паралельнай двухшнекавай лініі гранулявання: якая падыходзіць для вашага матэрыялу?09 2026-09

Аднашнековая супраць паралельнай двухшнекавай лініі гранулявання: якая падыходзіць для вашага матэрыялу?

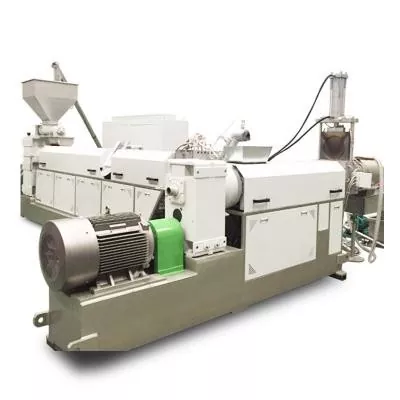
Выбірайце одношнековую лінію гранулявання, калі сыравіна ўжо блізкая да канчатковага складу, а асноўнымі задачамі з'яўляюцца стабільная транспарціроўка, плаўленне, фільтраванне расплаву, стварэнне ціску і рэзка гранул. Гэта практычная адпраўная кропка для паслядоўнага перамолвання ПЭ або ПП, простага паўторнага гранулявання, лабараторных работ і малога і сярэдняга вытворчасці. Выберыце паралельную двухшнековую лінію гранулявання, калі машына павінна не толькі змяшчаць, але і грануляваць. Ён лепш падыходзіць для напаўняльнікаў, пігментаў, палімерных сумесяў, маткавай сумесі, мадыфікаваных пластмас, некалькіх патокаў падачы і больш моцнага выдалення лятучых рэчываў. Не купляйце двухшнековую лінію толькі таму, што яе паказаная прадукцыйнасць вышэй. Купляйце яго, калі яго тэхналагічныя функцыі адпавядаюць рэцэптуры.
Планетарны шруба супраць адна- і двухшнековой: калі варта абнаўляць?31 2026-08

Планетарны шруба супраць адна- і двухшнековой: калі варта абнаўляць?

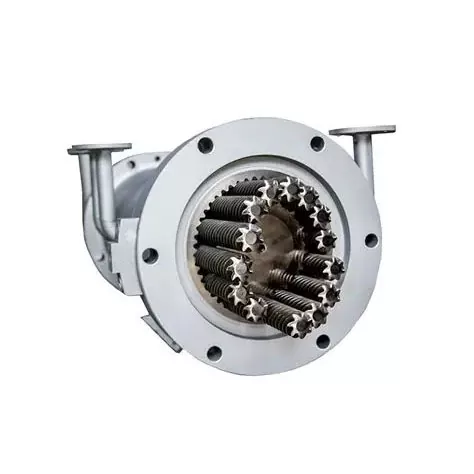
Выберыце планетарны шнек, калі рэцэптуры патрабуецца выдатнае размеркавальнае змешванне, шырокая плошча цеплааддачы, самаачышчальнае дзеянне або паэтапная дэгазацыя, асабліва з тэрмаадчувальным ПВХ, злучэннямі з высокім напаўненнем, эластамерамі, клеямі і кампазітнымі матэрыяламі. Заставайцеся з адным шрубай, калі працэс стабільны і ў асноўным патрабуе эканамічнага плаўлення, транспарціроўкі і ціску. Выбірайце двайны шнек, які круціцца адначасова, калі прыярытэтам з'яўляецца высакахуткаснае злучэнне, гнуткая бакавая падача або больш моцная дысперсійная праца. Калі штамп патрабуе большага ціску, чым можа забяспечыць планетарная секцыя, перад заказам сплануйце наступны этап ціску.
Выбар наканечніка шрубы для ліцця пад ціскам: праверце знос кольцаў, іх пасадку і кантрольны спіс запыту на прапанову31 2026-08

Выбар наканечніка шрубы для ліцця пад ціскам: праверце знос кольцаў, іх пасадку і кантрольны спіс запыту на прапанову

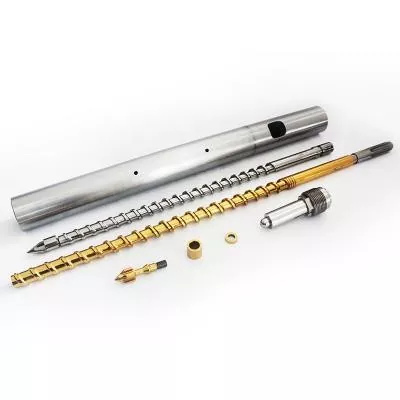
Выбірайце наканечнік шрубы для ліцця пад ціскам па чатырох параметрах: канструкцыі зваротнага клапана, дакладнаму ўзаемадзеянню шнека і ствала, апрацаванай смале і напаўняльніку і характару зносу існуючай зборкі. Адной толькі мадэлі машыны недастаткова, калі могуць існаваць версіі, папярэднія рамонты або нестандартныя шрубы. Каб зрабіць заказ на замену, адпраўце арыгінальны чарцёж, калі ён ёсць, а затым праверце разьбу, плячо, даўжыню наканечніка, ход кольца, пасадачнае месца, вонкавы дыяметр і пратокі для плаўлення ў адпаведнасці з фактычнай машынай. Добрая цытата пачынаецца з геаметрыі. Далей ідзе апрацоўка матэрыялу і паверхні.
Азотаваныя або біметалічныя адзінкавыя шрубы: супастаўце паверхню са смалой і напаўняльнікам31 2026-08

Азотаваныя або біметалічныя адзінкавыя шрубы: супастаўце паверхню са смалой і напаўняльнікам

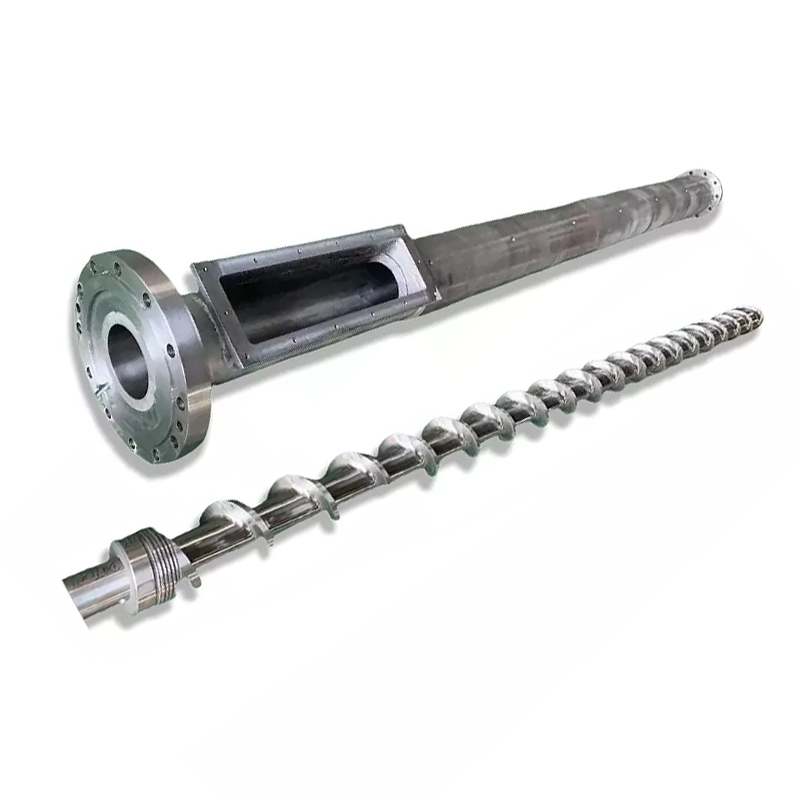
Выбірайце азатаванне, калі апрацаваная сталёвая паверхня адпавядае патрабаванням да зносу, карозіі і габарытам. Выбірайце цвёрдую наплавку або іншую біметалічную канструкцыю, калі праект патрабуе іншага сплаву ў зоне найбольшага зносу. Для сур'ёзнага абслугоўвання лепшым адказам можа быць шруба з цвёрдай наплавкай з сумяшчальным біметалічным ствалом. Ні адзін варыянт не з'яўляецца аўтаматычна лепшым. Пачніце з рэжыму адмовы, затым зацвердзіце матэрыялы шнека і ствала, размяшчэнне слаёў, маршрут апрацоўкі і крытэрыі праверкі разам.
Хуткасць шнека, тэмпература расплаву і прадукцыйнасць: чаму адна налада змяняе іншыя31 2026-08

Хуткасць шнека, тэмпература расплаву і прадукцыйнасць: чаму адна налада змяняе іншыя

Павелічэнне хуткасці шнека звычайна павялічвае цячэнне і хуткасць, з якой матэрыял паступае ў працэс, але ўзаемасувязь не з'яўляецца бязмежнай або ідэальна лінейнай. Большая колькасць абаротаў у хвіліну таксама можа павялічыць тэмпературу зруху, скараціць час знаходжання і адкрыць слабую секцыю падачы або плаўлення. Змяняйце адну кантраляваную зменную за раз, дачакайцеся стабільнага стану, затым параўнайце выхад, профіль тэмпературы расплаву, ціск, нагрузку рухавіка і якасць прадукцыі. Спыніцеся, калі адзін з іх дасягне дазволенага ліміту, нават калі прывад можа круціцца хутчэй.
Як ачысціць одношнековый экструдар, не пашкодзіўшы шнек або ствол28 2026-08

Як ачысціць одношнековый экструдар, не пашкодзіўшы шнек або ствол

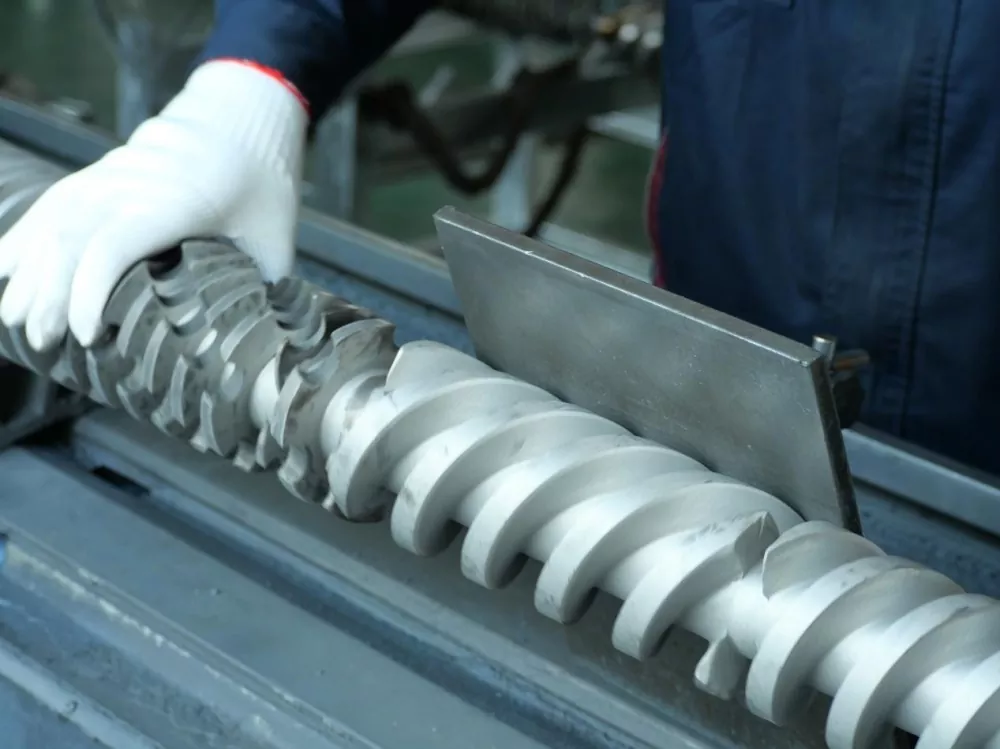
Выкарыстоўвайце папластовы метад. Пачніце з зацверджанай пастаўшчыком матэрыялу і машыны працэдуры ачысткі, у той час як экструдар застаецца пад звычайным працоўным кантролем. Калі рэшткі вяртаюцца або шруба павінна быць адкрыта, спыніце, ізалюйце і праверце небяспечную энергію ў адпаведнасці з працэдурай завода. Для выдалення шрубы выкарыстоўвайце зацверджаныя кампаненты, якія не пашкоджваюць прылады. Прамысловыя рэкамендацыі рэкамендуюць латуневыя інструменты, медную марлю і баваўняную тканіну, а таксама перасцерагаюць ад сталёвых скрабкоў і лакальнага нагрэву факелам. Агледзіце чыстыя паверхні, перш чым вырашыць, што праблема ў зносе.
X
Мы выкарыстоўваем файлы cookie, каб прапанаваць вам лепшы вопыт прагляду, аналізаваць наведвальнасць сайта і персаналізаваць кантэнт. Выкарыстоўваючы гэты сайт, вы згаджаецеся на выкарыстанне намі файлаў cookie. Палітыка прыватнасці
АдхіліцьПрыняць