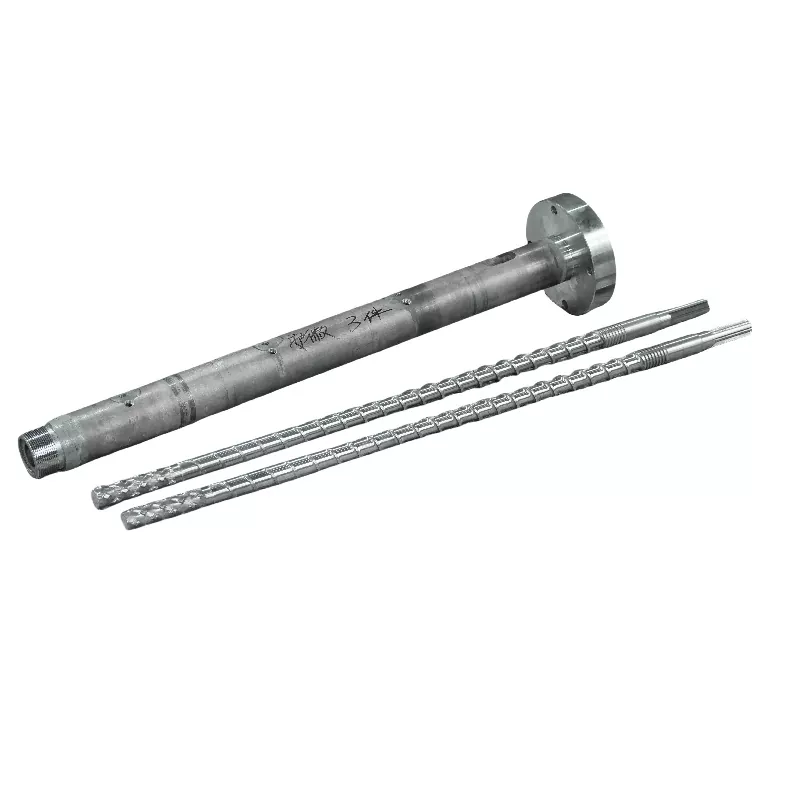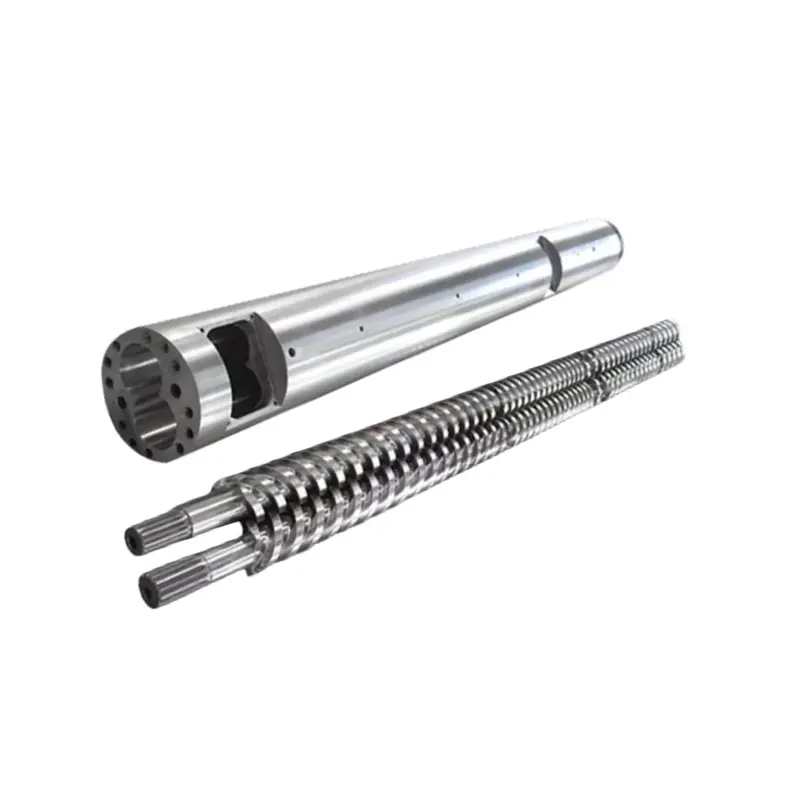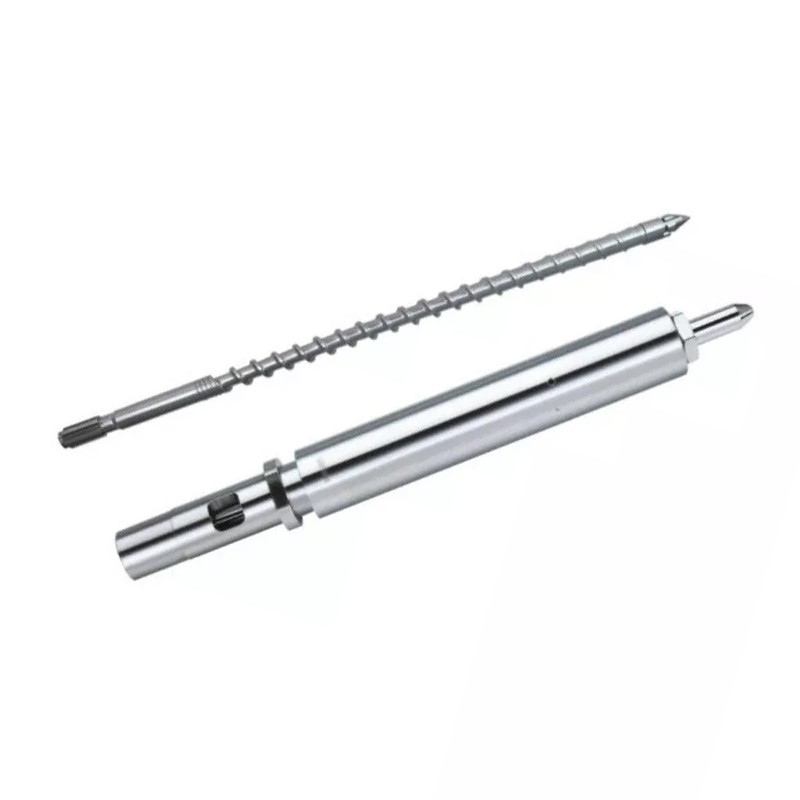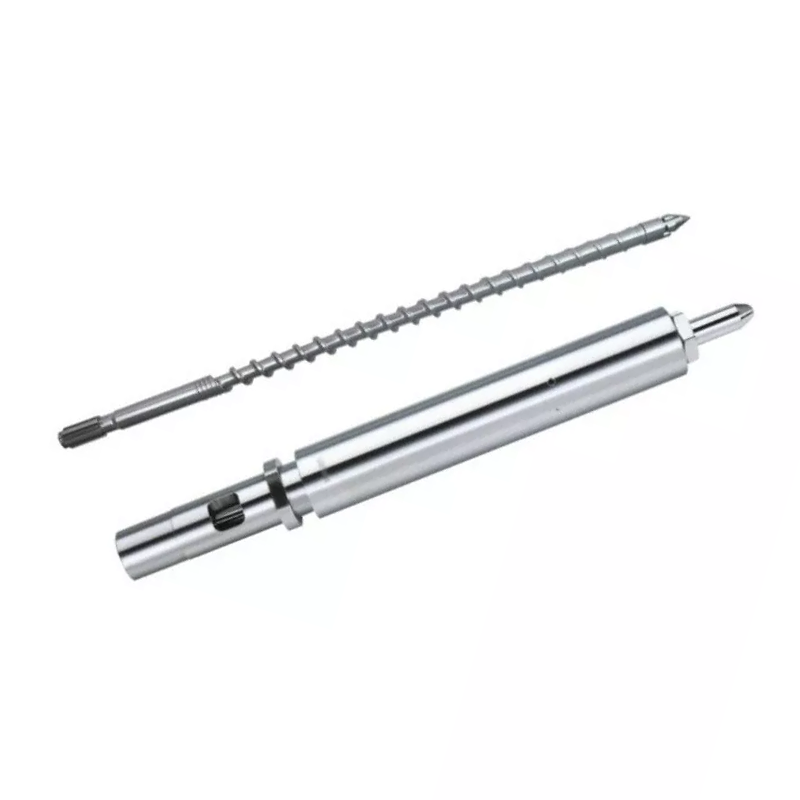
Вашашруба для ліцця пад ціскамвызначае якасць плаўлення, кансістэнцыю дробкі і час цыклу. Ніжэй: як выбраць геаметрыю і апрацоўку паверхні для вашай смалы, як падтрымліваць набор і як прасачыць дэфект да шрубы, ствала або кантрольнага кольца замест таго, каб шукаць яго праз налады машыны. Нашы азатаваныя шрубы 38CrMoAlA нясуць азотаваны пласт таўшчынёй 0,5–0,8 мм пры 950–1050 HV, падыходзяць для ПЭ, ПП, ПС і АБС і апрацоўваюць шкловалакно да 30%. Акрамя гэтага, або на каразійную смалу, канал ствала патрабуе напылення цвёрдым сплавам да 62 HRC. Калі выхад знізіўся і цыклы расцягнуліся, прачытайце табліцу пошуку і ліквідацыі непаладак, перш чым дакранацца да іншага зададзенага значэння.

Што такое шрубавы ствол для ліцця пад ціскам?
Шнек і ствол утвараюць блок пластыфікацыі машыны для ліцця пад ціскам. Разам яны бяруць цвёрдыя гранулы з бункера, растопліваюць іх, змешваюць у аднастайны расплаў, адмерваюць дакладную порцыю і ўводзяць гэтую порцыю ў форму. Кожная частка, вырабленая вашай машынай, праходзіць праз гэтую пару.
Фармоўшчыкі замяняюць сопла, наладжваюць формы і рэгулююць тэмпературу на працягу некалькіх тыдняў, перш чым паглядзець на блок пластыфікацыі. Гэты парадак назад. Калі шруба або ствол зношваюцца, ніякая ўстава на кантролеры не вяртае працэс назад.
Роля шрубы ў пластыфікацыі
Большую частку плаўлення робіць шнек, а не награвальнік. Цяпло бочкі спрыяе, але дамінуючы механізм плаўленняцяпло зруху: шруба цягне палімер да гарачай сценкі ствала, і трэнне стварае цяпло ўнутры самога матэрыялу. Вось чаму геаметрыя шнека змяняе тэмпературу расплаву, нават калі вашы зададзеныя значэнні не змяняюцца.
Шруба таксама вымярае стрэл. Ён круціцца для пластыфікацыі, уцягваецца, калі расплав збіраецца перад наканечнікам, а потым спыняецца. Адлегласць, на якую ён уцягваецца, - гэта памер вашага стрэлу. Любы расплаў, які выцякае назад па рэйках або міма кантрольнага кольца, парушае гэта вымярэнне.
Нарэшце, шруба ўводзіць. Ён спыняе кручэнне і рухаецца наперад, як поршань, праганяючы расплаў праз сопла. Гэтая двайная роля, верціцца і зваротна-паступальна, аддзяляе ін'екцыйны шнек ад экструзійнага.
Роля ствала ў цеплаперадачы і ўтрыманні
Ствол уяўляе сабой прэцызійны сасуд высокага ціску з падагрэвам канала ствала. Ён утрымлівае ціск ін'екцыі, перадае цяпло ад стужак у палімер і стварае цвёрдую сценку, аб якую шруба разбівае матэрыял.
Яго канал павінен заставацца круглым, прамым і шчыльным па памерах. Пры зношванні памераў канала ствала павялічваецца зазор паміж шрубай і сценкай ствала. Затым расплаў выцякае назад па рэйках, а не наперад, і хуткасць пластыфікацыі падае.
Нагрэў ствала занальны, звычайна падача, сціск і дазаванне, кожны са сваім кантролерам і тэрмапарай. Дрэйфуючая тэрмапара ў адной зоне можа рыхтаваць матэрыял месяцамі, пакуль на дысплеі паказваецца нармальна.
Як шруба і ствол працуюць разам як сістэма
Дзве часткі выступаюць як адпаведная пара, а лічба, якая апісвае парурадыяльны зазор: палова розніцы паміж дыяметрам канала ствала і дыяметрам шрубы.
Па задуме прасвет невялікі. Прамысловае правіла для новага набору складае прыкладна 0,001 цалі зазору з кожнага боку на кожны цаля дыяметра шрубы. На 60 мм (прыблізна 2,36 цалі) шрубе, які прызямляецца прыкладна на 0,06 мм з кожнага боку. Ваш чарцёж зборкі з'яўляецца аўтарытэтам, і гэта заўсёды павінна быць лічба, па якой вы правяраеце.
Гэты невялікі разрыў робіць рэальную працу. Гэта прымушае палімер зрухаць аб сценку ствала, а не слізгаць міма. Падвойны зазор і зрух аслабляецца, плаўленне запавольваецца, прадукцыйнасць падае, і машына спрабуе кампенсаваць цяплом, якое ёй не патрэбна.
Замена толькі адной дэталі рэдка выпраўляе зношаную пару. Новы шруба ўнутры зношанага ствала аднаўляе толькі палову страчанага зазору, і неадпаведнасць зношвае новую дэталь хутчэй, чым трэба.
Анатомія шнека для ліцця пад ціскам
Стандартны ін'екцыйны шруба дзеліцца на тры зоны плюс вузел наканечніка. Кожная зона мае сваю працу, і кожная не спраўляецца так, як вы можаце пазнаць.
| Зона | Глыбіня канала | Праца | Як выглядае правал |
|---|---|---|---|
| Карміць | Глыбокае | Забярыце гранулы, перанясіце іх наперад | Пераадоленне, галаданне, нерэгулярнае харчаванне, непаслядоўнае аднаўленне |
| Сціск (пераход) | Абмяленне | Ушчыльніце і расплавіце палімер да сценкі ствала | Неплавіцца, дрэннае змешванне, гэтая зона зношваецца першай |
| Вымер | Неглыбокі | Гамагенізуйце і прапампуйце аднастайны расплаў | Варыяцыя стрэлу, скокі тэмпературы |
| Наканечнік і чэкавае кольца | — | Ушчыльненне ад зваротнага патоку падчас ін'екцыі | Дрэйф памеру ўдару, кароткія ўдары, страта амартызацыі |
Зона кармоў
Глыбокія каналы захопліваюць гранулы з горла бункера і перамяшчаюць іх наперад у выглядзе цвёрдых рэчываў. Гэтая зона мала растае. Гэта перадае.
Праблемы з кармленнем выдаюцца за праблемы з раставаннем. Калі гранулы перамыкаюцца ў горле, або секцыя падачы занадта гарачая, і гранулы размякчаюцца і прыліпаюць рана, шнек галадае. Час аднаўлення вагаецца, а за ім і памер уколу. Перш чым вінаваціць геаметрыю, праверце ахалоджванне канала падачы.
Зона сціску (пераходу).
На гэтым участку рэчышча абмяляецца. Гэта паглыбленне прыціскае палімер да гарачай сценкі ствала і стварае цеплыню зруху, якая робіць плаўленне.
Зона сціску - гэта месца канцэнтрацыі зносу. Тут ціск дасягае максімуму, і тут мацней за ўсё шліфуюцца абразіўныя напаўняльнікі. Калі вы вымяраеце зношаны шрубу, гэта месца, дзе вы ў першую чаргу знойдзеце лічбы.
Зона ўліку
Неглыбокія каналы пастаяннай глыбіні гамагенізуюць расплаў і перапампоўваюць яго наперад пры стабільным ціску. Гэтая зона вызначае кансістэнцыю стрэл да стрэлу.
Знос зоны вымярэння выяўляецца ў варыяцыі дробу і павышэнні тэмпературы расплаву пры аднолькавых зададзеных значэннях. Шруба працуе больш, каб перамясціць той самы матэрыял.
Шрубавы наканечнік, зваротнае кольца і зваротны клапан
Зборка зваротнага кольцы, якую часам называюць зваротным клапанам, заслугоўвае большай увагі, чым яна атрымлівае. Ён знаходзіцца на кончыку шнека і выконвае адну працу: падчас упырску ён герметызуе, таму расплаў трапляе ў форму, а не вяртаецца праз шнек.
Калі ён спыняе ўшчыльненне, вы атрымліваеце варыяцыю памеру стрэлу, кароткія стрэлы і знікаючую падушку. Фармоўшчыкі тыднямі рэгулююць ціск упырску, час вытрымкі і тэмпературу, дамагаючыся гэтага. Нічога з гэтага не працуе, таму што расплаў уцякае назад міма зношанага кольца.
Тры сігналы паказваюць менавіта на кантрольнае кольца. Падушка вар'іруецца ад стрэлу да стрэлу, а не застаецца пастаяннай. Вага стрэлу дрэйфуе, пакуль машына паведамляе пра нармальнае аднаўленне. І працэс, які паўтараецца, раптам становіцца нестабільным без змены смалы або схоплівання.
Ключавыя параметры геаметрыі шрубы
Чатыры лічбы апісваюць ін'екцыйны шрубу. Зразумейце іх, і цытата пастаўшчыка перастане быць чорнай скрыняй.
Каэфіцыент L/D: вызначэнне, формула і рэкамендаваныя значэнні па смале
Каэфіцыент L/Dгэта рабочая даўжыня шрубы, падзеленая на яе знешні дыяметр. Шруба, якая ў 22 разы даўжэй сваёй шырыні, мае L/D 22:1. Формула проста L дзеліцца на D, і суадносіны маштабуюцца ў залежнасці ад памеру: 50 мм шруба ў 22:1 мае працоўную даўжыню 1100 мм.
L/D кантралюе, колькі месца ў шрубы для плаўлення, змешвання і гамагенізацыі. Даўжэй дае большую здольнасць плаўлення і лепшае змешванне. Больш кароткі забяспечвае меншы час знаходжання, што абараняе адчувальныя да цяпла смалы.
Ін'екцыйныя шрубы працуюць карацей экструзійных. Шруба рыхтуе адзін стрэл за раз, а не бесперапынна напампоўвае, і матэрыял знаходзіцца ў ствале паміж стрэламі. УЛіццё пад ціскам з суадносінамі L/Dна практыцы большасць машын знаходзіцца ў дыяпазоне ад 18:1 да 25:1, з 20:1 да 22:1, звычайнай для машын агульнага прызначэння.
Тэрмаадчувальныя смалы, такія як ПВХ, аддаюць перавагу больш кароткаму канцу, таму матэрыял менш часу знаходзіцца ў гарачым стане. Інжынерныя пластыкі, якія патрабуюць дбайнага плаўлення, аддаюць перавагу больш доўгаму канцу. У нашым кіраўніцтве па суадносінах L/D падрабязна разглядаюцца кампрамісы.
Каэфіцыент сціску: як гэта ўплывае на цяпло зруху і якасць плаўлення
Каэфіцыент сціскупараўноўвае глыбіню канала ў зоне падачы з глыбінёй канала ў зоне дазавання. Шруба з каналам падачы ў тры разы глыбей, чым яго дазацыйны канал, мае ступень сціску 3:1.
Каэфіцыент сціску вызначае, наколькі моцна шруба апрацоўвае матэрыял. Больш высокі сціск азначае большы зрух, больш механічнага цяпла і больш агрэсіўнае плаўленне. Ніжняя кампрэсія беражліва ставіцца да палімера.
Падбірайце яго да смалы, а не да перавагі большага ліку. Поліалефіны з нізкай глейкасцю патрабуюць станоўчага зруху, каб чыста расплавіцца. Адчувальныя да цяпла смалы, такія як ПВХ, ПК і ПОМ, дэградуюць пад уздзеяннем зруху, ад якога ПЭ адмовіўся б. Наша кіраўніцтва па ступені сціску працуе ў дыяпазонах.
Глыбіня палёту, шырыня канала і іх уплыў на выхад
Каэфіцыент сціску - гэта каэфіцыент, і два шрубы з аднолькавым каэфіцыентам могуць паводзіць сябе па-рознаму. Маюць значэнне абсалютныя глыбіні.
Глыбокі дазавальны канал перамяшчае больш матэрыялу за абарот, павялічваючы хуткасць пластыфікацыі, але ён менш старанна змешваецца і забяспечвае менш аднастайны расплаў. Неглыбокі дазавальны канал лепш змешвае і забяспечвае больш стабільную тэмпературу пры меншай магутнасці за абарот.
Шырыня палёта і вугал спіралі ўплываюць на эфектыўнасць транспарціроўкі і зрух, які матэрыял бачыць пры пасадцы палёта. Гэта дэталі канструкцыі, якія вы ўказваеце, апісваючы свой працэс дызайнеру шруб, а не лічбы, якія вы павінны выбраць з табліцы.
Адносіны дыяметра шнека і памеру дробу
Дыяметр шнека вызначае магутнасць стрэлу аўтамата. Большы шруба выцясняе большы аб'ём на міліметр ходу наперад, таму ён дае большы ўдар.
Практычнае правіла - гэта зручная стужка, а не жорсткае абмежаванне. Запусціце стрэл, які выкарыстоўвае невялікую долю ёмістасці ствала, і матэрыял знаходзіцца ў ствале занадта доўга, цыклічна перамяшчаючыся праз цяпло і дэградуючы. Працуйце амаль на поўную магутнасць, і вы страціце падушку, неабходную для паслядоўнай упакоўкі.
Большасць фармоўшчыкаў нацэльваюць стрэл дзесьці ў сярэдзіне дыяпазону выкарыстання ствала. Калі ваша дэталь знаходзіцца па-за межамі гэтай паласы, правільным выпраўленнем з'яўляецца іншы дыяметр шрубы, а не больш жорсткая ўстаноўка машыны.
Вось наша апублікаваная табліца памераў, якая паказвае, як магутнасць стрэлу адсочвае памер шнека і ствала ў дыяпазоне, які мы ствараем. Выкарыстоўвайце яго, каб вызначыць месцазнаходжанне вашай машыны або праверыць надзейнасць дыяметра, які прапануе вам пастаўшчык.
| Стрэл (г) | Шруба Ø × даўжыня (мм) | Ø ствала × даўжыня (мм) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
З гэтага трэба прачытаць дзве рэчы. Магутнасць стрэлу расце з дыяметрам, як гэтага патрабуе фізіка. І знешні дыяметр ствала расце разам з гэтым, таму большы шруба ніколі не з'яўляецца бясплатным абнаўленнем: гэта іншы клас памеру машыны.
Тыпы шруб для ліцця пад ціскам: які вам патрэбен?
Пяць сямействаў шруб ахопліваюць практычна ўсе ін'екцыі. Правільны залежыць ад вашай смалы і таго, што патрабуе ваша частка.
| Вінтавой тып | Што ён робіць | Лепшае для | Слабасць |
|---|---|---|---|
| Агульнага прызначэння (GP) | Адзіны рэйс, тры стандартныя зоны | PE, PP, PS, ABS, большасць таварных смол | Кампрамісная геаметрыя; змагаецца з патрабавальнымі смоламі |
| Бар'ер | Другі пралёт аддзяляе цвёрды пласт ад басейна раставання | Лепш плаўленне, больш высокі выхад, неадчувальныя да расплаву дэталі | Каштуе даражэй; перабор лёгкіх смол |
| Змешванне / складванне | Дадае секцыі змешвання Maddock або Pin | Каляровая маткавая сумесь, напоўненыя злучэнні, адчувальныя да палос дэталі | Дадатковы зрух; няправільна для адчувальных да цяпла смол |
| Вентыляваны (двухступеністы) | Зона дэкампрэсіі плюс вентыляцыйны порт выдаляюць лятучыя рэчывы | Гіграскапічныя смалы, дзе сушка немэтазгодная | Складаны; вентыляцыйная адтуліна можа пацячы, калі не супадае |
| спецыфічны ПВХ | Нізкі сціск, паліраваныя паверхні, адсутнасць мёртвых плям | Цвёрды і гнуткі ПВХ | Спецыяльна пабудаваны; не шруба агульнага прызначэння |
Шруба агульнага прызначэння (GP): найбольш частая, лепшая для?
Шруба GP - гэта кампраміс, і добры. Ён прымальна працуе з ПЭ, ПП, ПС і АБС, што ахоплівае большасць таварных вырабаў. Машынабудаўнікі пастаўляюць яго ў стандартную камплектацыю, таму што гэта самы бяспечны варыянт па змаўчанні, калі яны не ведаюць, што вы будзеце запускаць.
Кампраміс каштуе вам, калі смала становіцца патрабавальнай. Шруба GP на напоўненым шклом нейлоне хутка зношваецца. Шруба GP на цвёрдым ПВХ пагаршае матэрыял. Шруба GP, націснутая на тонкасценную дэталь для дасягнення максімальнай магутнасці, забяспечвае неплаўленне. Калі што-небудзь з гэтага апісвае ваш працэс, спецыяльна пабудаваны шруба акупляе сябе толькі ломам.
Бар'ерны шруба: лепшае аддзяленне расплаву і аднастайнасць
Бар'ерны шруба дадае другі пралёт праз зону плаўлення. Гэты палёт фізічна аддзяляе астатнія цвёрдыя гранулы ад ужо ўтворанага расплаву і ўтрымлівае цвёрдыя часціцы прыціснутымі да гарачай сценкі ствала, дзе яны працягваюць плавіцца.
Без бар'ера цвёрдыя часціцы хаваюцца ўнутры басейна расплаву, ізаляванага ад сцяны, і могуць дажыць да сопла ў нерасплаўленым стане. З адным плаўленне заканчваецца больш поўна і паслядоўна.
Выйгрыш заключаецца ў лепшай аднастайнасці расплаву пры аднолькавай або больш высокай прадукцыйнасці, што выяўляецца ў меншай колькасці неплаўленняў, больш цвёрдым кантролі ўколаў і больш шырокім акне працэсу. Фармоўшчыкі, якія працуюць з танкасценнай упакоўкай, аптычнымі дэталямі або чымсьці неадчувальным да расплаўлення, павінны запытаць адно па імені.
Шнек для змешвання/размяшчэння: для напоўненых і каляровых маткавых матэрыялаў
Змяшальныя шрубы дадаюць спецыяльную секцыю для змешвання, звычайна каля наканечніка. Мэддак (рыфленыя) секцыі прымушаюць расплавіцца праз вузкія шчыліны, разбіваючы нерасплаўленыя часціцы зрухам. Штыфтавыя змяшальнікі падзяляюць і рэкамбінуюць паток, размяркоўваючы колер і напаўняльнік.
Выкарыстоўвайце адзін, калі каляровыя палосы з'яўляюцца праблемай якасці, калі мае значэнне дысперсія маткавай сумесі або калі размеркаванне напаўняльніка спрыяе прадукцыйнасці дэталі. Кампрамісам з'яўляецца дадатковы зрух, які робіць змешвальныя секцыі няправільным выбарам для адчувальных да цяпла смол, якія ўжо блізкія да мяжы дэградацыі.
Вентыляваны / дэгазацыйны шнек: для гіграскапічных смол
Вентыляваны шруба працуе ў два этапы. Першая ступень плавіцца, затым канал рэзка паглыбляецца, зніжаючы ціск расплаву амаль да нуля ў вентыляцыйным адтуліне, прарэзаным у ствале. Вільгаць і лятучыя рэчывы выходзіць туды, часта пад вакуумам. Затым на другім этапе адбываецца паўторнае ціск у расплаве для ін'екцыі.
Гэта працуе для гіграскапічных смол, дзе сушка немэтазгодная або ненадзейная. Гэта таксама нясе рызыку: калі дзве ступені не супадаюць, расплаў выштурхоўваецца з вентыляцыйнага адтуліны замест газу. Вентыляваны шнек і вентыляваны ствол павінны быць распрацаваны разам, таму яны паказваюцца ў камплекце і не мадэрнізуюцца выпадкова.
Канструкцыя шруб для ПВХ: чаму стандартныя шрубы выходзяць з ладу з ПВХ
Жорсткі ПВХ пакарае стандартны шруба адразу двума спосабамі. Ён дэградуе пад уздзеяннем зруху, вылучаючы хлорысты вадарод, які затым раз'ядае сталь, насупраць якой ён сядзіць. Пашкоджанне пачынаецца яшчэ да таго, як аператар бачыць дэфект.
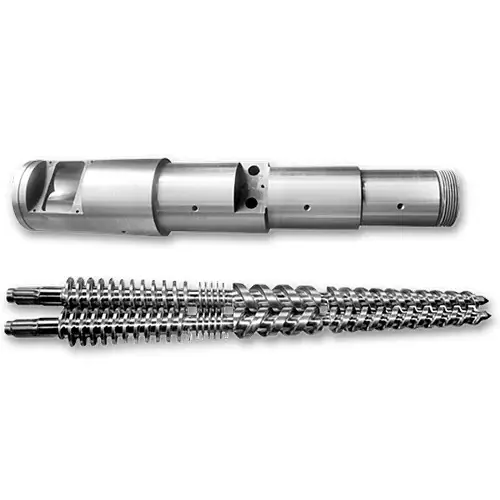
ПВХ шруба адказвае на абедзве пагрозы. Нізкая кампрэсія забяспечвае мяккі зрух. Паліраваныя паверхні і геаметрыя без мёртвых плям не дазваляюць матэрыялу застойвацца і варыцца. Набор амаль заўсёды мае патрэбу ў каразійнай устойлівасці пры апрацоўцы паверхні, а не толькі ўстойлівасці да зносу. НашШрубавая накіроўвалая ствала ПВХахоплівае хімію, і нашканічныя двухшнековые ствалыслужыць ПВХ на баку экструзіі.
Як выбраць правільны ствол шрубы для вашай смалы
Выбар смалы кіруе любымі іншымі рашэннямі на старонцы: геаметрыя, сталь і паверхня. Прачытайце табліцу, потым прачытайце нататкі пад ёй, таму што нататкі нясуць папярэджанні.
| Жывіца | Тыповы L/D | Тыповая ступень сціску | Вінтавой тып | Асаблівыя заўвагі |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP або бар'ер | Даруючы. Для чыстага плаўлення неабходны станоўчы зрух |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Нізкая глейкасць, лёгка плавіцца. Мяккае змешванне на HIPS |
| АБС | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP або бар'ер | Аморфны. Сачыце за цяплом зруху, лёгка праступаюць паласы |
| ПК і інжынерныя пластмасы | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Бар'ер або GP, нізкі зрух | Высокая тэмпература плаўлення, вузкае акно. Больш доўгі L/D, далікатнае сцісканне |
| Жорсткі ПВХ | 18:1 – 20:1 | 1,6:1 – 2,5:1 | спецыфічны ПВХ | Устойлівасць да карозіі не з'яўляецца абавязковай. Кароткі час пражывання |
| ПВХ гнуткі | 18:1 – 20:1 | 2,0:1 – 2,8:1 | спецыфічны ПВХ | Хутчэй даравальны, чым жорсткі, усё яшчэ з'едлівы |
| ПЭТ (нарыхтоўка) | 20:1 – 24:1 | Нізкі, дакладны замер | Спецыяльна пабудаваны ПЭТ | Высушыце або дэградуйце. Нізкі зрух, мінімальнае месца жыхарства, паліраваныя паверхні |
| POM (ацэталь) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, нізкі зрух | Рэзка дэградуе пры перагрэве. Дакладны кантроль тэмпературы |
| Шклонапоўнены / абразіў | На базавую смалу | На базавую смалу | Тып падставы + цвёрдае пакрыццё | Геаметрыя адпавядае базавай смале. Theпаверхнівось што змяняецца: перайсці на біметалік |
Як карыстацца гэтай табліцай:гэта тыповыя апублікаваныя дыяпазоны і адпраўныя кропкі, а не спецыфікацыі. Ваша машына, ваш клас, ваша дэталь і ваша прадукцыя змяняюць лічбы. Дызайнер шруб пацвярджае канчатковую геаметрыю ў параўнанні з вашым рэальным працэсам. Ніколі не заказвайце за звычайным сталом без гэтай размовы.
PP і PE: Паўкрышталічны, умераны зрух
Поліалефіны - просты выпадак. Яны церпяць зрух, плавяцца за шырокім акном і даруюць шрубу GP. Сціск ад сярэдняга да больш высокага працуе добра, таму што гэтыя смалы з нізкай глейкасцю патрабуюць станоўчага зруху, каб чыста расплавіцца, а не слізгаць праз напалову расплаўлены.
Моцна націскайце на тонкія сценкі, і бар'ерны шруба апраўдвае свае выдаткі, забяспечваючы больш поўнае расплаўленне з той жа хуткасцю.
ABS і PS: аморфны, сачыце за цяплом зруху
Аморфныя смалы размякчаюцца ў пэўным дыяпазоне, а не плавяцца ў вострай кропцы. PS працуе пры нізкім сціску, таму што ён так лёгка плавіцца. ABS патрабуе большага догляду: на ім з'яўляюцца палосы і раскосы, калі ён пагаршаецца, і звычайна прычынай зруху з'яўляецца цяпло.
Калі на дэталях з ABS з'яўляюцца паласы і вашы зададзеныя значэнні выглядаюць правільна, западозрыце зрух раней, чым сушылку. Агрэсіўная ступень сціску цеплаадчувальнай аморфнай смалы стварае ўласныя дэфекты.
ПК і інжынерныя пластмасы: высокая тэмпература, больш працяглы L/D
PC, нейлон, PBT і іх сваякі плавяцца высока і дэградуюць амаль вышэй. Яны маюць патрэбу ў дбайным плаўленні, што сведчыць аб больш працяглым L/D, але яны таксама караюць час знаходжання, што выступае супраць утрымання расплаву ў вялікай бочцы.
Раздзяленне больш L/D з мяккім сцісканнем і правільным памерам здымка. Памыліцеся з памерам стрэлу на ПК, і матэрыял награваецца, пакуль не пажоўкне, незалежна ад таго, наколькі добры шруба.
Цвёрды і гнуткі ПВХ: устойлівасць да карозіі крытычна важная
Усё вышэй пра ПВХ адносіцца да выбару. Цвёрды ПВХ знаходзіцца на самым нізкім узроўні як L/D, так і сціску, таму што час і зрух - ворагі. Апрацоўка паверхні павінна супрацьстаяць карозіі, а не толькі ізаляцыі, і гэта змяняе выбар сплаву ўнутры біметалічнага ствала.
ПЭТ і ПОМ: нізкі ўзровень зруху, дакладны кантроль тэмпературы
ПЭТ гіграскапічны. Вада ў расплаве гідралізуе палімерныя ланцугі, зніжае ўласную глейкасць і робіць нарыхтоўкі далікатнымі і туманнымі, у той час як машына выглядае нармальна. Высушыце смалу належным чынам, выкарыстоўвайце нізкія сілы зруху, захоўвайце кароткі тэрмін знаходжання і паліраваныя паверхні, каб не ўтвараліся адклады.
POM пераносіць звычайнае сцісканне, але рэзка дэградуе пры перагрэве, а прадукты яго дэградацыі небяспечныя. Кантроль тэмпературы і дысцыпліна часу знаходжання маюць большае значэнне, чым разумная геаметрыя.
Шклонапоўненыя і абразіўныя матэрыялы: лінія 30%.
Вось самае дакладнае правіла на старонцы, і гэта лічба, а не пачуццё.Шкловалакно да 30%: азотаваны набор 38CrMoAlA спраўляецца з гэтым.Мы ствараем і ацэньваем нашы азотаваныя шрубы для ўпырску менавіта для гэтага, загартаваныя і адпушчаныя, а потым газавыя азотаваныя да корпуса 0,5–0,8 мм пры 950–1050 HV.
Больш за 30% шкла або з мінеральным напаўняльнікам і антыпірэнам зверху паверхню трэба змяніць.Азотированный корпус з'яўляецца дыфузійным пластом, і абразіўны напаўняльнік праразае яго значна раней, чым таго заслугоўвае сталь пад ім.
Менавіта тады абіметалічны шрубавы стволперастае быць мадэрнізацыяй і становіцца правільнай спецыфікацыяй: цвёрды сплаў распыляецца па ўсёй акружнасці вакол зоны зносу адтуліны, павялічваючы ўнутраную цвёрдасць да 62 HRC. Геаметрыя па-ранейшаму адпавядае базавай смале. Змяняецца толькі паверхня. Нашбіметалічная супраць азотаванай накіроўвалайпрацуе праз логіку выдаткаў.
Тыпы ствалоў, матэрыялы і апрацоўка паверхні
Ствол кардынальна не выходзіць з ладу. Ён ціха адкрываецца і бярэ з сабой ваш вынік. Матэрыял і паверхня вызначаюць, колькі часу гэта зойме.
Стандартны ствол з азотаванай сталі: прымяненне і абмежаванні
Азатаванне дыфузіюе азот у паверхню сталі, утвараючы цвёрды корпус. Мы нітрыдуем нашы ін'екцыйныя шрубы 38CrMoAlA пры тэмпературы 500–560 °C, ствараючы азотаваны пласт таўшчынёй 0,5–0,8 мм пры 950–1050 HV. Гэта павышае зносаўстойлівасць на 30-40% у параўнанні з неапрацаванай сталлю.
Асноўная сталь спачатку загартоўваецца і адпускаецца, што самастойна павышае зносаўстойлівасць да зруху на 50%. Разам гэтыя два этапы даюць тэрмін службы прыкладна 10 000–20 000 гадзін на некаразійных смолах, такіх як ПЭ і ПП.
Яе мяжой з'яўляецца глыбіня корпуса. Калі ізаляцыя праразае азотаваны пласт, мякчэйшы стрыжань пад ім хутка зношваецца. Мы ацэньваем нашы азотаваныя ін'екцыйныя шрубы для злучэнняў, армаваных шкловалакном, да 30% (напрыклад, PA плюс шкловалакно). Больш за тое, або на каразійных смолах, азотаваны корпус пераўзыходзіць, і паверхня павінна быць зменена.
Біметалічная бочка: канструкцыя, кошт і час акупнасці
Біметалічны ствол захоўвае корпус з легаванай сталі і ўплаўляе асобны сплаў для зносу ў канал ствала. На нашы ствалы мы распыляем цвёрды сплаў па ўсёй акружнасці зоны зносу канала ствала, даводзячы ўнутраную цвёрдасць да 62 HRC.
Гэта іншы від абароны ад азотавання. Азотированный корпус - гэта дыфузійны пласт, які вымяраецца ў долях міліметра. Дыяметр з напыленага або плаўленага сплаву ўяўляе сабой пласт рознага металу, праз увесь які павінен пранікаць абразіўны напаўняльнік.
Сплаў абраны для пагрозы. Насычаныя карбідам і карбідам вальфраму паверхні ўстойлівыя да ізаляцыі ад шкла і мінеральных напаўняльнікаў. Никельсодержащие сплавы ўстойлівыя да карозіі ад ПВХ і вогнеахоўных злучэнняў. Выберыце не той сплаў, і вы заплацілі за біметалічны ствол, які вырашае не тую праблему.
Гэта акупляецца кожны раз, калі ваш корм з'яўляецца абразіўным або з'едлівым. Арыфметыка простая: калі біметалічны набор служыць у некалькі разоў даўжэй, чым азотаваны на вашым матэрыяле, больш высокая пакупная цана дзеліцца ўніз на меншы кошт у год, перш чым лічыць лом і час прастою, якога вы пазбегнеце.
Сегментаваны супраць маналітнага ствала: гнуткасць супраць дакладнасці
Маналітны (суцэльны) ствол выраблены з адзінага корпуса. Ён лепш за ўсё захоўвае прамалінейнасць і канцэнтрычнасць і з'яўляецца нормай для ліцця пад ціскам, дзе дакладнасць вызначае кансістэнцыю дробу.
Сегментаваныя ствалы злучаюцца балтамі з секцый, што дазваляе замяніць зношаную секцыю, не разбіраючы ўвесь ствол, і дазваляе гнутка размяшчаць вентыляцыйныя адтуліны. Гандаль - гэта выраўноўванне: кожнае злучэнне - гэта магчымасць для зрушэння, і ліццёвыя машыны менш прабачаюць гэта, чым экструдары.
Базавая сталь і варыянты паверхні, якія ляжаць на ёй
38CrMoAlAгэта базавая сталь, з якой мы апрацоўваем нашы ін'екцыйныя шрубы, і нездарма яна з'яўляецца стандартнай у галіны. Хімічны склад хром-малібдэн-алюміній распрацаваны для азатавання: алюміній утварае цвёрдыя стабільныя нітрыды ў корпусе, а стрыжань застаецца цвёрдым.
Сталёвая аснова нясе механічную нагрузку. Верхняя паверхня зносіцца, і менавіта тут ляжыць сапраўдны выбар. Як авытворца шрубавых ствалоўмы пастаўляем увесь асартымент паверхняў, і кожны адказвае на розныя пагрозы:
- Азатаванне— пласт 0,5–0,8 мм пры 950–1050 HV. Чыстыя смалы, шкловалакно да 30%.
- Біметалічная наплавка— цвёрды сплаў, сплаўлены вакол зоны зносу канала ствала, ствол да 62 HRC. Абразіўны і каразійны абавязак.
- Напыленне карбіду вальфраму— для самых цяжкіх выпадкаў ізаляцыі.
- Храмаванне— гладкая паверхня, якая зручна адціскацца. Дапамагае пры змене колеру і прыліпання, а не пры моцным ізаляцыі.
- Нержавеючая сталь— калі ўстойлівасць да карозіі або чысціня матэрыялу вызначаюць патрабаванне, а не знос.
У нашым кіраўніцтве па матэрыялах ствала шрубы поўнае параўнанне асноўных сталей.
Апрацоўка паверхні ў параўнанні
| Матэрыял / апрацоўка | Цвёрдасць | Зносаўстойлівасць | Ўстойлівасць да карозіі | Лепшае для |
|---|---|---|---|---|
| 38CrMoAlA, азотаваны | 950–1050 HV, пласт 0,5–0,8 мм | Добра | Умераны | ПЭ, ПП, ПС, АБС; шкловалакно да 30%. Эканамічны дэфолт |
| Біметалічная наплавка | Дыяметр да 62 HRC | Выдатна | Добра | Шкланапоўненая больш за 30%, мінеральная напоўненая, перашліфаваная, абразіўная |
| Напыленне карбіду вальфраму | Вельмі высокая | Выдатна | Добра | Самыя цяжкія выпадкі ізаляцыі |
| Наплавка сплавам на аснове нікеля | Выбіраецца па фармулёўцы | Добра | Выдатна | ПВХ, фторполимеры, антыпірэны |
| Цвёрдае храмаванне | Цвёрды, вельмі тонкі | Умераны | Добра | Плаўнае вызваленне, лягчэйшая змена колеру, антыпрыгаранне |
| Нержавеючая сталь | На адзнаку | Умераны | Выдатна | Праграмы, якія кіруюць карозіяй або чысцінёй |
Укажыце паверхню для самай бруднай падачы, на якой будзе працаваць лінія, а не для самай чыстай. Указанне для чыстага корпуса - гэта найбольш распаўсюджаны спосаб, якім новы набор памірае раней.
Тэхнічнае абслугоўванне: як атрымаць кожную гадзіну, якую можа даць набор
Тэхнічнае абслугоўванне не адмяняе знос. Гэта перашкаджае вам дадаваць непазбежны знос у дадатак да непазбежнага зносу і дае вам даныя для планавання замены, а не рэагаваць на яе.
Кантрольны спіс планавых праверак
| Частата | Што праверыць | чаму |
|---|---|---|
| Кожную змену | Тэмпература расплаву ў параўнанні з нармальнай, час аднаўлення, кансістэнцыя падушкі, нагрузка на рухавік | Яны сыходзяць да з'яўлення дэфектаў |
| Кожная змена матэрыялу або колеру | Ачысціць цалкам; праверце прачыстку на наяўнасць чорных плям або пагаршанага матэрыялу | Макулінкі азначаюць мёртвыя месцы або дэградацыю дзесьці |
| Штомесяц | Праверце тэрмапары і награвальнікі; праверце астуджэнне кармавой горла | Дрэйфаваны датчык варыць матэрыял месяцамі незаўважна |
| Кожны раз, калі шруба выкручваецца | Вымерайце знешні вонкавы праём і ўнутраны адтуліну ствала ў адзначаных месцах; агледзець кантрольнае кольца | Шруба ўжо выйшла. Дзесяць хвілін вымярэння - бясплатныя дадзеныя |
| Прынамсі штогод (абразіўны або каразійны рэжым) | Планавая цяга: вымярэнне поўнага зносу, праверка выраўноўвання, запіс паказанняў | Напаўняльнік, ПВХ і перашліфоўка зношваюцца нашмат хутчэй, чым чыстая смала |
Правільная працэдура ачысткі пры змене смол або колераў
Прачыстка перад кожным прыпынкам і кожнай перасадкай, без выключэння напружаных дзён. Матэрыял, пакінуты астываць у бочцы, дэградуе, прыпякаецца на паверхні і вяртаецца пазней у выглядзе чорных плям у часткі кліента.
Выкарыстоўвайце камерцыйны ачышчальны склад для змены колеру, адключэння і перад пераходам на тэрмаадчувальны палімер. Virgin PE або PP апрацоўвае звычайныя пераходы паміж сумяшчальнымі матэрыяламі. Высокотэмпературныя смалы, такія як PC і PMMA, трымаюцца мацней і патрабуюць больш агрэсіўнай ачысткі.
Ачысціце перад выключэннем, а не толькі перад запускам. Тое, што вы пакідаеце ў ахаладжальнай бочцы, становіцца праблемай, з якой вы змагаецеся пры наступным запуску.
Як вымераць зазор паміж шрубай і ствалом
Гэта вымярэнне, якое ператварае меркаванне ў рэчаіснасць, і большасць крам яго прапускае.
- Выцягніце і ачысціце шрубу.Гарачыя, з меднымі або меднымі інструментамі. Ніколі не сталёвыя скрабкі, якія рэжуць апрацаваную паверхню, ад якой залежыць шруба.
- Адзначце пазіцыі вымярэнняўпа працоўнай даўжыні: падача, пераход і дазаванне мінімум.
- Вымерайце OD палётуз дапамогай вонкавага мікраметра ў кожнай пазіцыі, здымаючы паказанні ў некалькіх кропках па акружнасці, каб выявіць нераўнамерны знос.
- Вымерайце ўнутраны адтуліну ствалаз калібрам адтуліны ў адпаведных месцах і глыбінях.
- Разлічыце радыяльны зазор:адніміце знешні вонкавы праём адтуліны адтуліны і падзяліце на два.
- Параўнайце з чарцяжом зборкіі запісвайце кожнае чытанне з указаннем даты і гадзін.
Інтэрпрэтуйце вынік у параўнанні з першапачатковым дазволам, а не ў параўнанні з універсальным лікам. Карыснае правіла крамы: калі зазор вырас прыкладна ўдвая, чым зборка, або калі прадукцыйнасць прыкметна знізілася пры аднолькавай хуткасці шрубы, пачніце планаваць замену. Наша пакрокавая інструкцыя па вымярэнні ахоплівае гэты метад ва ўсіх дэталях.
Графік ачысткі і тыпы ачышчальных сродкаў
Дапасуйце злучэнне да задання. Механічна (без абразіваў) ачышчае скраб з высокай глейкасцю. Хімічныя ачысткі атакуюць дэградаваны матэрыял і вуглярод. Пенныя ачысткі пашыраюцца, дасягаючы мёртвых зон, якія прапускае ламінарным патокам.
Інтэрвалы глыбокай ачысткі залежаць ад смалы. Высокотэмпературныя палімеры хутчэй назапашваюць вуглярод і патрабуюць больш частай глыбокай ачысткі. Што б вы ні запускалі, захоўвайце інтэрвал па раскладзе, а не чакайце, пакуль чорныя кропкі заплануюць гэта за вас.
Калі рамантаваць і калі замяняць
Параўноўвайце кошт за год службы, а не два цэннікі. Рэканструкцыя, якая каштуе ўдвая менш, але вяртае траціну гадоў, - гэта замаскіраваны дарагі варыянт.
Рамонт нахіляецца справакалі знос аб'ёмны і ўмераны, асноўны метал надзейны, гэта першая рэканструкцыя, і геаметрыя па-ранейшаму адпавядае вашай смале.
Замена нахіляецца ўправакалі карозія прайшла глыбока, калі шруба ўжо была адноўлена раней, калі ваш матэрыял змяніўся і старая геаметрыя больш не падыходзіць, або калі набор звычайнага памеру, цана на замену якога блізкая да цаны на рамонт.
Наша кіраўніцтва па рамонце супраць замены змяшчае поўную табліцу рашэнняў.
Правільнае захоўванне і абыходжанне з запаснымі шрубавымі стваламі
Запасны набор карысны, толькі калі ён прамы і чысты, калі вам гэта трэба. Захоўвайце шрубы гарызантальна з апорай па даўжыні, ніколі не абапіраючыся на кончык. Пакрыйце іх для абароны ад іржы, трымайце іх накрытымі і захоўвайце тэхнічныя характарыстыкі і вымераныя паказчыкі цвёрдасці разам з дэталлю.
Стратэгія ратацыі запасных набораўкаштуе больш, чым любая плата за экспедыт, і амаль ні адзін пастаўшчык не скажа вам гэтага. Купіце замену, перш чым бягучы набор выйдзе з ладу. Запусціце новы набор, адпраўце стары на перабудову, пакуль працягваецца вытворчасць, і захавайце адноўлены набор на паліцы ў якасці запаснога.
Цяпер у вас ёсць ратацыя з нулявым незапланаваным прастоем, і кожная будучая замена адбываецца па раскладзе, а не ў 2 гадзіны ночы ў суботу. Стратэгія каштуе адзін набор абаротных сродкаў і акупляе іх у першы раз, калі не адбываецца паломкі.
Гэта працэс ці машына? Вароты рашэння
Вось раздзел, які не піша канкурэнт, і ён зэканоміць вам больш часу, чым астатнія часткі гэтага кіраўніцтва разам узятыя.
Калі з'яўляецца дэфект ліцця, большасць каманд цягнецца да налад машыны. Тэмпература, супрацьціск, хуткасць упырску, час вытрымкі. Часам гэта правільна. Але калі блок пластыфікацыі зношаны, ніякія налады не аднаўляюць працэс, і тыдні знікаюць у пошуках, якія ніколі не прынеслі поспеху.
Запусціце гэты гейт, перш чым дакрануцца да іншага зададзенага значэння.
1. Што-небудзь змянілася?Новая партыя смалы, новы фарбавальнік, новы каэфіцыент перамолу, новая форма, налады, якія хтосьці адрэгуляваў? Калі так, пагоніцеся за зменамі. Гэта праблема працэсу, пакуль не будзе даказана адваротнае.
2. Дэфект з'явіўся раптоўна або запаўз на працягу некалькіх тыдняў?Раптоўныя паказальнікі на змяненне або паломку кампанента. Паступовыя кропкі пры зносе. Адзенне не прыходзіць за адну ноч.
3. Ці адпавядае падушка ад стрэлу да стрэлу?Непаслядоўная падушка - гэта кантрольнае кольца. Агледзіце яго перш чым што-небудзь яшчэ.
4. Ці знізілася прадукцыйнасць пры аднолькавай хуткасці шнека, ці падоўжыўся час аднаўлення?Абодва паказваюць на зазор, што азначае знос шрубы або ствала. Налады не могуць аднавіць страчаны зазор.
5. Ці расце тэмпература расплаву пры нязменных зададзеных значэннях?Вінт стварае дадатковае цяпло пры зруху, звычайна таму, што ён больш працуе супраць зношанага зазору.
6. Ці вяртаюцца чорныя плямы пасля кожнай чысткі?Матэрыял залягае ў мёртвай кропцы. На старых камплектах гэта мёртвая кропка часта зношаная, утрымліваючы пагаршаны расплав.
Тры і больш адказаў «так» на пытанні з 3 па 6 азначаюць, што машына паведамляе вам, што блок пластыфікацыі зношаны. Спыніць настройку. Выцягніце шрубу і вымерайце.
Вымярэнне займае гадзіну. Пераслед механічнага дэфекту праз налады займае тыдні, і ён ніколі не сыходзіцца, таму што адказ ніколі не быў у кантролеры.
Кіраўніцтва па ліквідацыі непаладак з табліцай асноўных прычын
Кожны дэфект, прыведзены ніжэй, можа ўзнікнуць у выніку працэсу або механічнага зносу. Табліца называешруба і стволпершапрычына, таму што гэта тая палова, якую ўсе астатнія пакідаюць.
| праблема | Сімптом | Асноўная прычына шрубы / ствала | Карэкціруючыя дзеянні |
|---|---|---|---|
| Чорныя палосы / сляды апёкаў | Цёмныя плямы або палоскі на часткі; горш пасля прыпынку | Сапсаваны матэрыял затрымаўся ў зношаным зазоры або мёртвай зоне; забіты ствол; пашкоджаная паверхня шрубы | Глыбокая чыстка. Калі макулінкі вернуцца, пацягніце і агледзіце. Праверце задзіры і зношаны зазор. Замяніце, калі ў наборы ёсць матэрыял |
| Неадпаведны памер здымка / кароткія здымкі | Вага стрэлу дрэйфуе; падушка вар'іруецца ад стрэлу да стрэлу | Кантрольнае кольца не ўшчыльняецца(найбольш распаўсюджаны); зношаныя рэйкі, якія дазваляюць расплаву цячы назад; канал ствала большага памеру | Спачатку агледзіце кантрольнае кольца. Затым вымерайце зазор. Налады не ліквідуюць уцечку зваротнага клапана |
| Скачкі тэмпературы плаўлення | Фактычная тэмпература расплаву вышэй устаноўленых; абескаляроўванне матэрыялу | Празмерны зрух ад няправільнай ступені сціску; зношаны зазор, з-за якога шруба працуе больш цяжка; дрэйфаваная тэрмапара | Праверце тэрмапары. Праверце хуткасць шрубы і супрацьціск. Калі геаметрыя смалы не падыходзіць, шруба - гэта выпраўленне |
| Павольнае аднаўленне / доўгая пластыфікацыя | Час аднаўлення расцягваецца; час цыклу расце | Зношаны зазор, які зніжае эфектыўнасць прапампоўкі; выпуск раздзела корму; няправільная геаметрыя для смалы | Спачатку праверце ахалоджванне гарлавіны корму і падачу гранул. Затым вымерайце зазор па чарцяжы |
| Рост нагрузкі на рухавік / супрацьціск | Узмацняльнікі рухавіка растуць пры пастаяннай магутнасці; сігналізацыя крутоўнага моманту | Зацягванне шрубы ў адтуліну (зрушэнне, пагнуты шруба); празмерны зрух; пагаршаецца будаўнічая стойкасць матэрыялу | Праверце выраўноўванне і прамалінейнасць шруб. Сагнуты шруба зношвае адзін бок канала ствала і таксама разбурае новы ствол |
| Пагаршэнне матэрыялу / змяненне колеру | Пажаўценне, раскосы, ломкасць, пах | Час знаходжання занадта вялікі (стрэл занадта малы для ствала); занадта агрэсіўны зрух; мёртвыя плямы, якія ўтрымліваюць матэрыял | Праверце суадносіны памеру стрэлу і магутнасці ствала. Паменшыць зрух. На цеплаадчувальных смолах шруба з меншай кампрэсіяй можа быць адзіным рэальным рашэннем |
| Не плавіцца / цвёрдыя часціцы часткова | Жорсткія макулінкі; линзовидные дэфекты; слабыя месцы | Недастатковая здольнасць плаўлення: L/D занадта кароткі, кампрэсія няправільная, выхад перавышае тое, што шруба можа расплавіцца, або зношаны зазор | Паменшыце выхад або перайдзіце да шрубы. Калі набор зношаны, ніякая налада не аднаўляе плаўленне |
| Каляровыя палосы / дрэнная дысперсія | Нераўнамерны колер; маткавая сумесь не диспергируется | Няма секцыі змешвання; зношаны шруба, дрэннае змешванне; няправільны шруба для напоўненай або каляровай сумесі | Пакажыце секцыю змешвання (Maddock або Pin). Спачатку пераканайцеся, што шруба не проста зношаная |
Чорныя палосы або апёкі
Разбураны палімер дзесьці залягае і развальваецца на часткі. Класічныя схаваныя месцы - гэта зношаны зазор, адтуліна з надрэзамі, пашкоджанае кантрольнае кольца і любыя мёртвыя месцы, дзе паток застойваецца.
Спачатку глыбокая чыстка. Калі макулінкі з'яўляюцца пасля дбайнай ачысткі, матэрыял - гэта не проста рэшткі. Ён пастаянна вырабляецца плямай у вашай машыне, і вам трэба выцягнуць шрубу і знайсці яго.
Неадпаведны памер кадра або кароткія кадры
Праверце кальцо, перш чым дакранацца да налады. Калі зваротны клапан перастае герметызавацца, расплаў выцякае назад падчас упырску, і дроб, які машына лічыла, што вымерала, не той, які атрымлівае форма.
Раздача - гэта падушка. Паслядоўны працэс захоўвае ўстойлівую падушку. Калі падушка блукае ад кадра да кадра, расплав ідзе куды не павінен.
Перапады або занадта высокая тэмпература плаўлення
Вымерайце фактычны расплаў з дапамогай зонда, а не давярайце зададзеным значэнням. Калі фактычны расплаў праходзіць значна вышэй зон, дадатковае цяпло зыходзіць ад зруху, а не ад палос.
Цяпло ад зруху павялічваецца, калі сціск занадта моцны для смалы, калі хуткасць шнека занадта высокая, калі зваротны ціск празмерны і калі зношаны шруба павінен працаваць больш, каб перамясціць той самы матэрыял.
Павольнае аднаўленне шруб / доўгі час пластыфікацыі
Пачніце з бункера. Перамыкаючыя гранулы, перагрэтая горлачка падачы і недастатковае астуджэнне корму - усё гэта перашкаджае аднаўленню шнека і расцяжэння, і ні адно з іх не з'яўляецца дэфектам шнека.
Калі корм здаровы, а аднаўленне ўсё яшчэ адбываецца павольна, вымерайце кліранс. Шруба, якая страціла сваю эфектыўнасць накачкі з-за зносу, займае больш часу, каб запоўніць тую ж порцыю, і час цыклу адлюстроўвае гэта.
Рост нагрузкі на рухавік або супрацьціск
Рост узмацняльніка пры пастаяннай магутнасці азначае, што нешта супраціўляецца. Сагнутая шруба, якая цягнецца ў канале ствала, з'яўляецца небяспечным выпадкам: яна зношвае адзін бок ствала, і новая шруба, усталяваная супраць гэтага зрушэння, зношваецца такім жа чынам па той жа схеме.
Праверце прамалінейнасць і выраўноўванне, перш чым што-небудзь заказаць. Адбітак пальца - аднабаковы знос адтуліны.
Пагаршэнне матэрыялу або змяненне колеру
Дамінуюць дзве прычыны: занадта гарачы матэрыял або ён быў гарачым занадта доўга. Другі - той, па якім сумуюць людзі.
Дроб, які занадта малы для ствала, пакідае плавіцца цыкл за цыклам, асцярожна гатуючы, пакуль не пажоўкне. Ніякая канструкцыя шрубы не фіксуе невялікі стрэл у вялікім ствале. Адкарэктуйце дыяметр шрубы або перанясіце працу на машыну меншага памеру.
Як заказаць запасны шрубавы ствол
Ні адзін канкурэнт не пакрывае гэта, і гэта дэталь, якая сапраўды патрэбна пакупнікам. Незалежна ад таго, заказваеце вы ў OEM або ў незалежнагазавод шрубавых ствалоў, тая ж інфармацыя кіруе цытатай.
Памеры і характарыстыкі, якія вы павінны падаць
- Марка і мадэль машыны.Фота таблічкі дастаткова, каб пацвердзіць памеры мацавання і канца прывада.
- Дыяметр шрубы і стаўленне L/D,з чарцяжа або вымяраецца непасрэдна.
- Смала з утрыманнем напаўняльніка.Гэта вызначае аснову сталі і апрацоўку паверхні больш, чым што-небудзь яшчэ ў спісе.
- Памер стрэлу і цыкл мэты,таму геаметрыю можна аптымізаваць, а не капіяваць.
- Малюнак, або паношаны ўзор.Альбо працуе. Зношаная частка можа быць вымераная і поўная геаметрыя рэканструявана.
- Што пайшло не так у мінулы раз.Адпраўце шаблон зносу разам з дэталлю. Плыўная страта памеру кажа аб ізаляцыі. Пітынг кажа пра карозію. Аднабаковы знос кажа пра выраўноўванне, якое новы шруба не выправіць.
Пра апошні пункт пакупнікі забываюць, і менавіта ён перашкаджае вам набыць верную копію няўдачы.
OEM-Match супраць індывідуальнага дызайну: плюсы і мінусы
Супадзенне OEMпрайгравае арыгінальную геаметрыю. Гэта правільны выбар, калі арыгінальны шруба адпавядаў вашаму працэсу і проста зношваўся. Прадказальны, правераны па чарцяжы, без паўторнай праверкі працэсу.
Індывідуальны дызайнзмяняе геаметрыю, каб адпавядаць таму, што вы на самой справе працуеце сёння. Гэта правільны варыянт, калі працэс зрушыўся з месца, а шнек не: вы дадалі перамолку, пераключыліся на марку з напаўненнем, змянілі паказчыкі выхаду або арыгінальны шнек дрэнна спраўляўся са смалой.
Заказ супадзення OEM, калі працэс змяніўся, узнаўляе праблему ў новай сталі. Заказ нестандартнага дызайну, калі арыгінал быў у парадку, павялічвае выдаткі і пераправерку дарма. Схема зносу паказвае, у якой сітуацыі вы знаходзіцеся.
Чаго чакаць пры пастаўках з Кітая
Час выканання залежыць ад геаметрыі, апрацоўкі паверхні і наяўнасці чарцяжа. Запытайце аб гэтым у пісьмовай форме з вашай прапановай і спытайце, з чаго пачынаюцца гадзіны: з пацвярджэння чарцяжа або замовы на куплю. Яны не аднолькавыя даты, і розніца часта складае тыдзень.
Тры рэчы, якія варта вызначыць, перш чым здзейсніць:
- Калі пачнецца вытворчасць.Рэверс-інжынірынг зношанага ўзору дадае час, перш чым адзін чып выразаецца. Чарцёж выдаляе гэты крок.
- Што дадае апрацоўка паверхні.Біметалічная наплавка і цвёрдасплаўнае напыленне - гэта асобныя этапы працэсу са сваёй чаргой.
- Марскі фрахт асобна.Гэта не час вытворчасці, і гэта лічба, якая здзіўляе тых, хто купляе ўпершыню.
Нашы ўласныя цэны празрыстыя па сваёй задуме: мы даем прыблізны кошт, які пакрывае прадукт, дастаўку і бягучае тэхнічнае абслугоўванне, так што пазней няма чаго выяўляць. Вы атрымаеце гэтую прапанову на працягу 12 гадзін.
Сплануйце час пастаўкі з дапамогай ратацыі запасных камплектаў, апісанай раней. Камплект, замоўлены ў журнале зносу, дастаўляецца па раскладзе. Камплект, замоўлены пасля паломкі, адпраўляецца на час, па паветры, па цане, якую ніхто не любіць тлумачыць.
Крытэрыі якасці і пункты праверкі
Гэта чэкі, якія адрозніваюць сапраўднага пастаўшчыка ад таннага. Запытайце іх пісьмова, перш чым размясціць заказ, і праверце іх, калі набор прыбудзе:
- Вонкавы дыяметр у некалькіх кропках уздоўж кожнага пралёта
- Дыяметр адтуліны і цыліндрычнасць
- Цвёрдасць паверхні як авымеранае значэнне(HV або HRC), не спецыфікацыя каталога
- Глыбіня азотаванага корпуса або глыбіня пласта сплаву на біметалічным адтуліне
- Канцэнтрычнасць і прамалінейнасць
- Шурпатасць паверхні (Ra)
- Базавая марка сталі, пацверджана
Цвёрдасць і глыбіня корпуса - гэта два, якія найбольш важныя, і два часцей за ўсё ціха паніжаюць. Азотаваны пласт пры 950–1050 HV і глыбіні 0,5–0,8 мм — гэта спецыфікацыя, якой вы можаце прытрымлівацца пастаўшчыку. «Азатаваны» сам па сабе не з'яўляецца.
Калі цытата значна ніжэйшая за іншыя, спытайцеся, што гэта за сталь і наколькі глыбокая апрацоўка. Гэта амаль заўсёды тое, дзе хаваецца розніца, і вы акупляеце яе ў пачатку нашэння.
Наша поўнае пакрокавае кіраўніцтва па пошуку крыніц знаходзіцца ў індывідуальным кіраўніцтве па заказе ствала шрубы.
Патрэбна замена або спецыяльны ін'екцыйны шнек? Адпраўце сваю мадэль машыны, малюнак або зношаны ўзор. Мы прапануем цытаты на працягу 12 гадзін.
Атрымайце прапанову па шрубавым ствалеЧаста задаюць пытанні
Пытанне: Колькі служыць шрубавы ствол для ліцця пад ціскам?
A: На некаразійных смолах, такіх як ПЭ і РР, нашы азотаваныя 38CrMoAlA ін'екцыйныя шрубы працуюць прыкладна 10 000–20 000 гадзін. Шклонапоўненыя злучэнні, ПВХ і цяжкі перамол скарацілі гэта, і наколькі залежыць ад утрымання напаўняльніка і выхаду. Не бяжы час і спадзявайся: мерай. Не радзей за адзін раз у год на абразіўным рэжыме правярайце вонкавы праём і ідэнтыфікатар свідравога адтуліны ў параўнанні з чарцяжом зборкі і запісвайце тэндэнцыю. Тэндэнцыя, а не лічба гадзін, паказвае, калі заказаць наступны набор.
Пытанне: які стандартны зазор паміж шрубай і ствалом?
A: Там няма адзінай лічбы, таму што зазор маштабуецца з дыяметрам шрубы. Прамысловае эмпірычнае правіла для новага набору складае прыкладна 0,001 цалі радыяльнага зазору з кожнага боку на кожны цаля дыяметра шрубы, таму 60 мм шруба прызямляецца каля 0,06 мм з кожнага боку. Ваш чарцёж зборкі - аўтарытэт. У якасці практычнага ліміту абслугоўвання, калі вымераны зазор павялічыўся прыкладна ўдвая больш, чым значэнне зборкі, або выхад прыкметна знізіўся пры той жа хуткасці шрубы, заплануйце замену.
Пытанне: Ці магу я выкарыстоўваць адзін шрубу для некалькіх розных смол?
A: У сям'і, так. Шруба агульнага прызначэння прымальна спраўляецца з ПЭ, ПП, ПС і АБС, таму машынабудаўнікі пастаўляюць яе ў якасці стандарту. У сем'ях - не. Шруба GP на цвёрдым ПВХ пагаршае матэрыял і раз'ядае сталь. Шруба GP на напоўненым шклом нейлоне хутка зношваецца. І шруба памерам на адзін аб'ём стрэлу не можа выконваць працу, якая выкарыстоўвае невялікую частку ствала без падрыхтоўкі матэрыялу. Калі вашы смалы перакрываюць гэтыя зазоры, вам спатрэбіцца больш чым адзін шруба або шруба, прызначаная для самага цяжкага выпадку.
Пытанне: Як я магу даведацца, што мой шнек для ліцця пад ціскам зношаны?
A: Машына спачатку паведамляе вам, а мікраметр пацвярджае гэта. Сачыце за падзеннем магутнасці пры аднолькавай хуткасці шнека, павелічэннем часу аднаўлення, павышэннем тэмпературы расплаву пры нязменных зададзеных значэннях, чорнымі плямамі, якія вяртаюцца пасля ачысткі, і змяненнем памеру дробкі. Любы з іх апраўдвае выцягванне шрубы. Затым вымерайце знешні вонкавы праём мікраметрам і ўнутраны адтуліну з дапамогай манометра ў адпаведных месцах і параўнайце радыяльны зазор з чарцяжом. Сімптомы мяркуюць; вымярэнне пацвярджае.
Пытанне: Што такое біметалічны шрубавы ствол і калі ён мне патрэбны?
A: Біметалічны ствол захоўвае корпус з легаванай сталі і ўплавляе ў канал ствала больш цвёрды сплаў. На нашы ствалы мы распыляем цвёрды сплаў па ўсім крузе вакол зоны зносу канала ствала, даводзячы ўнутраную цвёрдасць да 62 HRC. Лінію лёгка правесці:шкловалакно да 30% выдатна працуе на азотаваным наборы 38CrMoAlA. Звыш 30% шкла, з мінеральным напаўняльнікам або антыпірэнам, або на каразійнай смале, перайдзіце ў біметалічныя. Азотаваны корпус уяўляе сабой дыфузійны пласт таўшчынёй 0,5–0,8 мм, і цяжкі напаўняльнік праразае яго задоўга да таго, як сталь пад ім будзе скончана.
Пытанне: Ці ўплывае канструкцыя шрубы на якасць дэталяў пры ліцці пад ціскам?
A: Непасрэдна і больш, чым большасць налад працэсу. Геаметрыя шнека вызначае, наколькі поўна расплавіцца матэрыял, наколькі раўнамерная тэмпература расплаўлення, наколькі добра распыляюцца колер і напаўняльнік і наколькі аднастайны ўкол. Неплаўленне, паласы, раскосы, пагаршэнне якасці і змены дробу - усё гэта звязана з канструкцыяй шрубы або зносам шрубы прынамсі гэтак жа часта, як і з кантролерам. Калі дэфект супраціўляецца кожнаму змяненню налад, звычайна прычынай з'яўляецца геаметрыя або знос.
Пытанне: У чым розніца паміж ін'екцыйным шнеком і экструзійным шнеком?
A: Экструзійны шнек бесперапынна круціцца, і помпы плавяцца наперад без прыпынку. Ін'екцыйны шруба выконвае дзве задачы: ён круціцца, каб пластыфікаваць стрэл, затым спыняе кручэнне і рухаецца наперад, як поршань, каб упырснуць яго. Гэта зваротна-паступальнае дзеянне з'яўляецца прычынай таго, чаму ін'екцыйныя шрубы маюць кантрольнае кольца на кончыку і чаму яны маюць больш кароткія адносіны L/D, звычайна ад 18:1 да 25:1, чым экструзійныя шрубы. Матэрыял таксама знаходзіцца ў ін'екцыйным ствале паміж стрэламі, што робіць час знаходжання і памер стрэлу крытычна важнымі.
Пытанне: Ці можа вытворца ствала шрубы скапіяваць мой шруб без чарцяжа?
A: Так. Адпраўце зношаную частку, і можна будзе вымераць і аднавіць геаметрыю: дыяметр, суадносіны бакоў, глыбіню канала і прыдатныя памеры на канцы прывада. Мы трымаем ін'екцыйныя шрубы з дакладнасцю ±0,001 мм. Варта адзначыць адну засцярогу: памеры зношанага шрубы меншыя, чым на заводзе, таму замену трэба выканаць у адпаведнасці з першапачатковым дызайнам, а не ў адпаведнасці з зношанымі памерамі. Адпраўце схему зносу разам з дэталлю, і новы шруба будзе ўказаны супраць няспраўнасці, а не атрымае яе ў спадчыну.
Заключэнне
Тры ідэі нясуць усё кіраўніцтва.
Адбор ідзе за смалой.Геаметрыя (L/D, ступень сціску, тып шрубы) адпавядае таму, як плавіцца палімер. Апрацоўка паверхні адпавядае таму, наколькі брудны ваш корм. Чыстыя смалы добра працуюць на азотаваным 38CrMoAlA. Абразіўныя і каразійныя падачы патрабуюць біметалічнага адтуліны, і ўказанне чыстага корпуса з'яўляецца найбольш распаўсюджаным спосабам ранняй гібелі новага набору.
Абслугоўванне купляе гады, а дадзеныя купляюць планаванне.Прачышчайце перад кожнай прыпынкам, чысціце латунню, а не сталлю, і вымярайце зазор кожны раз, калі шруба выкручваецца. Журнал зносу ператвараецца ў "яно зношана?" у «калі гэта пяройдзе мяжу?», што з'яўляецца розніцай паміж запланаваным пераходам і адключэннем.
Правядзіце дыягностыку машыны, перш чым наладзіць працэс.Калі выхад падае, цыклы расцягваюцца, падушка блукае або макулінкі вяртаюцца пасля ачысткі, блок пластыфікацыі гаворыць. Налады не могуць аднавіць страчаны зазор або запячатаць зношанае кантрольнае кольца. Выцягніце шрубу і вымерайце.
Nanhaiya стварае шнекі і бочкі больш за дваццаць гадоў і абслугоўвае больш за 500 кліентаў па ўсім свеце. Нашы ін'екцыйныя шрубы вырабляюцца з 38CrMoAlA, загартоўваюцца і адпускаюцца, затым газавым азотаваннем пры тэмпературы 500–560 °C да корпуса 0,5–0,8 мм пры тэмпературы 950–1050 HV, вытрымліваюцца з допускам ±0,001 мм і разлічаны на 10 000–20 000 гадзін у некаразійным стане смалы. Там, дзе падача больш жорсткая, мы распыляем цвёрды сплаў па ўсім крузе вакол зоны зносу адтуліны і даводзім унутраную цвёрдасць да 62 HRC.
Перш чым зрабіць заказ, нашы інжынеры прапрацуюць з вамі параметры: дыяметр, суадносіны бакоў, глыбіню шрубавага канала і выбар матэрыялу паміж 38CrMoAlA і дуплексным сплавам. Гэтая кансультацыя бясплатная, і цытата, якая ідзе далей, уключае прадукт, дастаўку і чаканы кошт абслугоўвання, таму пазней не з'явіцца нічога, чаго не было на старонцы.
Пасля дастаўкі нашы тэхнічныя спецыялісты падтрымліваюць мантаж і ўвод у эксплуатацыю, гарантыя доўжыцца да кантракту (звычайна ад аднаго да двух гадоў), а на любыя пасляпродажныя праблемы адказваюць на працягу 24 гадзін, а рашэнне - на працягу 48.
Дашліце нам сваю мадэль машыны, смалу і праблему, якую вы спрабуеце вырашыць. Вы атрымаеце тэхнічныя характарыстыкі і прапанову на працягу дванаццаці гадзін.
Раскажыце нам пра сваю машыну, смалу і што пайшло не так у мінулы раз. Мы ўкажам набор, які гэта фіксуе, а не той, які паўтарае.
Каб атрымаць прапанову, звяжыцеся з Nanhaiya