Навіны

Канічны двухшрубавы ствол: поўнае кіраўніцтва па характарыстыках, прымяненню і выбару


Хуткі адказ

Канічны двухшрубавы ствол - гэта канічны двухствольны экструзійны кампанент, у якім два канічных шрубы круцяцца ўнутры адпаведнага канічнага ствала. Звужаная геаметрыя забяспечвае моцную падачу і высокую кампрэсію пры невялікай даўжыні, тамуканічны двухшнековый і стволз'яўляецца стандартным выбарам для экструзіі ПВХ труб, профіляў, лістоў і ДПК.

Калі вы запускаеце лінію з ПВХ або дрэва-пластыка, токанічны двухшнековый стволгэта адна з частак, якая самым непасрэдным чынам вызначае аб'ём вытворчасці, якасць плаўлення і эксплуатацыйныя выдаткі. Выберыце няправільны памер, матэрыял або зазор, і вы заплаціце за гэта зносам, ломам і прастоем. У гэтым кіраўніцтве распавядаецца пра тое, як працуе канічны шрубавы ствол, якія характарыстыкі важныя пры куплі, чым ён адрозніваецца адпаралельны двухшнековый ствол, і як выбраць, усталяваць і абслугоўваць адзін - напісана з пункту гледжання завода, які апрацоўвае гэтыя дэталі кожны дзень.

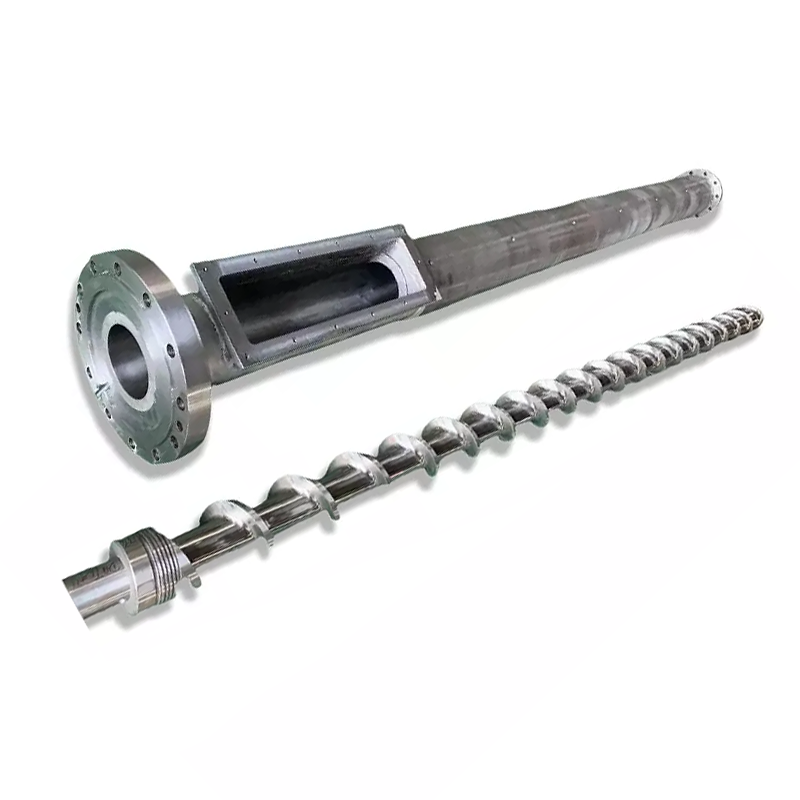
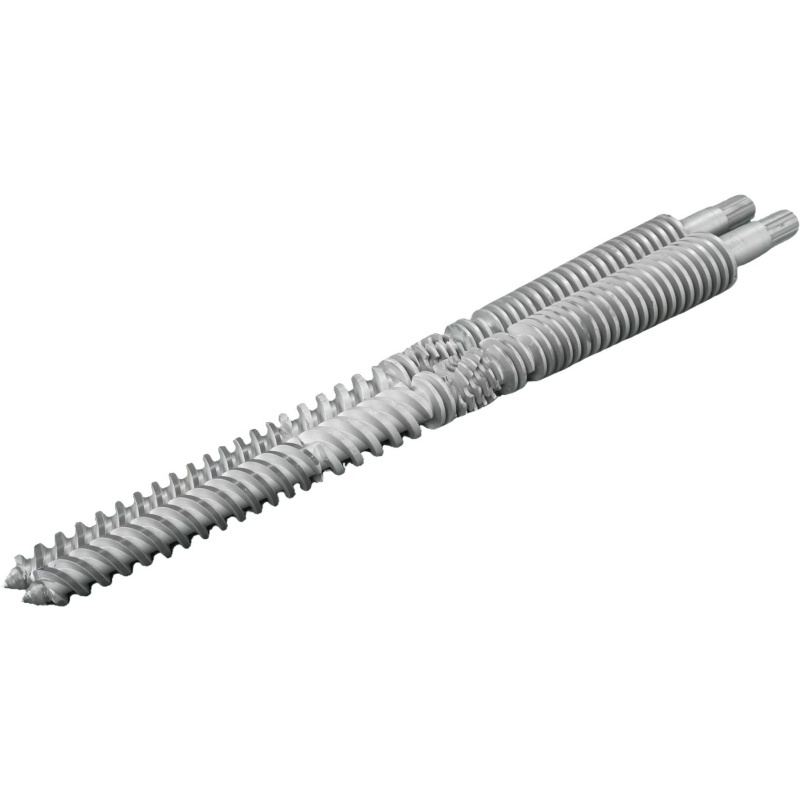
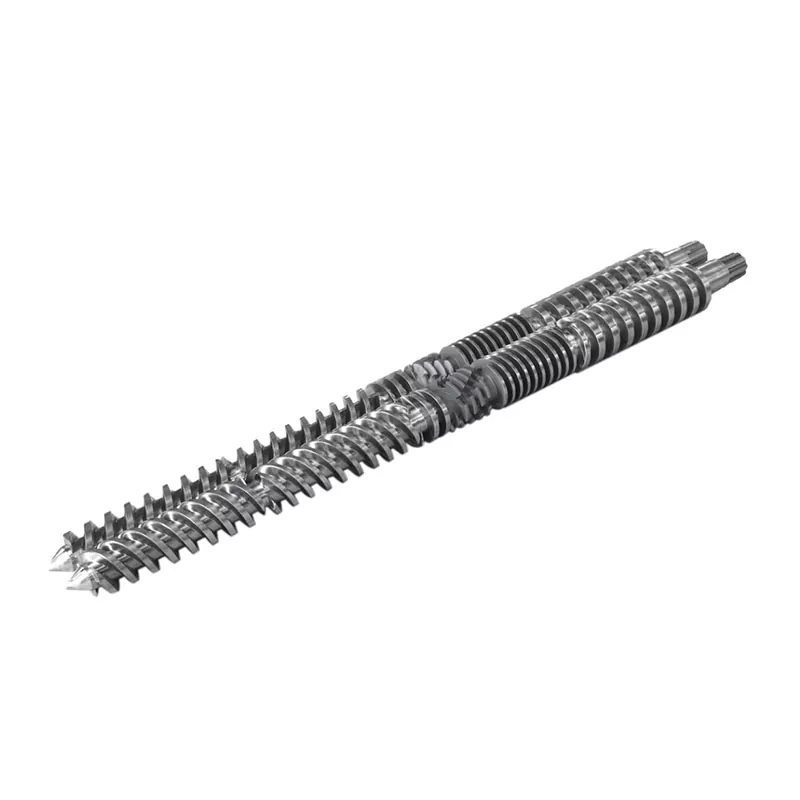
Conical twin screw barrel manufactured by Nanhaiya
Канічны двайны шруба і набор ствалоў — канічныя адтуліны забяспечваюць сціск кароткай даўжыні, ідэальны для тэрмаадчувальнага ПВХ.

Як працуе канічны двухшнековый ствол

У аканічны двухшнековый экструдар, два шрубы размешчаны побач пад невялікім вуглом, шырокія на канцы падачы і вузкія на канцы плашкі. Стволы ствала звужаюцца ў адпаведнасці. Па меры перамяшчэння сыравіны з зоны падачы вялікага дыяметра ў зону дазавання малога дыяметра аб'ём, які скарачаецца, сціскае і пластыфікуе яе, у той час як узаемадзеянне палётаў транспартуе і змешвае. Паколькі два шрубы круцяцца ў процілеглым кірунку і цалкам зачапляюцца, канічны двайны шнек і ствол дзейнічаюць амаль як аб'ёмны помпа - устойлівы выхад пры нізкім, мяккім зруху, які абараняе адчувальныя да цяпла палімеры, такія як ПВХ.

Працэс разбіваецца на тры этапы:

  1. Падача і транспарціроўка— вялікі дыяметр падачы забяспечвае вялікі ўпускны аб'ём, таму парашковыя сумесі і матэрыялы з нізкай насыпной шчыльнасцю (напрыклад, сухія сумесі ПВХ) надзейна ўцягваюцца без перамычак.
  2. Кампрэсія і пластыфікацыя— канус памяншае аб'ём канала па даўжыні, ушчыльняючы матэрыял, выганяючы паветра і плавячы яго за кошт камбінаванай цеплавой і механічнай працы.
  3. Вымер і разрад— вузкая зона дазавання стварае стабільны ціск і праштурхоўвае раўнамерны аднастайны расплаў праз галаўную форму з кантраляванай хуткасцю.

Ствол не толькі змяшчае шрубы. Ён нясе абагравальнік і зоны астуджэння, якія падтрымліваюць патрэбную тэмпературу кожнай ступені. У бочках Nanhaiya выкарыстоўваецца шматзонная канструкцыя нагрэву і астуджэння — звычайна зоны падачы, сціску і гамагенізацыі — з дадатковай вакуумнай вентыляцыяй для выцягвання вільгаці і лятучых рэчываў з расплаву, што важна для напоўненых і гіграскапічных злучэнняў.

Асноўныя характарыстыкі, якія трэба праверыць, перш чым купіць

Два канічных ствала могуць выглядаць аднолькава і працаваць па-рознаму. Гэта спецыфікацыі, якія вызначаюць прыдатнасць, прадукцыйнасць і тэрмін службы - лічбы, якія вы павінны пацвердзіць у любой цытаце.

Спецыфікацыя пункта Што гэта значыць Чаму гэта важна
Каэфіцыент дыяметра Дыяметр канца падачы / штампа, напр. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 мм Устанаўлівае клас машыны і выхадны дыяпазон — яны павінны дакладна адпавядаць вашай мадэлі экструдара
Каэфіцыент L/D Эфектыўная даўжыня апрацоўкі ў залежнасці ад дыяметра Большая эфектыўная даўжыня = большы час знаходжання для поўнага зліцця і дэгазацыі
Гатунак матэрыялу Азотаваная сталь 38CrMoAlA, W6Mo5Cr4V2, парашковая сталь HIP або біметалічная Непасрэдна павышае зносаўстойлівасць і ўстойлівасць да карозіі ў дачыненні да злучэнняў з напаўненнем/ПВХ
Апрацоўка паверхні і цвёрдасць Азатаванне, храмаванне, біметалічны сплаў або распыленне карбіду вальфраму Для дасягнення Nanhaiya распыляе пласт сплаву з даданнем вальфраму62 HRCўнутры ствала супраць тыповых 58 HRC
Глыбіня пласта сплаву Таўшчыня зносаўстойлівага ўнутранага пласта Таўшчыня біметалічнага пласта Nanhaiya складае 2,5–3 мм — больш глыбокі пласт азначае больш працяглы перыяд эксплуатацыі
Зазор шрубы/ствала Зазор паміж наканечнікам і сценкай адтуліны Занадта вялікі = страта ціску і нізкі выхад; шчыльны, дакладны зазор падтрымлівае высокую эфектыўнасць
Памяркоўнасць / прамалінейнасць Дакладнасць апрацоўкі гатовай дэталі Nanhaiya трымае канічныя здвоеныя ствалы з дакладнасцю да ±0,0005 мм для стабільнай, паўтаральнай пасадкі
Прадукцыйнасць (кг/г) Намінальная прапускная здольнасць для памеру Нумар канчатковага пакупніка — супастаўце яго з хуткасцю вашай лініі і прадуктам
Агульная галіновая заўвага:абазначэнні канічных памераў, такія як 45/90 або 65/132 (дыяметр падачы/формы ў мм), з'яўляюцца агульнымі для канічных машын тыпу SJZ, таму ствол, указаны такім чынам, часта можна падабраць да існуючага экструдара. Заўсёды правярайце малюнак або ўзор перад замовай. Вы можаце ўбачыць стандартныя памеры на нашымканічны двухшнековый стволстаронка.

Канічны супраць паралельнага двухшрубавага ствала

Часцей за ўсё пакупнікі задаюць пытанне, ці патрэбна ім конусная або апаралельны двухшнековый ствол. Абодва двухшнековыя, абодва зачэпленыя, але геаметрыя падыходзіць для розных работ. Карацей кажучы: канічны выдатны пры прамой экструзіі з ПВХ/ДПК труб, профіляў і дошак; parallel мацней для кампаундавання, маткавай сумесі і складаў з вельмі высокім утрыманнем напаўняльніка.

Фактар Канічны двухшнековый ствол Паралельны двухшнековый ствол
Кармавыя паводзіны Вялікая адтуліна для падачы - лепшы прыём парашка з нізкай насыпной шчыльнасцю Больш раўнамернае кармленне для камбінаваных і грануляваных кармоў
Кампрэсія Высокая кампрэсія, убудаваная ў канічную геаметрыю Больш пастаяннае сціск па фіксаваным дыяметры
Цяпло / зрух Больш далікатная, кантраляваная апрацоўка - добрая для тэрмаадчувальнага ПВХ Больш высокі зрух — лепш для інтэнсіўнага змешвання і распылення
Звычайнае выкарыстанне ПВХ-труба, профіль, ліст, WPC, смаляная плітка Маткавая сумесь, складванне, праца з высокім утрыманнем CaCO₃ і шкла
Тэхнічнае абслугоўванне Знос і зазор неабходна ўважліва кантраляваць на звужэнні Часта лягчэй стандартызацыі геаметрыі і замены элементаў

Карыснае эмпірычнае правіла: калі ваш канчатковы прадуктёсцьэкструдат (труба або дошка адразу з плашкі), канічны двухшнековый ствол звычайна з'яўляецца правільным інструментам. Калі вы вырабляеце гранулы або распыляеце патрабавальны пакет прысадак, паглядзіце на паралельны двухшнековый ствол — асабліва супрацьпаваротнага тыпу для вельмі высокіх карбанатных нагрузак. Не ведаеце, што падыходзіць вашай лініі? Нашадзін шруба, канічныя і паралельныя дыяпазоны ўсе паказаны настаронка прадуктаў.

Агульныя прыкладанні

Паколькі ён спалучае моцную падачу, высокае сцісканне і мяккі зрух, канічны двайны шнек і ствол з'яўляюцца працоўным конікам цвёрдага ПВХ і дрэва-пластыкавай экструзіі. Ён лепш за ўсё працуе для:

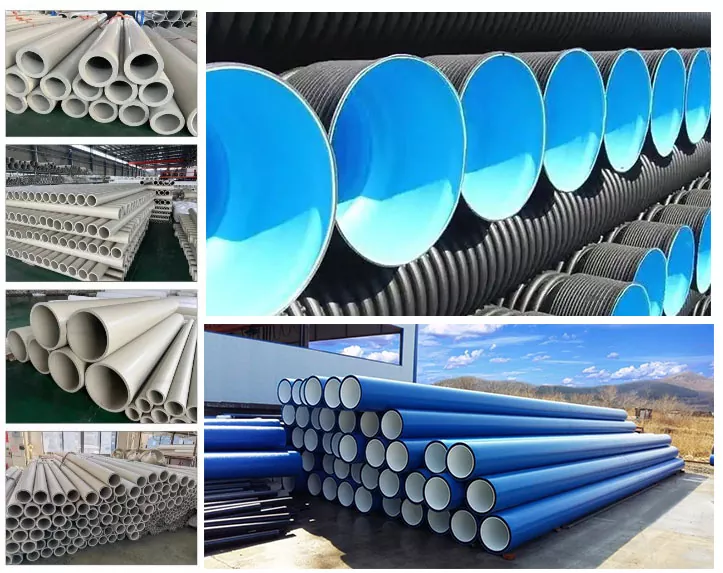
  • ПВХ труба— труба водазабеспячэння, водаадвядзення і водаправоду з сухога ПВХ.
  • Профіль ПВХ— аконныя і дзвярныя профілі, кант і ліштвы.
  • Дошка і ліст ПВХ— пенапласт, мармуровы ліст і пенапласт (гл. нашПВХ дошка канічны двухшнековый ствол).
  • WPC (дрэва-пластыкавы кампазіт)— насціл, сценавыя панэлі і профілі з драўнянавалакністых кампазіцый.
  • Вырабы на аснове ПЭ і смалы— у тым ліку рыфленая палімерная чарапіца і профілі з ПЭ.
  • Пелетирование ПВХ— ператварэнне сухой сумесі ПВХ у гранулы для далейшага выкарыстання.
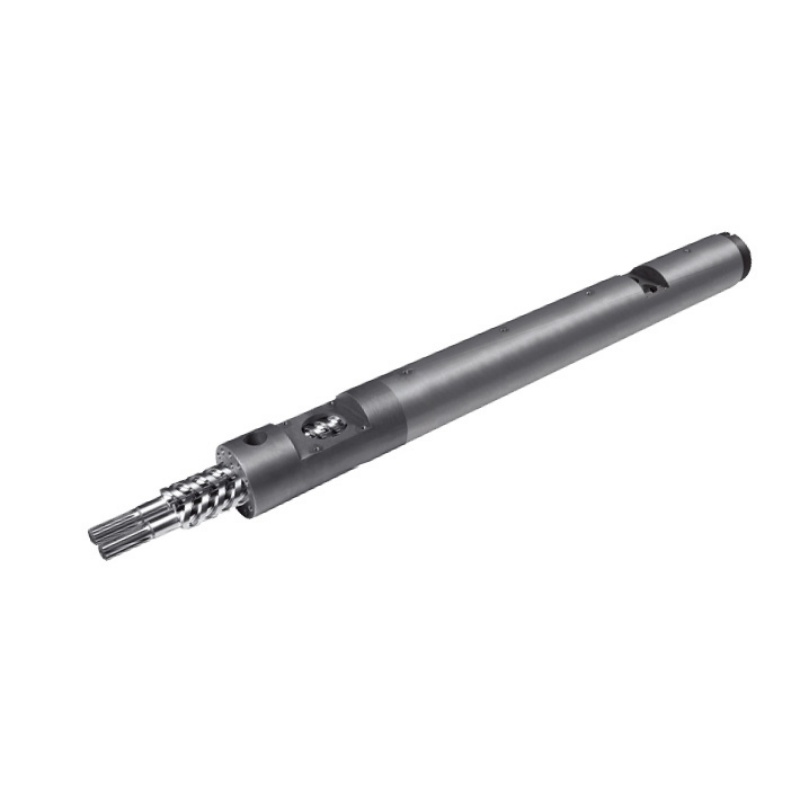
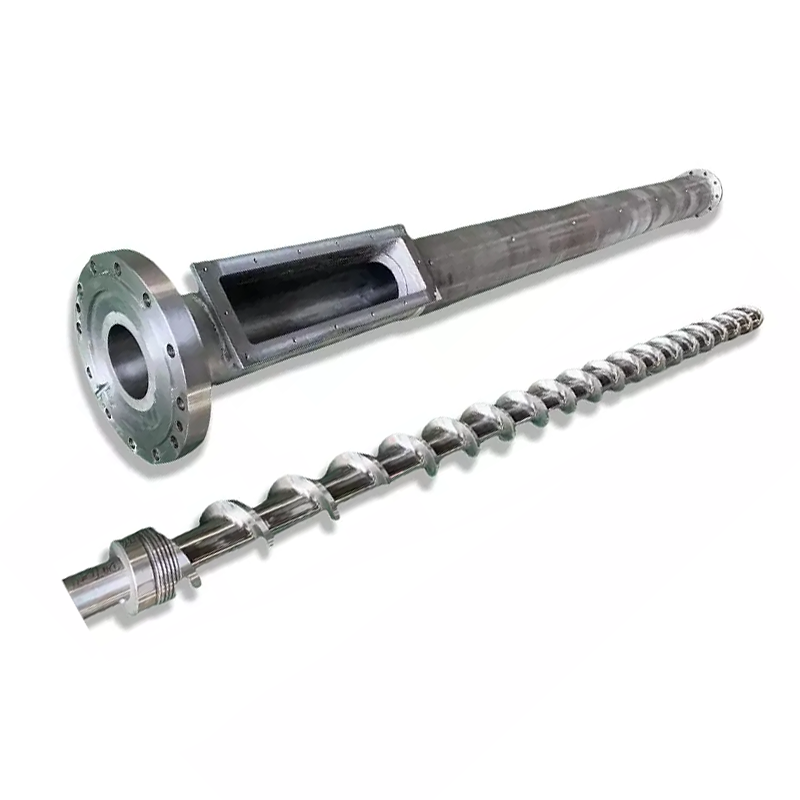
PVC board conical twin screw barrel for foam and marble sheet extrusion
Канічны двухшнековый ствол, настроены для экструзіі ПВХ пліты і пенапласту.

Як правільна выбраць канічны двухшнековый ствол

Выбар зводзіцца да трох пытанняў: які матэрыял вы выкарыстоўваеце, які вынік вам патрэбны і наколькі абразіўны ваш склад? Выкарыстоўвайце прыведзеную ніжэй матрыцу ў якасці адпраўной кропкі, а затым пацвердзіце дакладны памер у параўнанні з вашай машынай.

Ваш матэрыял / патрэба Прапанаваная канфігурацыя Выбар паверхні / матэрыялу
Жорсткая ПВХ труба і профіль Стандартная канічная геаметрыя, адпаведная вашаму экструдару (напрыклад, 55/110, 65/132) Азотаваны 38CrMoAlA для чыстага ПВХ з нізкім утрыманнем напаўняльніка
ПВХ + напаўняльнік з высокім утрыманнем CaCO₃ Канічны з узмоцненай зонай зносу, або крок уверх да паралельнага сустрэчнага кручэння Біметалічны / карбідна-вальфрамавы пласт (62 HRC) для ізаляцыі
WPC / драўнянавалакністыя сумесі Канічны з моцнай вентыляцыяй і абаронай ад зносу Біметалічныя — драўнянае валакно + напаўняльнікі адрозніваюцца высокай абразіўнасцю
ПВХ пенапласт / ліст Канічны, настроены на кантраляваную тэмпературу расплаву і стабільны ціск Азотаваныя або біметалічныя ў залежнасці ад узроўню напаўняльніка
Высокая прадукцыйнасць на той жа плошчы Большы каэфіцыент дыяметра і/або большая эфектыўная даўжыня Суадносіце цвёрдасць з гадзінамі працы і загрузкай напаўняльніка

Якім бы ні быў адказ, адзіны самы важны крок - гэта падабраць ствол да існуючай машыны. Канічныя дэталі фактычна прыстасаваныя да экструдара, у якім яны працуюць, таму чарцёж — або ўзор з ключавымі памерамі (дыяметр падачы/формы, міжцэнтральная адлегласць, агульная даўжыня і дэталі фланца) — дазваляе нам назваць замену, якая дакладна падыходзіць, а не «дастаткова блізка» дэталь. Калі вам патрэбна цэлая лінія, а не кампанент, мы таксама будуемкамплектныя экстрударныя машыны.

Асновы мантажу і праводкі

Дакладны ствол працуе толькі ў тым выпадку, калі ён усталяваны квадратным, чыстым і правільна нагрэтым. Прыведзеныя ніжэй крокі з'яўляюцца агульным аглядам — заўсёды выконвайце інструкцыю пабудоўшчыка машыны і працэдуры блакіроўкі.

  1. Выключыць і заблакіраваць.Ізалюйце прывад і ўсе награвальнікі, перш чым здымаць стары ствол. Перад пачаткам пераканайцеся, што энергія адсутнічае.
  2. Ачысціце спалучаныя грані.Выдаліце ​​стары герметык, вуглярод і задзірыны з фланцаў і ўстаноўкі, каб новы ствол сядзеў без скажэнняў.
  3. Змантаваць і выраўнаваць.Усталюйце канічны ствол на каробку перадач/корпус падачы, правяраючы канцэнтрычнасць і каб шрубы свабодна круціліся ўручную перад падачай энергіі.
  4. Падключыць зоны абагравальніка.Зноў падключыце істужачныя награвальнікі і ахалоджванне для кожнай зоны (падача → сціск → вымярэнне) і падключыце кожную тэрмапару да правільнага канала кантролера, каб ні адна зона не была перакрыжаванай.
  5. Усталюйце профіль замочвання.Павольна нагрэйце ствол да патрэбнай тэмпературы і дайце яму прахарчавацца, каб сталь і расплаў зраўняліся, перш чым пачынаць закручваць шрубы — халодны запуск можа пашкодзіць крутоўны момант.
Парада зоны абагравання:падтрымлівайце зону падачы самай прахалоднай і павышайце тэмпературу ў напрамку да плашкі. Няроўныя або няправільна нанесеныя зоны з'яўляюцца адной з найбольш распаўсюджаных прычын усплёску і чорных палос - варта пераправерыць пасля любой змены ствала.

Ліквідацыю непаладак і знос

Большасць праблем з канічным ствалом абвяшчаюць аб сабе нестабільны выхад, перагрэў або пагаршэнне якасці прадукту. Выкарыстоўвайце гэтую табліцу, каб хутка пераходзіць ад сімптому да верагоднай прычыны, якую трэба выправіць.

Сімптом Верагодная прычына Выправіць
Выхад вагаецца / скача Непаслядоўнасць корму, зношаныя рэйкі або тэмпературны дрэйф Праверце падачу, праверце тэмпературу зоны, вымерайце зазор шнека/ствала
Перагрэў Дысбаланс награвальніка, празмернае трэнне або блакаванне астуджэння Агледзіце кожную зону і контур астуджэння; паўторна адлюстраваць тэрмапары
Дрэнная пластыфікацыя Няправільная ўстаноўка шрубы або зношанае адтуліну ствала Праверце канфігурацыю; праверыць наяўнасць павялічанага зазору ад зносу
Чорныя лініі / палоскі Мёртвыя плямы, якія ўтрымліваюць пагаршаны матэрыял, або адтуліны з рэзкасцю Прамыйце і старанна ачысціце; агледзіце паверхню адтуліны і шрубы
Празмерны / хуткі знос Абразіўны напаўняльнік, дрэннае абслугоўванне або недастатковая цвёрдасць Абнаўленне да біметалічнага / карбіднага вальфраму ствала; узмацніць догляд

Знос звычайны - мэта складаецца ў тым, каб зрабіць яго павольным і прадказальным. Абразіўныя напаўняльнікі (CaCO₃, драўнянае валакно, шкло) найхутчэй уздзейнічаюць на канал ствала і ляцяць, таму больш глыбокі і цвёрды ўнутраны пласт акупляе сябе. Паверхня з дабаўленнем вальфраму 62 HRC проста даўжэй трымаецца супраць гэтых злучэнняў, чым стандартная аздабленне 58 HRC, павялічваючы інтэрвал паміж рэканструкцыямі.

Кантрольны спіс тэхнічнага абслугоўвання

Кароткія рэгулярныя праверкі прадухіляюць дарагія збоі. Убудуйце гэта ў свой распарадак дня:

Інтэрвал Праверыць Дзеянне
Кожную змену Тэмпература зоны і ампер Часопіс паказанняў; даследаваць любое адхіленне ад зыходнага ўзроўню
Штотыдзень Якасць плаўлення і аздабленне паверхні Сачыце за новымі палосамі, гелямі або зменай выхаду
Штомесяц Прачыстка і візуальная праверка адтуліны/шрубы Ачысціць мёртвыя плямы; звярніце ўвагу на сколы або змяненне колеру
Штоквартальны Зазор шрубы/ствала Вымерайце зазор; параўнаць са спецыфікацыяй, каб адсочваць хуткасць зносу
Па меры неабходнасці Цэласнасць награвальніка і тэрмапары Замяніце няспраўныя паласы/датчыкі, перш чым яны стануць прычынай дрэннага прадукту

Часта задаюць пытанні

Што такое канічны двухшнековый ствол?

Гэта канічны двухствольны экструзійны кампанент, у якім два канічных шрубы круцяцца ўнутры адпаведнага канічнага ствала. Канус сціскае і пластыфікуе матэрыял на невялікай даўжыні, што робіць канічны шрубавы ствол ідэальным для экструзіі труб ПВХ, профіляў, лістоў і ДПК.

Для якіх матэрыялаў яго лепш выкарыстоўваць?

Цвёрды ПВХ (трубы, профілі, дошкі і лісты), кампазіт з дрэва і пластыка, профілі на аснове ПЭ і палімерная плітка, а таксама грануляванне ПВХ. Ён асабліва добра спраўляецца з сухімі парашкамі нізкай насыпной шчыльнасці дзякуючы вялікаму прыёмніку на канцы падачы.

Чым ён адрозніваецца ад паралельнага двухшнекового ствала?

Канічны ствол звужаецца і забяспечвае высокую кампрэсію з мяккім зрухам, што адпавядае прамой экструзіі ПВХ/ДПК. Апаралельны двухшнековый стволзахоўвае пастаянны дыяметр і большы зрух, што падыходзіць для кампазіцый, маткавых сумесяў і складаў з вельмі высокім утрыманнем напаўняльніка.

Які тыповы зазор паміж шрубай і ствалом?

Зазор - гэта невялікі зазор паміж наканечнікам і сценкай ствала. Ён усталяваны шчыльна і дакладна на новую дэталь; як ён адкрываецца ад зносу, магутнасці і падзення ціску. Перыядычнае вымярэнне - самы дакладны спосаб адсочваць знос ствала.

Як усталяваць канічны двухшрубавы ствол?

Адключыце сілкаванне і заблакіруйце, ачысціце спалучаныя паверхні, усталюйце і выраўнуйце так, каб шрубы круціліся свабодна, правільна падключыце кожную зону награвальніка і тэрмапару, затым павольна нагрэйце ствол да патрэбнай тэмпературы і намачыце яго, перш чым закручваць шрубы.

Што выклікае знос канічных двухшрубавых ствалоў?

У асноўным абразіўныя напаўняльнікі, такія як карбанат кальцыя, драўнянае валакно і шкло, якія пагаршаюцца карозіяй у выніку апрацоўкі ПВХ, дрэннага абслугоўвання і недастатковай цвёрдасці. Больш глыбокі біметалічны або карбідна-вальфрамавы пласт значна лепш супраціўляецца ўсім тром.

Як часта трэба правяраць або замяняць ствол?

Рабіце візуальныя праверкі і праверкі штомесяц і штоквартальна вымярайце зазор. Тэрміны замены залежаць ад нагрузкі напаўняльніка і гадзін працы — адсочвайце тэндэнцыю зносу, а не чакайце выхаду з ладу, і аднаўляйце або замяняйце, калі зазор перавышае спецыфікацыі.

Як мне выбраць правільны памер для маёй экструзійнай лініі?

Суадносіце суадносіны дыяметра і даўжыні з мадэллю экструдара і мэтавай прадукцыйнасцю, затым выбірайце апрацоўку паверхні ў залежнасці ад таго, наколькі абразіўны ваш склад. Дашліце чарцёж або ўзор з асноўнымі памерамі, каб ствол дакладна адпавядаў, а не прыблізна.

Патрэбен канічны двухшрубавы ствол, які адпавядае вашай машыне?

Дашліце нам свой чарцёж — або ўзор з ключавымі памерамі — і нашы інжынеры падбяруць канічны двайны шруба і цыліндр з дакладнай цвёрдасцю для вашага матэрыялу. З дапамогай уласнага азатавання, апрацоўкі біметалікамі і карбідам вальфраму мы ствараем дэталі, якія дасягаюць 62 HRC унутры адтуліны для працяглага тэрміну службы.

Атрымайце прапанову на працягу 12 гадзін →
Nanhaiya (Zhoushan) Plastic Machinery · Больш за 500 кліентаў па ўсім свеце ·адзіночны, канічны двойнік & паралельны блізнюкшрубавыя бочкі
Звязаныя навіны
Пакіньце мне паведамленне
X
Мы выкарыстоўваем файлы cookie, каб прапанаваць вам лепшы вопыт прагляду, аналізаваць наведвальнасць сайта і персаналізаваць кантэнт. Выкарыстоўваючы гэты сайт, вы згаджаецеся на выкарыстанне намі файлаў cookie. Палітыка прыватнасці
АдхіліцьПрыняць