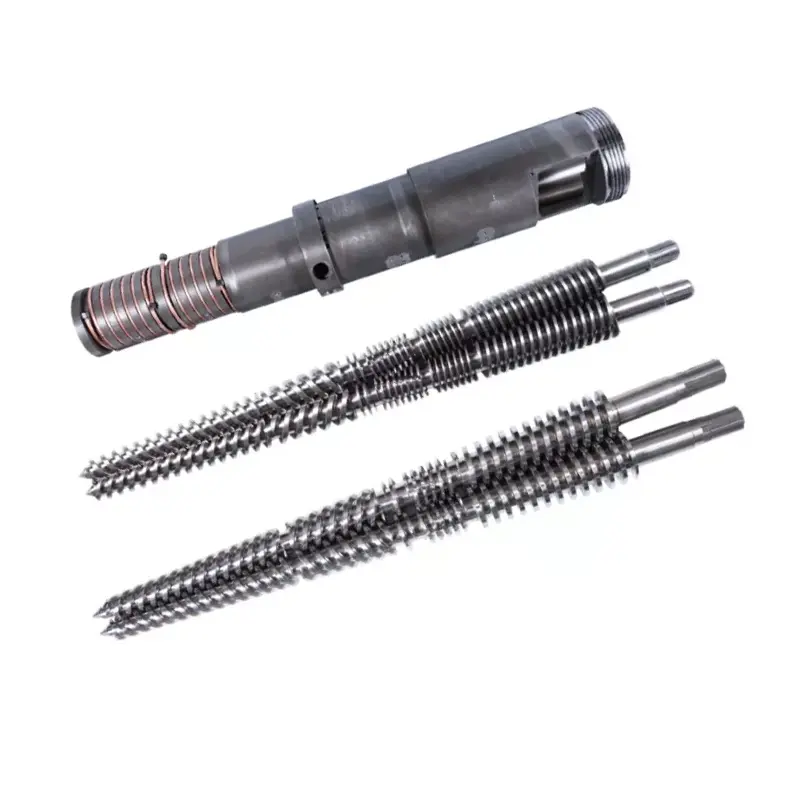
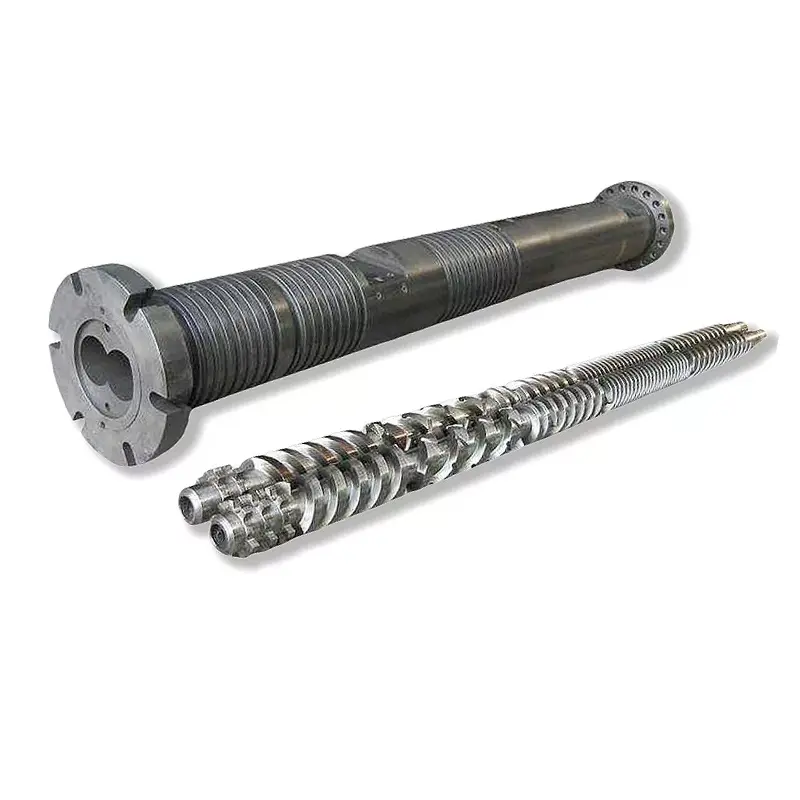
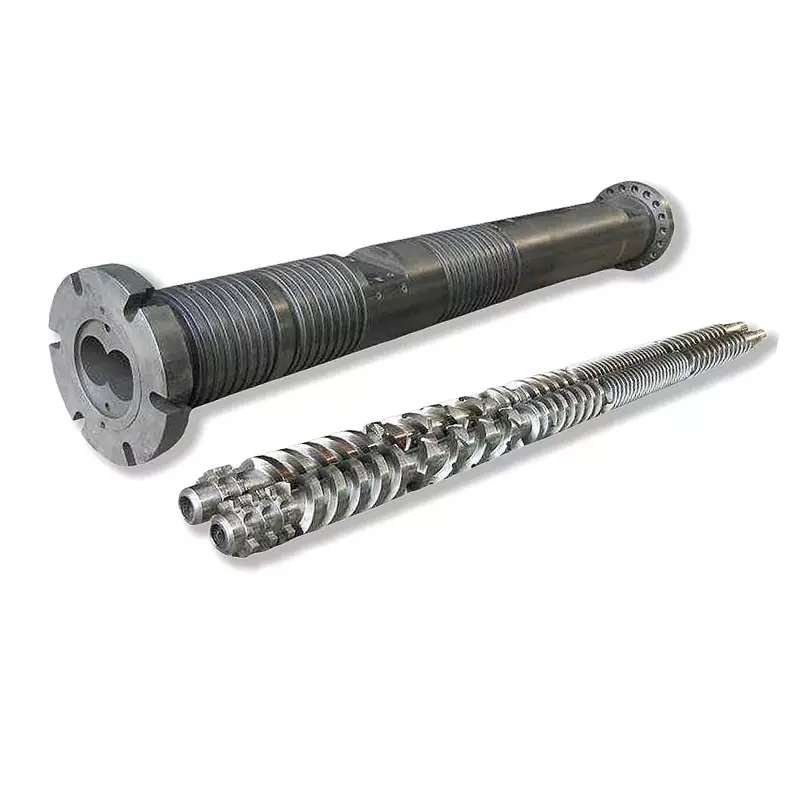
Двухшрубавы набор мае больш чым адзін працоўны зазор. Каб прыняць абгрунтаванае рашэнне аб рамонце або замене, супастаўце кожны шрубу, кожны выступ ствала, узаемасувязь і інтэрфейс машыны ў адну кантраляваную спасылку.
Вымярайце знос паралельнага двайнога шнека і ствала як узгодненую сістэму. Запішыце абодва шрубы на названых восевых станцыях, абедзве лопасці адтуліны ў выглядзе васьмёркі ў вызначаных напрамках, зазор паміж шрубамі, міжцэнтральную адлегласць, фазіроўку і восевую пасадку. Параўнайце карту з зацверджаным чарцяжом. Сімптомы могуць выклікаць праверку, але вымярэнні вырашаюць, ці трэба замяняць шрубы, ствол або ўвесь камплект.

Паралельны двайны шруба не мае аднаго універсальнага зазору
На звычайным адзінкавым шрубе дыяметральны зазор часта выражаецца як унутраны дыяметр ствала мінус знешні дыяметр шрубы. Радыяльны зазор складае палову гэтай розніцы. Нашкіраўніцтва па вымярэнні зносу аднаго шрубытлумачыць, чаму восевыя станцыі і азначэнні ўсё яшчэ павінны супадаць.
Лакальнае дыяметральнае суадносіны = адпаведны памер ствала мінус адпаведны знешні дыяметр шрубы
Мясцовыя радыяльныя адносіны = лакальныя дыяметральныя адносіны, падзеленыя на 2
Гэтая арыфметыка не апісвае поўную геаметрыю двайных шруб, якія ўваходзяць у зачапленне.
Паралельны двайны шруба дадае другі шрубу, вобласць узаемадзеяння, міжцэнтральную адлегласць і часовую вуглавую залежнасць. Ствол звычайна ўяўляе сабой васьмёрку, а не адзіны круглы канал. Знос таксама можа быць розным у левай і правай долях і на процілеглых гранях пралётаў.
Такім чынам, файл вымярэнняў павінен падзяляць як мінімум пяць адносін:
- Вонкавы профіль кожнага шрубы да адпаведнага выступу ствала.
- Зазор паміж шрубамі праз вобласць зачаплення.
- Цэнтральная адлегласць і становішча абедзвюх пялёсткаў ствала.
- Пафазнасць кручэння, рукастойнасць і ідэнтычнасць левага ці правага шрубы.
- Адпаведныя восевыя зазоры, упорныя паверхні, распоркі і канчатковыя пазіцыі.
Выгляд нашай фабрыкі:пакупнік, які просіць «зазор 0,3 мм», не называючы паверхні, не даў нам выканальнае патрабаванне. Мы пытаемся, ці з'яўляецца гэты лік дыяметральным, радыяльным, міжпралётным, бакавым, наканечным або восевым зазорам, дзе ён вымяраецца і пры якіх умовах. Адгадванне тут можа стварыць металічны кантакт або пакінуць новы набор свабодным.


Захавайце ідэнтычнасць зборкі, перш чым закручваць шрубы
Вымярэнні губляюць каштоўнасць, калі левы і правы шрубы пераблытаны або эталон фазы знікае падчас выдалення. Перш чым аслабляць вузел, сфатаграфуйце прывадны і напорны канец. Адзначце кірунак агляду, які выкарыстоўваецца для апісання кручэння, затым пазначце абодва шрубы, валы, распоркі і пазнакі часу.
Запішыце, ці выкарыстоўвае машынасумесныя шрубыабопроцілеглыя шрубы. Таксама запішыце, ці з'яўляюцца шрубы суцэльнымі або сабраны з элементаў. Не мяркуйце, што два шрубы з аднолькавымі вонкавымі памерамі маюць аднолькавы бок, сплайн, парадак або час.
Скарыстайцеся інструкцыямі па выдаленні вытворцы машыны і захавайце ўсе функцыі блакіроўкі і сінхранізацыі. Калі пару нельга перавярнуць у адпаведнасці з зацверджанай працэдурай пасля паўторнай зборкі, спыніцеся. Прымяненне крутоўнага моманту прывада для пераадолення невядомага ўмяшання можа ператварыць памылку ідэнтыфікацыі ў шкоду.

Пабудуйце адну сістэму каардынат для абодвух шруб і абедзвюх долек
Ачысціце кампаненты, не выдаляючы прыкмет драпін, страты пакрыцця або вылучэнняў. Дайце дэталям дасягнуць стабільнай тэмпературы агляду. Усталюйце нулявую кропку на названым канцы і адзначце восевыя станцыі, якія можна паўтарыць на шрубавай пары і ствале.
Дадайце станцыі да і пасля змены геаметрыі, адтуліны падачы і вентыляцыі, вобласці змешвання і канец для стварэння ціску. На кожнай станцыі вызначце левы шруба, правы шрубу, левую долю і правую долю. Запішыце некалькі вуглавых напрамкаў, калі гэта дазваляе метад, таму што адзін дыяметр можа схаваць авальнасць або аднабаковы знос.
| Палявы | Як гэта вызначыць | Што гэта паказвае |
|---|---|---|
| Восевая станцыя | Адлегласць ад вызначанай кропкі падачы або разраду | Дзе знос канцэнтруецца ўздоўж тэхналагічнага ўчастка |
| Вінтавая ідэнтычнасць | Злева або справа, з указаннем канца прагляду | Асіметрычны палётны знос і цэласнасць пары |
| Шрубавы профіль | OD, значэнне кораня, кончыка або фланга з метадам і вуглавым становішчам | Страты металу на працоўных паверхнях |
| Ствол лопасці | Левая ці правая доля, кірунак і вымяральная плоскасць | Павелічэнне, авальнасць і мясцовае вымыванне |
| Узаемасувязь | Названыя паверхні, вуглавое становішча, умова і спосаб фазіроўкі | Рызыка празмернага зазору або механічнага ўмяшання |
| Стан паверхні | Пранумараваны фотаздымак, прывязаны да карты станцыі | Задзіркі, вылучэнні, страта пакрыцця, адклады і кантактныя сляды |
| Эталоннае значэнне | Зацверджаны чарцёж, справаздача аб новай дэталі або ўзгодненая базавая лінія праектавання | Як моцна змянілася геаметрыя |
Каперыён апублікаваў метад дыягностыкі ствалоўпатрабуе, каб яго ствалы былі чыстымі і прахалоднымі, затым выкарыстоўвае вымярэнне канала ствала і відэаінспекцыю высокай раздзяляльнасці для пэўных памераў ZSK і STS. Ваша машына і інструменты праверкі могуць адрознівацца, але падыход дэманструе, чаму памерныя і візуальныя доказы адносяцца да адной справаздачы.
Не прыдумляйце дазвол, дадаючы дзесятковыя знакі па-за інструментам і метадам. Запішыце прыбор, стан каліброўкі, стан апоры, тэмпературу агляду і запіс аператара або агляду. Паўтаральная карта з дакладнай нявызначанасцю больш карысная, чым уражлівая электронная табліца, пабудаваная з неадназначных кропак.



У вас ёсць зняты двайны шрубавы набор гатовы да агляду?Адпраўце зборачны чарцёж, левы і правы ідэнтыфікатар, карту станцыі, фатаграфіі і гісторыю эксплуатацыі. Мы можам абмеркаваць, што трэба захаваць і якія вобласці патрабуюць больш пільнага вымярэння.
Адправіць карту зносуПраглядзіце паралельныя двухшрубавыя вырабыВыкарыстоўвайце паводзіны лініі, каб выбраць месцы праверкі, а не аб'явіць аб няўдачы
Падзенне магутнасці пры аднолькавай хуткасці шнека, нестабільны ціск, змена нагрузкі, дрэнная дысперсія, нерасплаўлены матэрыял і перыядычныя дэфекты прадукту могуць апраўдаць праверку. Яны таксама могуць паходзіць ад кармлення, рэцэптуры, абагравальнікаў, датчыкаў, вентыляцыі, абмежаванай матрыцы або праблемы з прывадам.
Захавайце аперацыйную базавую лінію перад змяненнем некалькіх параметраў адначасова. Запісвайце фактычную хуткасць падачы, хуткасць шнека, індыкацыю нагрузкі або крутоўнага моманту, ціск, налады зоны, вымераную тэмпературу расплаву, калі даступна, і праверкі гатовай прадукцыі. Параўнайце тую ж самую рэцэптуру і ўстаноўку ніжэй па плыні.
Японскі сталеліцейны завод адзначае, што зношаныя двухшрубавыя элементы могуць паменшыць прапускную здольнасць і дысперсію і могуць прывесці да сур'ёзнай паломкі шрубавага вала або каробкі перадач. Гэта добрая прычына для ранняй праверкі, але сімптом усё роўна павінен быць звязаны з фізічным станам вашай машыны.
Калі лінія вяртаецца да нармальнага стану пасля карэкцыі каліброўкі фідэра або заблакіраванай вентыляцыйнай адтуліны, мы не будзем прадаваць знос як дыягназ. Калі працэс застаецца нестабільным і карта вымярэнняў паказвае адпаведнае лакальнае павелічэнне зазору, варыянт замены значна мацней. Мэта — вырашыць вытворчае пытанне, а не атрымаць заказ на самы вялікі набор.
| Назіраная заканамернасць | Апрацуйце праверкі перад асуджэннем | Рэчавыя доказы, якія трэба шукаць |
|---|---|---|
| Выхад падае з нязменнай хуткасцю | Дакладнасць падачы, насыпная шчыльнасць, рэцэпт і абмежаванне памерці | Лакальнае пашырэнне адтуліны, знос палёта і змяненне зазору |
| Ціск або нагрузка становяцца нестабільнымі | Кармленне, кантроль тэмпературы, вентыляцыя і абмежаванне па плыні | Нераўнамерны знос злева/справа, адклады, пашкоджанні або сляды ад кантакту |
| Пагаршаецца якасць дысперсіі або плаўлення | Партыя матэрыялу, дазоўка дабаўкі, канфігурацыя змешвання і гісторыя тэмператур | Знос на прызначаных змешвальных паверхнях або няправільна ўстаноўленыя элементы |
| Металічны шум або раптоўнае павышэнне крутоўнага моманту | Спыніцеся пад працэдурай машыны і праверце прывад і выраўноўванне | Свежыя сляды кантакту, пагнутыя дэталі, памылка фазы або іншародны матэрыял |
| Хуткі паўторны знос пасля замены | Забруджванне матэрыялу, выраўноўванне, зборка, працоўныя межы і выбар паверхні | Паўторнае размяшчэнне і кірунак пашкоджанняў |
Вырашыце, што замяніць з адпаведнай справаздачы
Замена толькі шруб разумна, калі абедзве лопасці ствала застаюцца ў межах зацверджанай геаметрыі, суадносіны цэнтра надзейныя і прычына зносу зразумелая. Замена толькі ствала таксама можа быць апраўдана, калі шрубавая пара застаецца прымальнай і сумяшчальнай з адноўленай геаметрыяй ствала.
Замяніце адпаведны набор, калі абодва бакі зношаны, эталонная геаметрыя нявызначаная або новы кампанент будзе працаваць супраць пашкоджанага партнёра. Калі малюнак зносу паказвае на зрушэнне, памылку фазавання або іншародны матэрыял, ліквідуйце гэтую прычыну перад устаноўкай новых дэталяў.
| Вымераны стан | Верагодны аб'ём для ацэнкі | Абавязковая абарона |
|---|---|---|
| Зношаная шрубавая пара; абедзве долі ў зацверджаных межах | Адрамантуйце або заменіце шрубы | Пацвердзіце адноўленую або новую геаметрыю ў параўнанні з захаваным ствалом |
| Зношаныя долі ствала; шрубы ў дазволеных межах | Кваліфікаваны рамонт або замена ствала | Праверце сумяшчальнасць як з фіксаванымі шрубамі, так і з цэнтральнай адлегласцю |
| І шрубы, і ствол зношаныя | Адпаведная замена шрубы і ствала | Зацвердзіць адзін кантраляваны набор чарцяжоў і план праверкі |
| Лакалізаваны бал або аднабаковы кантакт | Даследаванне прычыны перад выбарам кампанента | Праверце выраўноўванне, падшыпнікі, валы, фазіроўку і забруджванне |
| Геаметрыя прымальная, але абавязак зменены | Агляд працэсаў і геаметрыі | Вызначце новы матэрыял, прадукцыю, абмежаванні машыны і прыёмку прадукту |
Не выкарыстоўвайце агульны інтэрнет-множнік у якасці ліміту аўтаматычнай замены. Дыяметр, тып шрубы, канструкцыя машыны, допуск да матэрыялу і прадукту - усё гэта мае значэнне. Арыгінальны чарцёж зборкі і крытэрыі абслугоўвання вытворцы машыны павінны кантраляваць рашэнне.
Для больш шырокіх сімптомаў і варыянтаў рамонту глядзіце нашкіраўніцтва па зносу і замене ствала шрубы. Гэтая спецыфічная старонка для блізнят дадае левую/правую інфармацыю, лепестак, цэнтр і фазавую інфармацыю, якую не ахоплівае звычайны агляд аднаствольнай трубы.
Выкарыстоўвайце месца зносу, каб вызначыць паверхню
Наньхайяпаралельныя двухшнековые прадуктыуключаюць ПВХ, ПЭ, ПП, гуму, пластык, кампаундаванне і грануляванне. Матэрыяльны абавязак адрозніваецца ў гэтым дыяпазоне. Шкловалакно, мінеральны напаўняльнік, пігмент, перапрацаваныя забруджвання і каразійныя кампаненты павінны быць указаны ў залежнасці ад гатунку і нагрузкі.
На нашых старонках прадуктаў, якія круцяцца адначасова і ў процілеглым кірунку, пералічаны аднолькавыя асноўныя эталонныя значэнні: 38CrMoAlA, цвёрдасць тэрмічнай апрацоўкі ад HB260 да 320, цвёрдасць азотавання ад HV950 да 1000, глыбіня азотавання ад 0,50 да 0,70 мм і далікатнасць азотавання ад 1-га класа або ніжэй. Яны таксама пералічваюць Ra0,4 і прамалінейнасць шруб 0,015 мм.
Даступныя значэнні прадукту таксама ўключаюць цвёрдасць хрому HV 950 або вышэй пры таўшчыні ад 0,05 да 0,10 мм і цвёрдасць біметалу ад 60 да 65 HRC пры глыбіні ад 2,0 да 3,0 мм. HV і HRC выкарыстоўваюць розныя шкалы, таму найбольшая надрукаваная лічба не вызначае лепшы варыянт.
| Знаходжанне па карце зносу | Што трэба вызначыць у новай спецыфікацыі | Што не варта меркаваць |
|---|---|---|
| Наканечнікі губляюць матэрыял у запоўненай тэхналагічнай зоне | Абароненыя месцы палёту, апрацоўка або сплаў, глыбіня пласта і канчатковая геаметрыя | Кожная зона патрабуе аднолькавага абнаўлення |
| Адна лопасць ствала зношваецца больш, чым другая | Карта пялёстка, выраўноўванне і праверка цэнтра, затым абарона ствала | Больш цвёрды матэрыял сам па сабе выправіць зрушэнне |
| Ямкавасць або страта паверхні | Хімічны склад матэрыялу, гісторыя ачысткі, зона ўздзеяння і сумяшчальная сістэма паверхні | Усе пашкоджанні паверхні - гэта абразіўны знос |
| Кантактныя знакі паўтараюцца на адной грані | Агляд этапаў, прамалінейнасці, вала, падшыпнікаў і зборкі | Вінтавой профіль - адзіная прычына |
| Раўнамернае адзенне пасля працяглай стабільнай службы | Арыгінальная геаметрыя, вымераныя змены і неабходны інтэрвал тэхнічнага абслугоўвання | Рэдызайн неабходны аўтаматычна |
battenfeld-cincinnati рэкамендуе вымяраць знос адзін раз у год або пасля 6000 гадзін працыу сваім кіраўніцтве па абслугоўванні адзіночных, канічных здвоеных, паралельных здвоеных і планетарных экструдараў. Ставіцеся да гэтага як да спасылкі на планаванне аднаго пастаўшчыка. Лініям, якія апрацоўваюць сур'ёзныя напаўняльнікі або дэманструюць тэндэнцыю хуткага зносу, можа спатрэбіцца іншы інтэрвал.


Пераўтварыце файл інспекцыі ў заказ, які можна вырабляць
Прапановы павінны змяшчаць вытворцу і мадэль машыны, зацверджаныя чарцяжы, склад матэрыялу, запіс аб эксплуатацыі і карту зносу. Вызначце, ці патрэбна вам дакладная замена, ацэнка рамонту або змяненне геаметрыі. Калі прадукцыйнасць павінна палепшыцца, укажыце вымерную мэту і абмежаванні машыны.
Кантроль чарцяжа мае такое ж значэнне, як і намінальны памер. Наньхайястаронка вытворчага абсталяванняпералічвае свідраванне і фрэзераванне з ЧПУ з дакладнасцю пазіцыянавання 0,02 мм, такарныя станкі з ЧПУ для дэталяў даўжынёй да 6 метраў і пяцівосевую апрацоўку для нерэгулярных палётаў і спецыяльных фланцаў. Гэтыя магчымасці ўсё яшчэ патрабуюць адназначнага чарцяжа і плана агляду.
Мы ставім пад сумнеў чарцёж, калі ўказаны зазор супярэчыць зношанаму ўзору або калі інфармацыя злева і справа адсутнічае. Гэта частка вытворчай адказнасці. Падпісаная праверка чарцяжа танней, чым выяўленне рознагалоссяў пры ўсталёўцы.


Патрэбна замена прыцэла, перш чым запытваць цэны?Спачатку адпраўце справаздачу аб старой запчастцы і праблему з эксплуатацыяй. Мы можам дапамагчы раздзяліць пытанні чарцяжоў, доказы зносу і выбар матэрыялу перад пачаткам камерцыйнага параўнання.
Запытаць агляд заменыАдкрыйце старонку запытуСпачатку праверце адпаведнасць, а потым вытворчасць
Уваходная праверка павінна пацвердзіць ідэнтычнасць часткі, рэвізію чарцяжа, левыя і правыя этыкеткі, дакументы аб матэрыялах, указаныя памеры і абароненыя паверхні перад устаноўкай. Захоўвайце запіс адгрузкі і праверкі, прывязаны да серыйнай ідэнтыфікацыі кампанентаў або пар, якія выкарыстоўваюцца на вашым заводзе.
Выконвайце працэдуры зборкі, выраўноўвання, змазкі, нагрэву і запуску экструдара. Пацвярджайце неабходную свабоду перамяшчэння пары толькі зацверджаным метадам. Не выкарыстоўвайце прывад, каб прымусова заняць невытлумачальнае жорсткае становішча.
Камісія з узгодненым матэрыялам, размяшчэннем кармоў і памерці. Запісвайце прадукцыйнасць, хуткасць шнека, індыкацыю нагрузкі або крутоўнага моманту, ціск, паводзіны тэмпературы, стан вентыляцыйнага адтуліны і якасць гатовай прадукцыі. Параўнайце з умовай прыёмкі, а не з кароткім кручэннем без нагрузкі або больш лёгкай смалой.

Папрасіце Nanhaiya праглядзець ваш файл для зносу падвойных вінтоў
Адпраўце чарцёж машыны, ідэнтыфікацыю левага і правага шруб, кропку агляду павароту, інфармацыю аб фазах, адлегласць паміж цэнтрамі, карту зносу, рэцэпт матэрыялу і запіс аб эксплуатацыі. Скажыце нам, які сімптом выклікаў праверку і ці з'яўляецца для вас прыярытэтам аднаўленне, працяглы тэрмін службы або новы працэс.
Чарцяжы і вымярэнні па электроннай пошцеАбмяркуйце ў WhatsAppПраглядзіце паралельныя двухшрубавыя вырабы
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
прадукты:Паралельныя двухшрубавыя ствалы, якія круцяцца разам | Паралельныя двухшнековые ствалы, якія верцяцца ў процілеглым кірунку | Паралельныя двухшрубавыя ствалы з ПВХ | Гумовыя і пластыкавыя паралельныя двайныя шрубы
электронная пошта:info@nhyscrew.com
тэлефон:+86-13505809643| мабільны:+86-13587082002
Блок С, заходняя частка № 2, праспект Сінчжоу, раён Дынхай, горад Чжоушань, правінцыя Чжэцзян, Кітай.
Сэрвісная інфармацыя | Вытворчае абсталяванне | Профіль кампаніі | Звяжыцеся з намі
Часта задаюць пытанні
Што такое паралельны двухшнековый зазор ствала?
Гэта набор геаметрычных адносін, а не адзін універсальны разрыў. Карысная спецыфікацыя адрознівае зазор кожнага шрубы ад ствала, зазор паміж шрубамі праз вобласць зачаплення, міжцэнтральную адлегласць, фазіроўку і любы адпаведны восевы зазор. Зацверджаны чарцёж машыны вызначае мэтавыя значэнні і метады вымярэння.
Ці магу я разлічыць зазор падвойнага шрубы як унутраны вугал ствала мінус вонкавы прамежак шрубы?
Гэта адніманне можа апісаць лакальную дыяметральную залежнасць, толькі калі два значэнні адносяцца да адпаведных месцаў і вызначанай геаметрыі адтуліны. Ён не апісвае зазор ад шрубы да шрубы, зачэпку, фазіроўку, міжцэнтральную адлегласць або пазакругленае адтуліну ў выглядзе васьмёркі. Не выкарыстоўвайце яго ў якасці адзінага дапушчальнага значэння падвойнага шрубы.
Колькі месцаў я павінен вымераць на двайным шрубе і ствале?
Універсальнага падліку не існуе. Стварыце дастатковую колькасць восевых станцый, каб пакрыць вобласці падачы, плаўлення або сціску, змешвання, вентыляцыі і нарошчвання ціску, затым дадайце станцыі вакол бачных пашкоджанняў або змяненняў геаметрыі. Выкарыстоўвайце аднолькавыя назвы станцый на абодвух шрубах і абедзвюх пялёстках ствала.
Што трэба запісаць перад выдаленнем паралельных здвоеных шруб?
Запішыце ўсталяванае левае і правае становішча, кручэнне пры праглядзе з названага канца, рух рук, адзнакі часу або фазы, злучэнні вала, распоркі і восевы парадак. Сфатаграфуйце прывад і выпускны канец, пазначце кожную дэталь і захавайце працэдуру выдалення вытворцам машыны.
Ці магу я замяніць толькі двайныя шрубы і пакінуць стары ствол?
Так, калі адтуліны ствала, суадносіны цэнтра і стан паверхні застаюцца ў зацверджаных межах і прычына зносу шруб зразумелая. Калі ствол павялічаны, авальны, з насечкамі або зрушаны, толькі новыя шрубы могуць пакінуць празмерны або няроўны зазор. Прымайце рашэнне на падставе адпаведнай справаздачы аб вымярэннях.
Як часта трэба вымяраць знос ствала з двума шрубамі?
Усталюйце інтэрвал з плана тэхнічнага абслугоўвання вытворцы машыны, сур'ёзнасці матэрыялу, працоўных гадзін і ўласнай тэндэнцыі зносу лініі. Battenfeld-Cincinnati публікуе адзін год або 6000 гадзін працы ў якасці рэкамендацыі па абслугоўванні, але гэта арыенцір для планавання, а не універсальны ліміт замены.
Ці публікуе Nanhaiya адзін стандартны працоўны зазор для кожнага паралельнага двайнога шрубы?
Ні адно значэнне працоўнага зазору не ахоплівае ўвесь дыяпазон. Nanhaiya публікуе значэнні матэрыялу, тэрмічнай апрацоўкі, цвёрдасці паверхні, глыбіні пласта, шурпатасці і прамалінейнасці шруб. Функцыянальныя зазоры яшчэ трэба вызначыць на зацверджаным чарцяжы для канкрэтнай машыны і вінтавой пары.
Што я павінен адправіць на замену паралельнага двухшрубавага ствала?
Адпраўце вытворцу машыны і мадэль, зацверджаныя чарцяжы, ідэнтыфікацыю левага і правага шруб, кропку агляду павароту, міжцэнтральную адлегласць, дэталі злучэння і фланца, рэцэптуру матэрыялу, запіс прадукцыйнасці і эксплуатацыі, карту восевага зносу, фатаграфіі паверхні, гісторыю адмоваў і неабходныя дакументы праверкі.
Для выбару сістэмы і прынцыпаў працы працягвайце з нашымнакіроўвалая паралельнага двухшнекового экструдараці шырэйкіраўніцтва па выбары двухшнекового экструдара.