Наканечнік шрубы досыць малы, каб з ім можна было абыходзіцца як з запасной часткай, але досыць дакладны, каб вызначыць, ці кожны ўдар пачынаецца з аднолькавага аб'ёму расплаву. Купляйце яго ў выглядзе ўзгодненага патоку і ўшчыльняльніка, а не ў выглядзе металічнага наканечніка з разьбой.


Хуткі адказ
Выбірайце наканечнік шрубы для ліцця пад ціскам па чатырох параметрах: канструкцыі зваротнага клапана, дакладнаму ўзаемадзеянню шнека і ствала, апрацаванай смале і напаўняльніку і характару зносу існуючай зборкі. Адной толькі мадэлі машыны недастаткова, калі могуць існаваць версіі, папярэднія рамонты або нестандартныя шрубы.
Каб зрабіць заказ на замену, адпраўце арыгінальны чарцёж, калі ён ёсць, а затым праверце разьбу, плячо, даўжыню наканечніка, ход кольца, пасадачнае месца, вонкавы дыяметр і пратокі для плаўлення ў адпаведнасці з фактычнай машынай. Добрая цытата пачынаецца з геаметрыі. Далей ідзе апрацоўка матэрыялу і паверхні.
Наканечнік шрубы кантралюе паток у абодвух напрамках
Падчас аднаўлення шнека зваротны клапан адкрываецца і дазваляе расплаўленаму палімеру праходзіць да пярэдняй часткі шнека. У пачатку ўпырску ён зачыняецца, таму рух шнека і ціск дзейнічаюць на стрэл, а не штурхаюць расплав уздоўж шнека назад.
Вось чаму наканечнік шрубы, кантрольнае кольца і сядзенне адносяцца да працэсу, а не толькі да абслугоўвання.Падручнік па зваротным клапане ENGELапісвае тыя ж два працоўныя стану і звязвае паводзіны пры закрыцці непасрэдна з паўтаральнасцю ўпырску.
Выгляд нашай фабрыкі:самая дарагая памылка наканечніка шрубы рэдка бывае розніцай паміж двума класамі матэрыялу. Гэта частка, якая накручваецца на шрубу, але не рухаецца, не ўшчыльняе і не выраўноўвае належным чынам. Паспяховы тэст на адпаведнасць больш каштоўны, чым доўгі спіс гандлёвых прыметнікаў.
Выберыце зборку вакол абавязку фармавання
Правільная канструкцыя павінна свабодна адкрывацца падчас аднаўлення, прадказальна зачыняцца падчас ін'екцыі і пазбягаць празмерных абмежаванняў на шляху расплаву. Ён таксама павінен вытрымаць абразіўную, клейкую і каразійную нагрузку смалы без пашкоджання спалучаных паверхняў.
| Пытанне аб куплі | Чаму ён мяняе наканечнік шрубы | Што адправіць пастаўшчыку |
|---|---|---|
| Якую смалу лепяць? | Глейкасць, змазачная здольнасць, адчувальнасць да дэградацыі і каразійная здольнасць уплываюць на праточныя каналы, матэрыял і апрацоўку паверхні. | Дакладны клас смалы, каляровая сістэма, антыпірэн і звычайны дыяпазон апрацоўкі. |
| Смала ўмацавана або напоўнена? | Шкловалакно, мінеральны напаўняльнік і адноўленыя забруджвання могуць паскорыць абразіўны знос у кольцах, сядзенні і каналах расплаву. | Тып напаўняльніка, вагавы працэнт і ці змяняецца ён у залежнасці ад прадукту. |
| Наколькі дакладным павінен быць стрэл? | Дэталі з тонкімі сценкамі, з некалькімі паражнінамі і шчыльнай масай падвяргаюць невялікія змены ў закрыцці клапана і ўцечцы. | Вага дэталі, колькасць паражнін, допуск вагі ўколу і апошнія дадзеныя аб тэндэнцыях. |
| Што такое цяперашні стыль клапана? | Канструкцыі слізгальнага кольца, шарыка і іншых канструкцый маюць розныя плошчы патоку, ход і паводзіны пры закрыцці. | Арыгінальны нумар дэталі, малюнак, фатаграфіі і поўная знятая зборка. |
| Ці замянялі шрубу раней? | Мадэль машыны можа больш не вызначаць усталяваную разьбу, даўжыню наканечніка або геаметрыю сядзення. | Бягучы малюнак шрубы і прамыя вымярэнні, а не толькі таблічка машыны. |
| Чаму дэталь замяняецца? | Разарваная разьба, размыты шлях патоку і негерметычнае кольца не паказваюць на аднолькавае карэкціруючае дзеянне. | Фатаграфіі зносу, сімптомы працэсу, гісторыя тэхнічнага абслугоўвання і няспраўныя памеры. |
Nanhaiya прапануе стандартныя і індывідуальныя ўзоры нітак, а таксама варыянты наканечнікаў з адваротным патокам для спецыяльных палімераў. Выбраную частку можна супаставіць зшруба для ліцця пад ціскамабо пастаўляецца як частка шырасартымент запасных частак для ліцця пад ціскам і экструзіі.


Прачытайце сігналы працэсу перад выдаленнем зборкі
Зменная падушка, дрэйфуючы вага ўдару або дрэнная паўтаральнасць перадачы могуць паказваць на ўцечку клапана, але ні адзін з іх не даказвае гэтага ў адзіночку. Змены смалы, нестабільнасць падачы, кантроль тэмпературы, знос ствала, паветра ў расплаве, параметры ціску і ўмовы цвілі могуць выклікаць падобныя сімптомы.
ENGEL рэкамендуе праверыць зваротны клапан, шрубу і пластыфікацыйны стволкалі падушка расплаву вагаецца. Тыя ж інструкцыі па ліквідацыі непаладак звязваюць змяненне амортызацыі і вагі ўкола з наладамі працэсу і зносам кампанентаў.
| Назіраны сігнал | Магчыма злучэнне з наканечнікам | Праверце перад замовай |
|---|---|---|
| Палажэнне падушкі адрозніваецца ад стрэлу да стрэлу | Кальцо можа замкнуцца ў іншай кропцы або пацячы пасля пасадкі. | Тэндэнцыя фактычнага становішча, ціску і вагі стрэлу пры стабільным працэсе. |
| Частковая маса дрэйфуе, а налады застаюцца фіксаванымі | Зваротны паток можа паменшыць эфектыўны аб'ём, які падаецца ў форму. | Выключыце прычыны корму, тэмпературы, матэрыялу і цвілі. |
| Кароткія кадры з'яўляюцца з перапынкамі | Клапан можа не ўшчыльняцца паўторна, асабліва пасля аднаўленчых змяненняў. | Параўнайце рэакцыю перадачы і запусціце выпрабаванне клапана, зацверджанае вытворцам машыны. |
| Аднаўленне становіцца абмежаваным | Пашкоджанае кольца, асадак або недастатковы шлях патоку могуць супраціўляцца патоку расплаву наперад. | Праверце свабодны рух, адклады, задзіранне і перашкоды для праходу. |
| Чорныя плямы ідуць за змяненнем матэрыялу | Мёртвыя плямы або пашкоджаныя паверхні могуць затрымліваць і вылучаць сапсаваны палімер. | Праверце ўвесь шлях плаўлення, сопла, пярэднюю частку шрубы і працэдуру ачысткі. |
| Металічны шум або сутаргавы звон | Могуць прысутнічаць пацёртасці, дэфармацыі, зрушэнне або староннія матэрыялы. | Спыніцеся і праверце ў адпаведнасці з працэдурай бяспечнага тэхнічнага абслугоўвання вытворцы машыны. |
Пасля зняцця вузла агледзіце вонкавы дыяметр кантрольнага кольца, абедзве тарцы, пасадачную паверхню, корпус наканечніка, каналы расплаву і разьбу. АнТэхнічны артыкул ARBURGідэнтыфікуе ізаляцыю, адгезію і карозію як механізмы зносу і паказвае, што знос дыяметра кольцы, тарца і пасадкі ўшчыльняльніка можа змяніць ход кольцы і стабільнасць падушкі.
Не дыягнастуйце кантрольнае кольца, дадаючы ўтрымліваючы ціск, пакуль дэталь не запоўніцца.Змена налад можа схаваць уцечку, не выпраўляючы яе. Зафіксуйце стабільны базавы ўзровень, прытрымлівайцеся зацверджанага метаду выпрабаванняў вытворцы машыны і праверце апаратнае забеспячэнне, перш чым змяняць спецыфікацыі замены.
Замяняйце адну дэталь толькі тады, калі спалучаныя дэталі ўсё яшчэ спраўныя
Кантрольнае кольца можа быць заменена само па сабе, калі яго спалучальны наканечнік і сядзенне застаюцца ў межах зацверджаных памераў, ушчыльняльныя паверхні трывалыя і новае кольца можа свабодна рухацца на працягу ўсяго ходу. Гэта самы танны рамонт, але толькі пры падтрымцы інспекцыі.
Замяніце адпаведныя наканечнік, кольца і сядзенне, калі на некалькіх паверхнях выяўляецца знос, кольца заедзе або заедзе аб іншы кампанент, старыя дэталі былі перамешаныя ў розных машынах або не засталося надзейных арыгінальных памераў. Аб'яднанне адной новай ушчыльняльнай часткі з дзвюма зношанымі спалучанымі часткамі можа стварыць новы шлях уцечкі.
Выгляд нашай фабрыкі:зношаны ўзор - доказ, а не майстар-малюнак. Калі мы дакладна скапіюем пацёртае сядзенне, скарочанае кольца або пашкоджаную разьбу, новая дэталь можа прайграць старую праблему з больш чыстай паверхняй. Мы рэканструюем меркаваныя ўзаемасувязі з чарцяжа, спалучаных кампанентаў і нязношаных апорных кропак.


Дадзеныя аб наканечніку шрубы для ліцця пад ціскам Nanhaiya
TheНаканечнік шрубы для ліцця пад ціскам Nanhaiyaпабудаваны як інтэрфейс паміж шрубай і шляхам расплаву з боку сопла. Ён даступны для розных дыяметраў шруб і марак ліццёвых машын з індывідуальнай разьбой і геаметрыяй кампанентаў для працы па замене.
| Спецыфікацыя | Дадзеныя аб прадукце Nanhaiya | Актуальнасць пакупкі |
|---|---|---|
| Базавы матэрыял | D2 | Фактычны матэрыял зафіксуйце ў дакументах расцэнкі і праверкі. |
| Цвёрдасць | HRC45-62 | Выбранае значэнне павінна адпавядаць тэрмічнай апрацоўцы, зносаўстойлівасці і спалучаным матэрыялам. |
| Прамалінейнасць | 0,02 мм/м | Геаметрыя і выраўноўванне маюць значэнне на шрубавым інтэрфейсе. |
| Панцырны твар | Біметалічны | Забяспечвае зносаўстойлівасць на адкрытых працоўных паверхнях. |
| Шкловалакновыя канфігурацыі | 30% / 60% | Укажыце фактычны працэнт шкловалакна і марку смалы ў запыце прапановы. |
| Частковая вага | 1 кг | Спасылка на старонку прадукту; канчатковая вага адпавядае зацверджанай геаметрыі. |
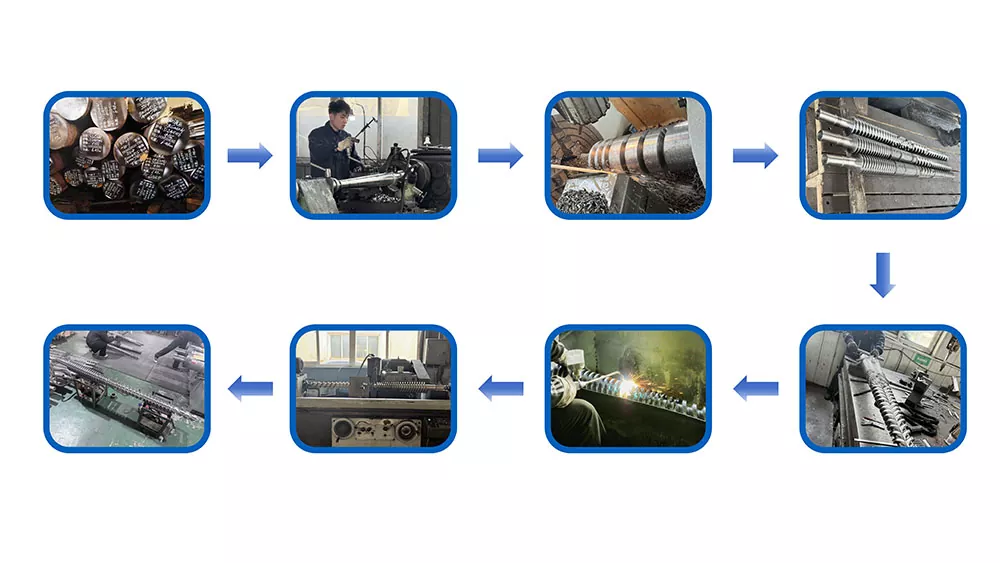
| Вытворчы маршрут | Апрацоўка з ЧПУ, тэрмічная апрацоўка і дакладная паліроўка | Гэтыя аперацыі кантралююць форму, стан паверхні і канчатковую пасадку. |
| Стандартныя прыкладанні | ПЭ, ПП, АБС і ПВХ тэрмапластычнае ліццё | Таксама адпраўце дабаўкі, фарбавальнікі, перапрацаванае змесціва і даныя напаўняльнікаў. |
Для поўнага блока пластыфікацыі Nanhaiya таксама вырабляемутантныя шрубы для ліцця пад ціскам, паступовыя шрубы для ліцця пад ціскамі адпаведныя заменныя ствалы. Сумежныінжэктарная фарсункаможна разглядаць адначасова, калі праблемы з уцечкай, выраўноўваннем або цячэннем расплаву выходзяць за межы наканечніка шрубы.
Памеры, якія вырашаюць, ці падыдзе дэталь
Вытворца машыны і мадэль могуць звузіць пошук, але яны не могуць замяніць чарцёж. Сямейства мадэляў можа выкарыстоўваць некалькі памераў ін'екцыйных блокаў, і машына можа ўжо мець запасны шруба, які адрозніваецца ад першапачатковай канструкцыі.
- Вызначце ўсталяваны шруба.Запішыце вытворца машыны, мадэль, абазначэнне блока ўпырску, дыяметр шнека, серыйную інфармацыю і любыя папярэднія замены шруб.
- Вызначце нітку цалкам.Уключыце асноўны і дадатковы дыяметр, крок, кірунак разьбы, даўжыню разьбы, зыходнае становішча, рэльеф і размяшчэнне пляча.
- Вымерайце восевую кладку.Запішыце агульную даўжыню наканечніка, даўжыню кольца, даўжыню сядзення, ход кольца і кожнае плячо, якое кантралюе становішча закрыцця.
- Вымерайце радыяльныя межы падзелу.Запішыце дыяметр корпуса наканечніка, вонкавы і ўнутраны дыяметры кольцы, дыяметры седла, эталонны адтуліну ствала і неабходны працоўны зазор.
- Намалюйце шлях плаўлення.Паказаць колькасць канаў, шырыню праходу, глыбіню праходу, профіль носа і любы радыус, які ўплывае на паток або ачыстку.
- Адзначце ўшчыльняльныя і зносныя паверхні.Вызначце, якія грані датыкаюцца падчас закрыцця і якія памеры вымяраюцца па няношаных эталонах.
Не хавайце няўпэўненасць у талерантнасці.Калі старая паверхня зношаная, пазначце вымеранае значэнне як фактычны зношаны памер. Захоўвайце прапанаваны гатовы памер асобна. Гэта адрозненне дазваляе тэхніцы выправіць дэталь замест таго, каб зацвярджаць дакладную копію пашкоджанні.
Праверце замену перад пачаткам вытворчасці
Уваходная праверка павінна праверыць ідэнтычнасць, памеры і перамяшчэнне перад тым, як вузел будзе падвергнуты ўздзеянню цяпла і ціску. Захоўвайце зацверджаны чарцёж, запіс матэрыялу і вынікі праверкі пад тым жа нумарам дэталі.
- Нумар дэталі і версія чарцяжа адпавядаюць замове на куплю
- Запісы аб матэрыялах і тэрмічнай апрацоўцы адпавядаюць цане
- Крытычныя дыяметры і восевыя даўжыні знаходзяцца ў межах допуску выцягвання
- Датчыкі разьбы або праверкі спалучэння пацвярджаюць злучэнне
- Кальцо для чэка перамяшчаецца свабодна без бачных качанняў або заеданняў
- Кольца і сядзенне датыкаюцца з прызначанымі ўшчыльняльнымі паверхнямі
- Каналы расплаву чыстыя, гладкія і без задзірын
- На паліраваных паверхнях няма пашкоджанняў або дэфектаў пакрыцця
- Кірунак зборкі і парадак кампанентаў дакументаваны
- Базавая маса стрэлу і падушка запісваюцца пасля ўстаноўкі
Пасля ўстаноўкі выкарыстоўвайце зацверджаную працэдуру запуску і параўнайце працэс з захаванай базавай лініяй. Новы наканечнік можа змяніць аднаўленне, рэакцыю на дэкампрэсію або паводзіны закрыцця клапана, таму не мяркуйце, што ўсе старыя налады павінны заставацца некранутымі.
Што павінна кантраляваць фабрыка
Якасць шрубавага наканечніка залежыць ад узаемасувязі паміж дэталямі. Канцэнтрычнасць разьбы, становішча пляча, ход кольцы, геаметрыя ўшчыльняльнай паверхні, аздабленне траекторыі і ўмовы тэрмічнай апрацоўкі павінны працаваць разам. Адна ўражвальная лічба цвёрдасці не можа кампенсаваць няправільную даўжыню стоса або шурпатую паверхню ўшчыльнення.
Наньхайявытворчае абсталяваннеуключае пілы з ЧПУ з хібнасцю падачы 0,1 мм або ніжэй, такарныя станкі з ЧПУ для дэталяў даўжынёй да 6 м і свідравальнае і фрэзернае абсталяванне з дакладнасцю пазіцыянавання 0,02 мм. Пяцівосевая апрацоўка выкарыстоўваецца для нерэгулярных палётаў і спецыяльных фланцавых канструкцый.

Для пакупнікоў практычнае пытанне заключаецца не ў тым, ці валодае пастаўшчык станком. Спытаеце, як правяраецца чарцёж, якія памеры правяраюцца, як адсочваецца матэрыял і тэрмічная апрацоўка і як правяраецца гатовы кальцавы механізм. Nanhaiya забяспечвае агляд чарцяжоў перад продажам і тэхнічную падтрымку праз ягосэрвісная каманда.
Кантрольны спіс запыту на замену наканечніка шрубы
Адпраўце адзін чысты пакет замест серыі частковых паведамленняў. Наступная інфармацыя дазваляе пастаўшчыку вырашыць, ці з'яўляецца заданне стандартнай заменай, кампанентам з адваротным праектаваннем або рэдызайнам.
- Вытворца машыны, мадэль, серыйны нумар і памер блока ўпырску
- Усталяваны дыяметр шрубы і чарцёж шрубы
- Арыгінальны нумар дэталі шрубавага наканечніка і версія чарцяжа
- Завершыце старую зборку з захаваннем дэталяў у парадку
- Фатаграфіі з пярэдняй, бакавой, разьбовай і ўшчыльняльнай граняў
- Памеры разьбы, пляча, кольца, сядзення і праходу
- Марка смалы, тып напаўняльніка і працэнт напаўняльніка
- Фарбавальнік, перапрацаванае ўтрыманне і каразійныя дабаўкі
- Нармальная тэмпература расплаву і памер дробкі
- Маса дэталі, колькасць паражнін і дапушчальныя варыяцыі
- Амартызацыя, перадача і тэндэнцыя аднаўлення перад выдаленнем
- Назіраны знос, тып адмовы і неабходная колькасць
Калі чарцёж адсутнічае, адзначце кожную вымераную паверхню і сфатаграфуйце ўстаноўку вымярэння. Не адпраўляйце адзіны вонкавы дыяметр і прасіце завод зрабіць выснову аб разьбе, сядзенні і ходзе.
Часта задаюць пытанні
Што робіць наканечнік шрубы для ліцця пад ціскам?
Наканечнік шрубы мае зваротны клапан. Ён адкрываецца падчас аднаўлення шнека, каб расплав мог рухацца перад шнекам, затым зачыняецца падчас упырску, каб абмежаваць зваротны паток і перадаць ціск у форму.
Якія прыкметы зношанага кантрольнага кольца або наканечніка шрубы?
Агульныя сігналы працэсу ўключаюць зменную падушку расплаву, неадпаведную вагу стрэлу, дрэнную паўтаральнасць ціску, кароткія стрэлы пасля таго, як іншыя прычыны былі выключаны, і больш працяглую або менш стабільную рэакцыю перадачы. Пацвердзіце знос кантраляваным тэстам на герметычнасць і праверкай памераў.
Ці магу я заказаць запасны наканечнік шрубы толькі для залежнасці ад мадэлі машыны?
Вытворца і мадэль машыны з'яўляюцца карыснымі адпраўнымі кропкамі, але надзейны заказ на замену павінен таксама ўключаць дыяметр шрубы, памеры разьбы і пляча, даўжыню наканечніка, памеры кантрольнага кольцы і сядзення, шлях патоку, смалу, змест напаўняльніка, малюнак і выразныя фатаграфіі.
Ці павінен я замяніць толькі кантрольнае кольца або ўвесь вузел наканечніка шрубы?
Замяняйце толькі зношаны кампанент, калі спалучаны наканечнік, сядзенне і разьба застаюцца ў межах зацверджаных памераў і стану паверхні. Замяніце адпаведную зборку, калі некалькі ўшчыльняючых паверхняў зношаныя, памеры нявызначаныя або змешаныя старыя і новыя дэталі не могуць забяспечыць надзейны рух і ўшчыльненне.
Які матэрыял Nanhaiya выкарыстоўвае для ліцця пад ціскам наканечнікаў шруб?
Nanhaiya прапануе шрубавыя наканечнікі для ліцця пад ціскам D2 з апублікаваным дыяпазонам цвёрдасці HRC45-62, прамалінейнасцю 0,02 мм/м і варыянтам з біметалічнай браніраванай тарцай. Канчатковая канфігурацыя адпавядае смале, напаўняльніку, інтэрфейсу машыны і зносу.
Ці заўсёды больш цвёрды наканечнік шрубы служыць даўжэй?
Не. Цвёрдасць - гэта толькі адна з частак характарыстык зносу. Хімічны склад сплаву, тэрмаапрацоўка, каразійная стойкасць, спалучальныя матэрыялы, аздабленне паверхні, выраўноўванне, зазор і апрацаваная смала - усё гэта ўплывае на тэрмін службы.
Што я павінен адправіць Nanhaiya, каб атрымаць прапанову на наканечнік шрубы?
Адпраўце вытворцу і мадэль машыны, дыяметр шнека, працэнт смалы і напаўняльніка, арыгінальны нумар дэталі або чарцёж, поўныя спалучальныя памеры, фатаграфіі з розных ракурсаў, сімптомы зносу, тэндэнцыю вагі ўколу і неабходную колькасць.
Раскрыццё камерцыйнай інфармацыі: Nanhaiya вырабляе наканечнікі шруб для ліцця пад ціскам і звязаныя з імі кампаненты, спасылкі на якія прыведзены ў гэтым кіраўніцтве. Тэхнічныя рэкамендацыі павінны прымяняцца разам з працэдурамі бяспекі вытворцы машыны і зацверджаным чарцяжом праекта.