Трубная рэзкавая галоўка павінна адпавядаць большаму, чым намінальны дыяметр. Ён павінен адпавядаць палімеру, рэцэптуры, стандарту трубы, магутнасці, падключэнню да экструдара, сістэме каліброўкі і таму, як вашы аператары мяняюць памеры. У гэтым кіраўніцтве гэтыя матэрыялы ператвараюцца ў спецыфікацыі пакупкі для вытворчасці труб з ПВХ, ПЭ, ХПВХ, ПП і ППР.


Купіць агалоўка для экструзіі труб, адправіць пастаўшчыку пяць адпаведных набораў даных: матэрыял і рэцэптура; стандарт трубы, дыяметр і дыяпазон сценак; выхад і хуткасць лініі; фланец экструдара і інтэрфейс расплаву; і наступны калібратар, вакуум, астуджэнне і адвод. Запыт, які дае толькі «труба ПВХ 110 мм», не гатовы да інжынірынгу.
Самым важным пунктам дагавора з'яўляецца ўмова прыёму. Назавіце фактычны матэрыял вытворчасці, памер трубы, стабільную прадукцыйнасць, хуткасць лініі, настройку нагрэву і датчыка, дапушчальную варыяцыю сценкі, знешні дыяметр, авальнасць, стан паверхні і неабходныя выпрабаванні прадукту. Галоўка фарміруе гарачы расплав, але сама па сабе не можа гарантаваць канчатковае астуджэнне трубы.
Першае рашэнне - не дыяметр штампа
Першае рашэнне - вытворчы канверт. Адна галоўка можа працаваць з групай бліжэйшых памераў са зменнымі штампамі і апраўкамі. Вельмі шырокі дыяпазон памераў можа ствараць кампрамісы ў патоку, часу знаходжання, рэгуляванні, ціску напору і пераключэнні. Правільны дыяпазон залежыць ад матэрыялу і хуткасці, а не толькі ад таго, якія ўстаўкі могуць фізічна змясціцца ў корпусе.
Мы дзелім кожны запыт на тры мяжы. Граніца прадукту ахоплівае матэрыял трубы, стандарт, дыяметр і сценку. Граніца працэсу ахоплівае выхад, хуткасць, тэмпературу і ціск. Механічная мяжа ахоплівае фланец, цэнтральную лінію, абагравальнікі, датчыкі, становішча пад'ёму і спуску.
| Увод пакупніка | Чаму ён мяняе галоўку | Доказы даслаць |
|---|---|---|
| Палімер і поўная формула | Змяняе глейкасць, цеплаадчувальнасць, слізгаценне, знос, рызыку карозіі, ліміт часу знаходжання і метад ачысткі | Табліца дадзеных маркі смалы, працэнты складу і ўзор |
| Стандарт і прымяненне труб | Вызначае гатовы прадукт, які лінія павінна вырабіць і выпрабаваць | Дакладны стандартны нумар, выданне, рынак і ўнутраны малюнак |
| OD, насценны, SDR або дыяпазон графіка | Усталёўвае кальцавую плошчу патоку, сямейства інструментаў і дыяпазон практычных зменных частак | Табліца памераў з мінімальнымі, звычайнымі і максімальнымі прадуктамі |
| Чысты выхад і хуткасць лініі | Змяняе хуткасць патоку, ціск, ацяпляльную нагрузку, час знаходжання і патрэбу ў астуджэнні ўнізе | Стабільны таварны кг/г для кожнага крытычнага памеру |
| Экструдар і інтэрфейс адаптара | Вызначае геаметрыю ўваходнага адтуліны, малюнак засаўкі, рэгістратар, ушчыльненне, вышыню цэнтра і падтрымку | Кантраляваны чарцёж плюс вымераныя фатаграфіі існуючай машыны |
| Сістэма каліброўкі і астуджэння | Уплывае на прасадку, канчатковы OD, авальнасць, размеркаванне сценкі і паводзіны пры запуску | Чарцяжы калібратара, даныя аб вакуумным баку, даўжыня астуджэння і становішча вываду |
| План пераходу | Вызначае, якія часткі здымныя, як яны адцэнтраваны і наколькі бяспечна аператары звяртаюцца з імі | Змяняйце частату, метад ачысткі, грузападымальнасць крана і мэтавы час прастою |
Выгляд нашай фабрыкі:мы не лічым намінальны дыяметр трубы дастатковай спецыфікацыяй высечнай галоўкі. Калі пакупнік дае нам толькі назву смалы і OD, мы запытваем серыю сценкі, формулу, выхад, інтэрфейс экструдара і метад памеру, перш чым выправіць шлях патоку. Хуткая цытата, заснаваная на адсутных уводных дадзеных, звычайна перамяшчае пытанні без адказу на ўвод у эксплуатацыю.



Пачніце з гатовага стандарту трубы
Галоўка - гэта вытворчая аснастка. Гэта не сертыфікацыя труб. Пакупнік павінен вызначыць дакладны стандарт і выданне прадукту, у той час як пастаўшчык павінен перавесці канверт трубы ў шлях патоку, набор інструментаў і метад рэгулявання. Канчатковая адпаведнасць гатовай трубы пацвярджаецца выпрабаваннямі, неабходнымі для яе рынку і прымянення.
Для агульных праектаў водаправодаў ёсць тры карысныя афіцыйныя спасылкіISO 1452-2:2009 для труб з ПВХ-U, ISO 4427-2:2019 для ПЭ трубіISO 15874-2:2013 для PP труб, якія выкарыстоўваюцца ў сістэмах гарачага і халоднага водазабеспячэння. Праверце бягучую рэдакцыю, папраўкі і нацыянальнае прыняцце, калі кантракт будзе падрыхтаваны.
| Сямейства люлечных | Афіцыйная стартавая даведка | Інфармацыя, якая па-ранейшаму патрэбная запыту цаны |
|---|---|---|
| Напорная труба з ПВХ | ISO 1452-2 або неабходны нацыянальны эквівалент | Формула сухой сумесі ПВХ, серыя труб, намінальны OD, насценны стол, прыпуск на раструб, прадукцыйнасць, хуткасць лініі і патрабаванні да паверхні |
| ПЭ напорная труба | ISO 4427-2 або неабходны нацыянальны эквівалент | Дакладны ПЭ-кампаунд, дыяпазон SDR, дыяпазон OD, цвёрдая або сумесна экструдаваная канструкцыя, размяшчэнне палос або слаёў, выхад і сістэма астуджэння |
| PP або PPR трубы для гарачай і халоднай вады | ISO 15874-2 або неабходны нацыянальны эквівалент | Дакладная марка PP, клас памераў трубы, прымяненне, канструкцыя пласта, дыяметр і дыяпазон сценкі, выхад і метад каліброўкі |
| Электраправод або прамысловыя трубкі | Прыдатныя нацыянальныя, галіновыя або заказчыцкія спецыфікацыі пакупніка | Формула матэрыялу, калянасць або функцыянальная мэта, геаметрыя, колер, прынт або паласа, план выпрабаванняў і дапушчальныя дэфекты паверхні |
Не пішыце ў запыце "па міжнародным стандартам".Назавіце дакумент, яго частку, рэдакцыю і мясцовы прыняцце. Затым прыкладзеце чарцёж гатовай трубы і план агляду. Падобныя намінальныя памеры могуць мець розныя дыяпазоны сцен, умовы выпрабаванняў і патрабаванні да ідэнтыфікацыі.
Яшчэ адно раздзяленне мае значэнне. Зацвярджэнне пітной вады тычыцца гатовай трубаправоднай прадукцыі і матэрыялаў, якія знаходзяцца ў змочаным стане. Заказ рэзка-галоўкі ў Nanhaiya не прадугледжвае перадачы дазволу на пітную ваду на трубу пакупніка. Зацвярджэнне смалы, кантроль злучэнняў, вытворчыя запісы і сертыфікацыя трэціх асоб застаюцца часткай сістэмы адпаведнасці вытворцы труб.
Укажыце сапраўдную формулу, а не толькі ПВХ або ПЭ
Наньхайягалоўка для экструзіі трубпрапануецца для ПВХ з дадаткамі, ПЭ, ХПВХ і ПП. Гэтыя імёны вызначаюць матэрыяльныя сем'і. Яны не паведамляюць нам глейкасць расплаву, загрузку напаўняльніка, сістэму стабілізатара, змесціва другаснай сыравіны, акно апрацоўкі або тэндэнцыю да пласціны.
Для ПВХ адпраўце поўны рэцэпт сухой сумесі па вазе і ўмовах змешвання. Узровень карбанату кальцыя і апрацоўка часціцамі, баланс змазкі, сістэма стабілізатара, мадыфікатар ўдару, дапаможнік для апрацоўкі, пігмент і адсотак пераробкі - усё гэта можа змяніць знешні выгляд сценкі, ціск на напор і паводзіны адкладаў.
Для PE або PPR адпраўце дакладную марку злучэння і бягучую табліцу дадзеных пастаўшчыка. Уключыце інфармацыю аб масавым расходзе расплаву або глейкасці, апублікаваную для гэтага гатунку, шчыльнасці, дабавак, сажы або каляровай сістэмы, ліміту паўторнага памолу і таго, ці ідэнтыфікацыйныя паласы або функцыянальныя пласты сумесна экструдаваныя.
ПВХ і ХПВХ
Пільнай увагі заслугоўваюць гісторыя цяпла і час знаходжання. Шлях патоку павінен пазбягаць непатрэбных затрымак, а план ацяплення павінен падтрымліваць кантраляваны запуск і ачыстку. Змены формулы павінны быць раскрыты перад вытворчасцю.
PE
Гатунак, трываласць плаўлення, выхад і магутнасць астуджэння дзейнічаюць разам. ПЭ галоўка з высокай прадукцыйнасцю мае патрэбу ў стабільным акружным патоку і адпаведнай сістэме памеру, а не проста ў большай кальцавой шчыліне.
ПП і ППР
Укажыце дакладную смалу і сэрвісны прадукт. Трубы з гарачай і халоднай вадой, прамысловыя трубы і шматслойныя канструкцыі могуць патрабаваць розных інструментаў, астуджэння і ўмоў прыёмкі.
Выгляд нашай фабрыкі:калі вытворчая каманда мяняе напаўняльнік, марку смалы або працэнт перапрацаванай аснасткі пасля зацвярджэння інструмента, штамп раптоўна не стаў недакладным. Увод працэсу змяніўся. Мы запісваем эталонную фармулёўку ў тэхнічнае пагадненне, каб у далейшым пошук непаладак пачынаўся з вядомага стану.

Адтуліну плашкі не з'яўляецца канчатковым памерам трубы
Гарачы кальцавой расплав не пакідае штамп і застаецца геаметрычна фіксаваным. Ён можа набракаць на выхадзе, апускацца ўніз пры адцягванні, кантактаваць з калібратарам, сціскацца падчас астуджэння і працягваць змяняцца пры выраўноўванні тэмпературы. Вось чаму намінальная труба дыяметрам 110 мм не выкарыстоўвае аўтаматычна 110-міліметровую адтуліну.
Канчатковы вынік атрымліваецца з сістэмы: прадукцыйнасць экструдара, тэмпература і ціск расплаву, геаметрыя штампа і апраўкі, цеплавы баланс па акружнасці, цэнтроўка, паветраны шлях, калібратар, вакуум, астуджэнне і хуткасць адводу. Калі гэтыя дэталі набыты ў розных пастаўшчыкоў, пакупнік павінен прызначыць адзін чарцёж кантраляванага інтэрфейсу і адну матрыцу адказнасці за прыёмку.
| Элемент кіравання | На што ён непасрэдна ўплывае | Што ён не можа даказаць адзін |
|---|---|---|
| Шлях патоку плашкі і апраўкі | Кольцавае размеркаванне расплаву, страта ціску, паводзіны па месцы жыхарства і пачатковая форма трубкі | Канчатковая халодная прадукцыйнасць OD, сценкі, авальнасці або ціску |
| Рэгуляванне цэнтравання апраўкі | Першапачатковы акружны зазор і карэкцыя размеркавання сценкі | Стабільны вынік, калі тэмпература, расход або выраўноўванне ўніз па плыні працягваюць дрэйфаваць |
| Размяшчэнне абагравальнай зоны | Тэрмакантроль вакол і ўздоўж галавы | Фактычная тэмпература расплаву без вызначанага метаду вымярэння |
| Калібратар і вакуумны бак | Знешні памер, ранняе астуджэнне і падтрымка формы | Раўнамерная сценка, калі ўваходная труба расплаву нестабільная |
| Сістэма астуджэння | Хуткасць застывання, стабільнасць памераў і адвод рэшткавага цяпла | Добрая геаметрыя, калі тэмпература або паток вады некантралюемы |
| Выцягванне | Хуткасць лініі, прасадка і ўстойлівы транспарт | Правільныя памеры, калі здымнік няправільна адцэнтраваны або хуткасць вагаецца |
Карыснае правіла памеру:указвайце самую маленькую і вялікую трубу, але сканструюйце складаныя працоўныя куты. Часта гэта самая вялікая труба з высокай прадукцыйнасцю, самая тонкая сценка на высокай хуткасці лініі, невялікі памер з нізкай прадукцыйнасцю, які павялічвае час знаходжання, і прадукт з патрабаваннямі да самай шчыльнай сценкі або паверхні.


Кампанія Nanhaiya прапануе рэгуляваныя апраўкі, варыянты каналаў астуджэння і зменныя ўкладышы ў асартыменце высечных галовак для труб. Выкарыстоўвайце гэтыя варыянты па пэўнай прычыне. Карэкціроўка карысная, калі аператары маюць паўторны метад цэнтравання. Зменныя зношвальныя кампаненты карысныя, калі зразумелыя іх прымяненне, запасная колькасць і працэдура замены.
Заблакіруйце інтэрфейс экструдара перад пачаткам апрацоўкі
Трубная плашка можа мець выдатную ўнутраную траекторыю і ўсё роўна не ўдасца ўсталяваць, таму што меркавалася уваходнае адтуліну, рэгістратар, малюнак засаўкі, ушчыльненне або вышыня цэнтра. Праекты замены асабліва ўразлівыя, таму што чарцяжы машын могуць быць старымі, змененымі або недаступнымі.
Мы аддаем перавагу тром формам доказаў: арыгінальны кантраляваны чарцёж, свежыя вымярэнні і выразныя фатаграфіі з прывязкай да маштабу. Калі трое не згодныя, вырашыце канфлікт да таго, як вытворчы чарцёж будзе апублікаваны.
- Марка, мадэль і канфігурацыя экструдара
- Дыяметр шнека і дыяпазон намінальнай магутнасці
- Чарцёж напорнага або адаптарнага фланца
- Зарэгіструйце дыяметр, глыбіню і допуск
- Колькасць нітаў, разьба, дзялільная акружнасць і арыентацыя
- Геаметрыя ўшчыльнення і метад пракладкі
- Дыяметр ўваходу ў расплав і даўжыня пераходу
- Неабходная пласціна выключальніка або інтэрфейс экрана
- Памер і размяшчэнне порта датчыка ціску
- Тып і ўстаўка датчыка тэмпературы расплаву
- Напружанне награвальніка, частата, магутнасць і раздымы
- Сумяшчальнасць тыпу тэрмапары і кантролера
- Вышыня цэнтра галоўкі і кірунак патоку
- Апорная рама, колы, рэйкі або кропкі пад'ёму
- Даступны дазвол на ўстаноўку і абслугоўванне
- Адлегласць да калібратара і эталона для выраўноўвання
Nanhaiya вырабляе наладжвальныяфланцы ствалаі кампаненты штампа, таму адаптар можна абмеркаваць з кіраўніком, а не пакінуць у якасці сюрпрызу для ўстаноўкі. Для поўнага лінейнага праекта сумясціце інтэрфейс штампа з абранымпластыкавы экструдар машына, элементы кіравання і наступнае абсталяванне.
Выгляд нашай фабрыкі:фатаграфія фланца, зробленая на тэлефоне, дапамагае нам зразумець схему, але яна не вызначае акружнасць засаўкі і не фіксуе пасадку. Мы выкарыстоўваем фота для пошуку пытанняў. Для рэзкі металу мы выкарыстоўваем падпісаны чарцёж. Такое адрозненне прадухіляе невялікую памылку інтэрфейсу ад затрымкі ўсёй устаноўкі.


Выбірайце канструкцыю з улікам матэрыялаў і абавязкаў уборкі
Спецыяльная трубарэзная галоўка Nanhaiya выкарыстоўвае высокатрывалую легаваную сталь з загартаванымі паверхнямі і вырабляецца шляхам дакладнай апрацоўкі з ЧПУ і тэрмічнай апрацоўкі. Яго агульныгалоўка экстрударана старонцы пералічаны 38CrMoAl, азотаванне і цвёрдасць паверхні ад HV950 да HV1000.
Гэтыя значэнні з'яўляюцца карыснымі зыходнымі дадзенымі, але зацверджаная спецыфікацыя ўсё роўна павінна вызначаць дакладны матэрыял кампанента, аб'ём апрацоўкі, крытэрый канчатковай цвёрдасці, аздабленне паверхні, праверку памераў і любыя патрабаванні да карозіі. Значэнне цвёрдасці аднаго кампанента не павінна капіявацца на кожны крапеж, крышку абагравальніка або дэталь канструкцыі.
| Сэрвісны стан | Нарыхтоўчы клопат | Што вызначыць у цытаце |
|---|---|---|
| ПВХ з напаўненнем | Абразіўны мінеральны напаўняльнік, адклады і частата ачысткі | Формула, узровень напаўняльніка, матэрыял і апрацоўка змочвання кампанентаў, аб'ём зменнага зносу і метад ачысткі |
| ХПВХ або тэрмаадчувальны склад | Цеплавая гісторыя, затрымка і дэградацыя матэрыялу | Акно апрацоўкі, канцэпцыя траекторыі, зоны нагрэву, сэнсарныя кропкі, працэдура запуску і выключэння |
| Сажа PE | Стабільнае размеркаванне, якасць паверхні і доўгія прабегі | Гатунак злучэння, дыяпазон магутнасці, акно ціску, размяшчэнне награвальніка і доступ для ачысткі |
| Перапрацаваны кантэнт | Забруджвання, змены глейкасці і абразіўныя часціцы | Крыніца, максімальны працэнт, план фільтрацыі, выбарка, чаканыя варыяцыі і межы прыняцця |
| Частая змена колеру | Затрымка, доступ, апрацоўка дэталяў і лом | Паслядоўнасць колераў, ачышчальны матэрыял, дазволены час змены, працэдура ачысткі і здымныя дэталі |
Harder - гэта не поўная матэрыяльная стратэгія.Цвёрдасць паверхні, глыбіня корпуса, трываласць падкладкі, каразійныя паводзіны, метад аздаблення і рамонту павінны адпавядаць кампаненту і працэсу. Папытаеце пастаўшчыка пералічыць, што падвяргаецца апрацоўцы, як гэта правяраецца і які пратакол праверкі пастаўляецца з замовай.


Агляд Nanhaiya'sвытворчае абсталяванне, сертыфікатыітэхнічная службападчас кваліфікацыі пастаўшчыка. Кіраўніцтва па ўсталёўцы і парады па доўгатэрміновым абслугоўванні могуць быць уключаны ва ўзгоднены аб'ём падтрымкі.
Зрабіце змену памеру часткай разліку пакупкі
Ніжэйшая цана інструментаў можа каштаваць дорага, калі кожная змена завязвае кран, пашкоджвае абагравальнікі або патрабуе паўторнага цэнтравання метадам спроб і памылак. Спытайце, як здымаюцца плашка і апраўка, дзе размяшчаюцца гарачыя дэталі, якія крапежныя элементы апрацоўваюцца, як аднаўляецца выраўноўванне і якія ўшчыльнення або расходныя матэрыялы замяняюцца.
| Пытанне пераходу | Чаму пакупнік павінен клапаціцца | Кантрактны выхад |
|---|---|---|
| Якія памеры падзяляюць адно цела? | Паказвае рэальную колькасць галовак і набораў дэталяў | Матрыца сумяшчальнасці па OD трубы, дыяпазону сценкі і матэрыялу |
| Што трэба астудзіць перад выдаленнем? | Уплывае на час прастою і бяспеку працы | Пісьмовая тэмпература і працэдура апрацоўкі |
| Як адцэнтраваны плашка і апраўка? | Уплывае на пачатковы лом і карэкцыю сцен | Схема рэгулявання, апорныя пазіцыі і навучанне |
| Якія інструменты і пад'ёмныя прылады неабходныя? | Прадухіляе небяспечнае імправізаванае абыходжанне | Спіс інструментаў, вага дэталяў, кропкі ўздыму і чарцяжы прыстасаванняў |
| Якія дэталі з'яўляюцца звычайнымі запаснымі часткамі? | Скарачае час прастою пасля пашкоджання разьбы, ушчыльнення, награвальніка або датчыка | Двухгадовы рэкамендаваны спіс запасных частак з ацэнкай па цане |
| Як чысціцца шлях патоку? | Змены працы, рызыкі паверхні і змены колеру лому | Зацверджаныя інструменты для ачысткі, матэрыялы і этапы разборкі |
Для змешанага графіка вырабаў разлічыце кошт пераходу па гадзінах, працы і пачатковым ломе. Калі ўстаноўка мяняецца паміж двума аддаленымі памерамі труб некалькі разоў на тыдзень, дзве поўныя галоўкі могуць абараніць больш часу вытворчасці, чым адзін корпус з мноствам уставак. Калі змены адбываюцца рэдка і асартымент кампактны, агульны корпус можа быць разумным.
Выгляд нашай фабрыкі:мы пытаемся, хто будзе мяняць інструменты і якое пад'ёмнае абсталяванне даступна. Канструкцыя, якая працуе на чыстым мантажным стэндзе, можа быць нязручнай побач з гарачым экстрударам і вакуумным бакам. Аператарскі доступ з'яўляецца інжынерным уводам, а не дэталлю пасляпродажнага абслугоўвання.

Выкарыстоўвайце дэфекты труб, каб знайсці адказную зону працэсу
Калі труба не адпавядае спецыфікацыі, аператары часта спачатку наладжваюць плашку, таму што яе цэнтравальныя балты бачныя. Гэта можа часова палепшыць адно паказанне, схаваўшы праблему з тэмпературай, экстрударам або патокам. Запішыце дэфект па акружнасці і па даўжыні трубы перад унясеннем некалькіх змяненняў адначасова.
| Заўважаны дэфект | Праверкі галавы | Праверкі ўверх і ўніз па плыні | Купля ўрока |
|---|---|---|---|
| Адзін бок пастаянна тоўшчы | Цэнтраванне апраўкі, адклады на шляху патоку, пашкоджанні, баланс награвальніка і выраўноўванне зборкі | Выраўноўванне экструдара, выраўноўванне калібратара, размеркаванне вакууму, астуджэнне і выраўноўванне | Патрабуецца даступнае цэнтраванне, тэмпературныя зоны і эталон выраўноўвання |
| Сценка змяняецца вакол і ўздоўж трубы | Слабая рэгуляванне, цеплавыя цыклы, нестабільны ціск або нераўнамерны паток | Падача, выхад шнека, кантроль хуткасці лініі, стабільнасць вакууму і тэмпературы вады | Прыміце стабільнае працоўнае акно, а не адзін кароткі набор вымярэнняў |
| Доўгія лініі паверхні | Забруджванне, адклады, драпіны або пашкоджанні паверхні пласцінкі | Нерасплаўленыя часціцы, фільтраванне, пашкоджанні калібратара і сляды апрацоўкі | Вызначце інструменты для ачысткі, план фільтра, агляд паверхні і запасныя інструменты |
| Жоўтыя, карычневыя або чорныя палоскі | Мёртвыя зоны, адклады, празмернае мясцовае цяпло і працяглы час знаходжання | Забруджаны корм, адклады ў ствалах, знос шруб і практыка адключэння | Праглядзіце поўны шлях плаўлення і працэдуру ачысткі, перш чым капіяваць старую геаметрыю |
| Высокі галаўны ціск | Абмежаваны кальцавой зазор, нізкая тэмпература, засор або непрыдатны шлях патоку | Абмежаванне экрана, глейкасць матэрыялу, патрэба ў вывадзе і стан датчыка | У спецыфікацыі ўкажыце кропку вымярэння ціску і працоўны ліміт |
| Авальнасць трубы | Няроўны выходны паток або пачатковае становішча трубкі | Знос калібратара, вакуум, баланс астуджэння, падтрымка і выраўноўванне адводу | Канчатковая авальнасць належыць да прыёмачнага выпрабавання поўнай лініі |
| Шурпатая ўнутраная паверхня | Аздабленне апраўкі, адклады, тэмпература і паводзіны патоку | Вільготнасць матэрыялу, дысперсія, дэградацыя і стабільнасць выхаду | У зацвярджэнне ўзору ўключыце крытэрыі ўнутранай і знешняй паверхні |
Правіла адной змены:запішыце базавую лінію, зменіце адну кантраляваную зменную, пачакайце, пакуль матэрыял пройдзе па лініі, адзначце пашкоджаную трубу і вымерайце зноў. Выпадковае рэгуляванне тэмпературы, цэнтраванне, вакуум і адцягванне адначасова знішчаюць доказы, неабходныя для выяўлення прычыны.
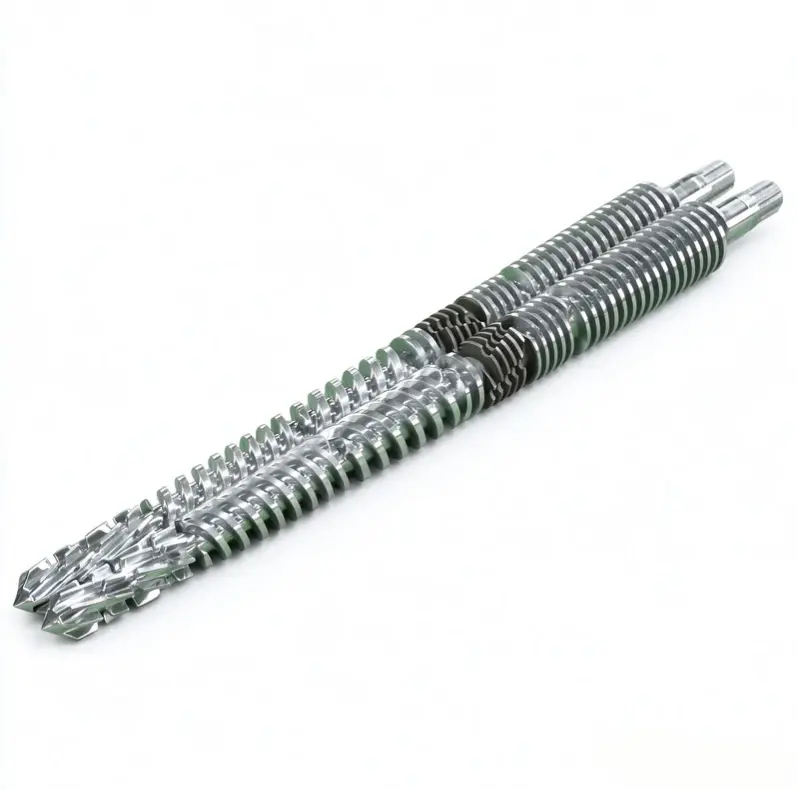
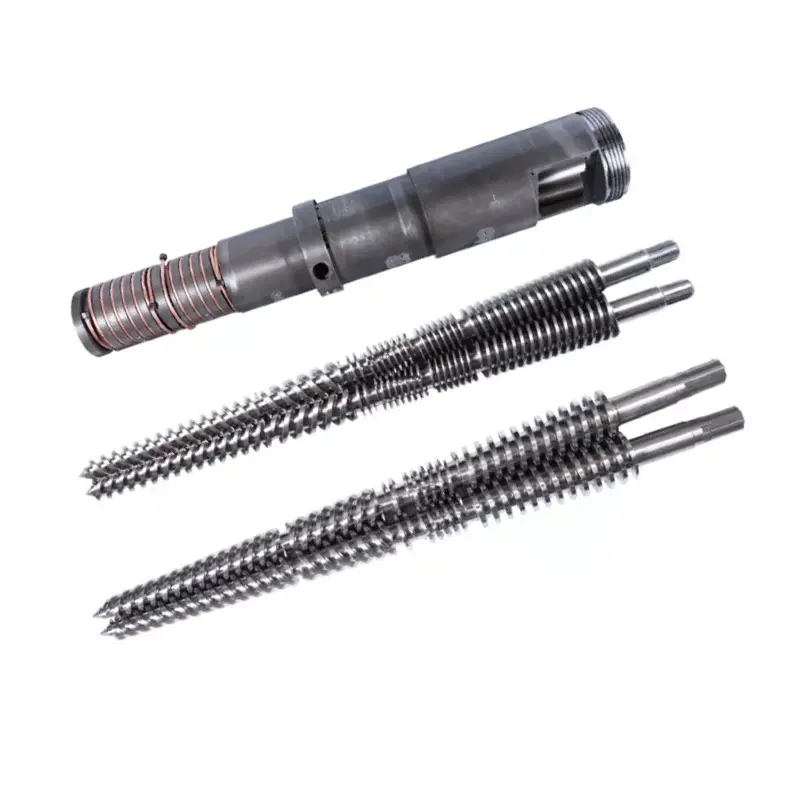
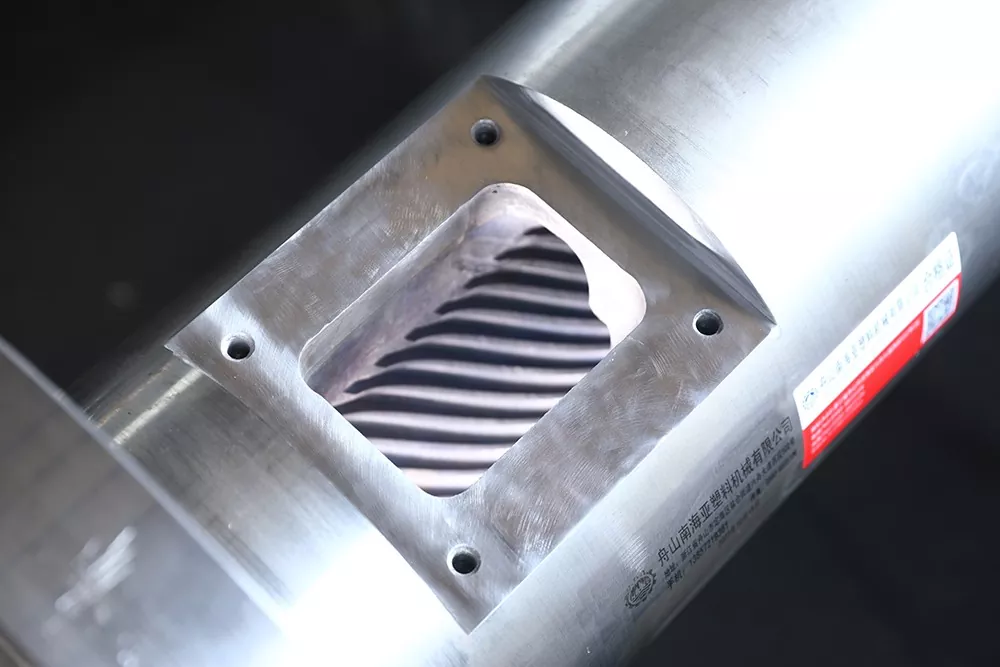
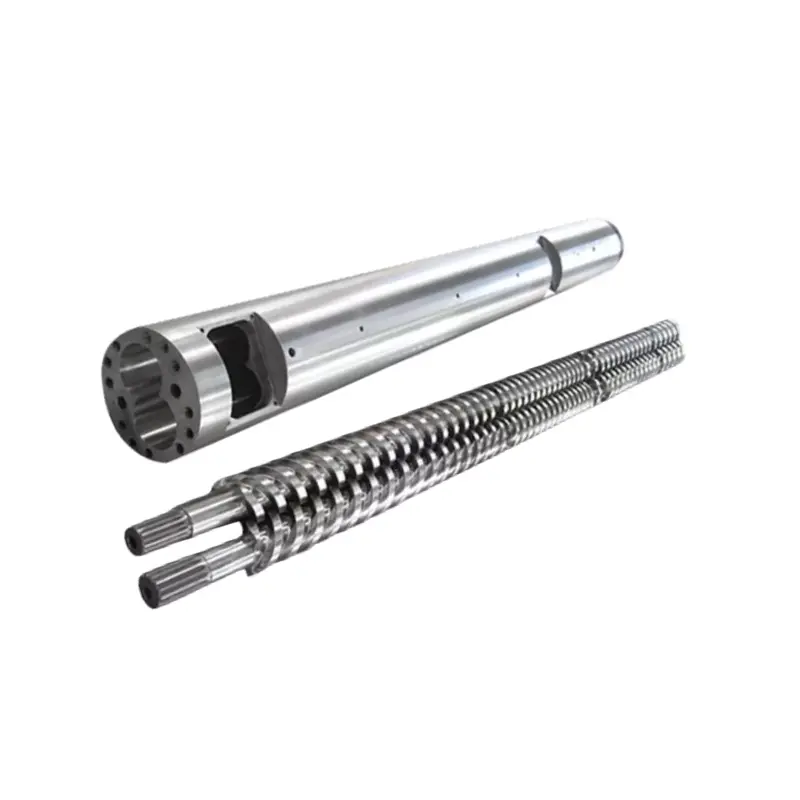
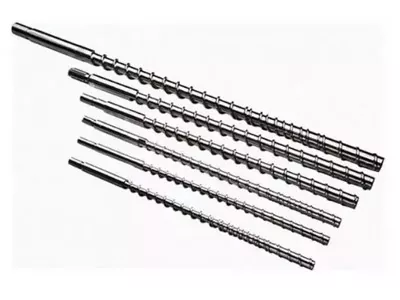
Калі выхад або ціск расплаву нестабільны перад галоўкай, таксама праверце шнек і ствол. Наньхайя пастаўкіТруба ПВХ аднашрубовая, Трубы з ПВХ паралельныя шрубыіПВХ трубы канічныя двухшнековые бочкі. Канструкцыя штампа не павінна быць перароблена для кампенсацыі зношанай або непрыдатнай пластыфікацыйнай часткі.

Кантрольны спіс запытаў на прапанову экструзійнай галоўкі для труб
Поўны запыт прапаноў дазваляе пакупніку параўноўваць тэхнічныя магчымасці замест таго, каб параўноўваць нізкую базавую цану з уключнай цаной. Змесціце наступныя элементы ў адзін пакет, які кантралюецца рэвізіяй.
- Вызначце прадукты.Пералічыце кожную трубу OD, дыяпазон сцен, SDR або графік, структуру пласта, колер і прымяненне. Адзначце нармальны выраб і самы складаны памер.
- Назавіце стандарт.Дайце дакладны стандарт, частку, выданне, нацыянальнае прыняцце і ўнутраны малюнак. Прыкладзеце план агляду гатовай трубы.
- Раскрыйце матэрыял.Падайце поўную формулу ПВХ або дакладны клас ПЭ, ПП або ППР, дадаткі, напаўняльнік, пігмент, перапрацаванае змесціва і тэхнічныя лісты пастаўшчыкоў.
- Вызначце стаўку.Дайце чыстую таварную прадукцыю і хуткасць лініі для кожнага важнага прадукту, а таксама даступную магутнасць астуджэння і звычайны графік працы.
- Ахарактарызуйце экструдар.Дзяржаўны адзін, паралельны двайны або канічны двайны шруба; дыяметр шрубы; магутнасць рухавіка; нармальны ціск і тэмпература расплаву; кампаноўка адаптара; і бягучыя абмежаванні працэсу.
- Кіруйце інтэрфейсам.Прымацуйце чарцяжы фланца, рэгістратара, круга засаўкі, ушчыльняльнай паверхні, уваходнага адтуліны для расплаву, вышыні цэнтра, порта датчыка і апоры.
- Удакладніце электрычныя дэталі.Пералічыце напружанне і частату награвальніка, тып тэрмапары, стандарт раздыма, сумяшчальнасць кантролера, даўжыню кабеля і патрабаванні да небяспечнай зоны, калі дастасавальна.
- Паказаць ніжнюю лінію.Уключыце памеры калібратара, вакуумны рэзервуар, даўжыню астуджэння, размяшчэнне распылення або апускання, тып выцягвання, цэнтральную лінію і адлегласць ад выхаду штампа.
- Выберыце аб'ём пераключэння.Пералічыце камплекты зменных дэталяў, запасныя абагравальнікі і датчыкі, ушчыльненні, крапежныя элементы, інструменты для апрацоўкі, стэлажы для захоўвання і жаданую працэдуру змены памеру.
- Вызначэнне дакументаў.Запытвайце зборачныя чарцяжы і чарцяжы дэталяў, пералік матэрыялаў, запісы аб матэрыялах і тэрмічнай апрацоўцы, праверку памераў, спіс электрычнасці, інструкцыі па эксплуатацыі і спіс запасных частак.
- Напішыце прыёмачны тэст.Назавіце смалу, формулу, памер трубы, працягласць працы, выхад, хуткасць лініі, запісы працэсу, выбарку памераў і крытэрыі праходжання/няўдачы.
- Удакладніць падтрымку.Узгадніце інструкцыі па ўсталёўцы, адказнасць за ўвод у эксплуатацыю, навучанне аператараў, дыстанцыйную дапамогу і мяжу паміж прадукцыйнасцю галоўнай і поўнай лініі.
Папярэджанне аб замене:зношаная плашка можа больш не захоўваць свае першапачатковыя памеры. Вымерайце інтэрфейс машыны і добра захаваную трубу, знайдзіце любыя арыгінальныя чарцяжы і растлумачце, чаму была заменена старая галоўка. Капіраванне кожнага зношанага памеру можа ўзнавіць аднолькавую праблему патоку або выраўноўвання.
Канфігурацыя шрубы таксама павінна адпавядаць абавязку матэрыялу. Праглядзіце Nanhaiya'sадзінкавыя шрубы, паралельныя двайныя шрубыідвухшнековые канічныя ствалыкалі запыт ахоплівае поўны раздзел пластыфікацыі. Для аксесуараў і падключанага інструмента выкарыстоўвайцеасартымент экструзійных запасных частак.
Прыміце галаву на той умове вытворчасці, якую плануеце прадаць
Праверка памераў сведчыць аб адпаведнасці вырабленых кампанентаў чарцяжу. Гэта не даказвае, як канкрэтнае злучэнне будзе праходзіць па ўсёй лініі. Надзейны план прыёмкі складаецца з дзвюх частак: праверкі кампанентаў і вытворчасці.
| Этап прыёмкі | Што праверыць | Запіс для захавання |
|---|---|---|
| Разгляд дакументаў | Зацверджаная рэдакцыя чарцяжа, спіс матэрыялаў, матрыца зменных частак, спіс абагравальнікаў і датчыкаў, кіраўніцтва і запасны прыбор | Рэестр падпісаных дакументаў |
| Праверка кампанентаў | Важныя інтэрфейсы, канцэнтрычныя элементы, ушчыльняльныя паверхні, крапежныя элементы, порты, матэрыял, апрацоўка і стан бачнай паверхні патоку | Памеры і запісы матэрыялаў або апрацоўкі, указаныя ў загадзе |
| Праверка зборкі | Падганянне, арыентацыя, ўстаноўка абагравальніка, устаўка датчыка, рух па цэнтры, падтрымка, пад'ём і доступ | Кантрольны спіс зборкі з фотаздымкамі |
| Праверка нагрэву | Ідэнтыфікацыя зоны, рэакцыя кантролера, паказанні датчыка, спажыванне току і тэрмічная стабільнасць | Карта зон і стабілізаваныя паказанні |
| Вытворчы запуск | Узгоднены матэрыял, памер трубы, прадукцыйнасць, хуткасць лініі, тэмпература, ціск расплаву, нагрузка рухавіка, вакуум і ўмовы астуджэння | Тэхналагічны ліст на аснове часу і захаваныя ўзоры |
| Агляд труб | OD, сценка ў некалькіх пазіцыях гадзінніка, авальнасць, маса на даўжыню, унутраная і знешняя паверхні, прамалінейнасць і неабходныя стандартныя выпрабаванні | Справаздача аб інспекцыі, прывязаная да пазіцыі ўзору і часу вытворчасці |
| Звычайная аперацыя | Запуск, карэкцыя цэнтравання, звычайная прыпынак, бяспечная разборка або адна ўзгодненая змена памеру | Адпіска аператара і спіс адкрытых элементаў |
Калі гэта магчыма, выкарыстоўвайце звычайную рэцэптуру пакупніка. Калі патрабуецца замена матэрыялу, запішыце розніцу і абмяжуйце тое, што даказвае тэст. Паспяховы запуск ПЭ не пацвярджае формулу ПВХ, а таўстасценны прадукт з нізкай хуткасцю не даказвае стану высокахуткаснага тонкасценнага.
Выгляд нашай фабрыкі:мы аддаем перавагу стабільнай працы з прасочваемымі вымярэннямі перад кароткім адлюстраваннем на максімальнай магутнасці. Ціск павінен усталявацца, паказанні на сцяне павінны заставацца кантраляванымі, награвальнікі не павінны працаваць ненармальна, а астуджаная труба павінна адпавядаць узгодненаму кантролю. Гэты вынік дае абодвум бакам карысную кропку перадачы.


Часта задаюць пытанні
Якая інфармацыя патрабуецца для цытаты экструзійнай галоўкі для труб?
Адпраўце марку і формулу палімера, стандарт трубы, поўны памер і дыяпазон сценак, мэтавую прадукцыйнасць і хуткасць лініі, тып экструдара, малюнак ўваходу расплаву і фланца, напружанне награвальніка, патрабаванні да датчыка, дэталі каліброўкі ніжэй па плыні, пераважныя змены дэталяў і план прыёмкі. Фотаздымкі і абмерныя чарцяжы бягучага злучэння таксама карысныя для праектаў замены.
Ці можа адна трубная брыдка працаваць з ПВХ, ПЭ і ППР?
Агульнае вонкавае цела можа быць тэхнічна магчымым у вузка вызначаным праекце, але ПВХ, ПЭ і ППР не ствараюць аднолькавых умоў патоку, тэмпературы або памераў. Спачатку мы параўноўваем поўны склад, выхад, дыяпазон памераў, патрабаванні да траекторыі і метад ачысткі. Асобны інструмент або асобная галоўка могуць быць больш бяспечным выбарам для вытворчасці.
Ці супадае дыяметр трубнай фільеры канчатковаму дыяметру трубы?
Звычайна не. Гарачая трубка змяняецца пасля выхаду з матрыцы, таму што расплаў набракае, апускаецца ўніз, трапляе ў калібратар і астывае. Неабходныя памеры штампа і апраўкі павінны быць распрацаваны з улікам матэрыялу, прадукцыйнасці, хуткасці лініі, памеру вакууму і сістэмы астуджэння, а не скапіяваны непасрэдна з намінальнага памеру трубы.
Ці можа сама галоўка высечкі гарантаваць таўшчыню і авальнасць сценкі трубы?
Не. Кальцавая галоўка вызначае кальцавое размеркаванне расплаву, але канчатковая таўшчыня сценкі і авальнасць таксама залежаць ад стабільнасці расплаву, цэнтравання, тэмпературнага балансу, стану калібратара, вакууму, астуджэння, выраўноўвання адводу і хуткасці лініі. Прыёмка павінна праверыць усю аперацыйную лінію.
Які матэрыял Nanhaiya выкарыстоўвае для экструзійных галовак?
На агульнай старонцы галоўкі галоўкі экструдара Nanhaiya пералічаны 38CrMoAl з азотаваннем і цвёрдасцю паверхні ад HV950 да HV1000. Спецыяльная галоўка для экструзіі труб апісваецца як легаваная сталь з загартаванымі паверхнямі. Патрабаванні да канчатковага матэрыялу, тэрмічнай апрацоўкі і вільготнай паверхні павінны быць пацверджаны для смалы, дадаткаў і метаду ачысткі ў зацверджанай спецыфікацыі.
Ці варта мне купляць адну галоўку са шматразовымі ўстаўкамі ці некалькі галовак цалкам?
Выкарыстоўвайце зменныя часткі, калі дыяпазон памераў, прадукцыйнасць і працэдура ачысткі дазваляюць аднаму органу выканаць працу без лішніх налад. Асобныя галоўкі могуць мець сэнс, калі прадукты моцна адрозніваюцца дыяметрам, палімерам, выхадам, слаістай структурай або частатой змены. Параўнайце агульны час пераходу і вытворчую рызыку, а не толькі кошт інструмента.
Як трэба прымаць галоўку для экструзіі труб?
Пачніце з чарцяжа, матэрыялу, апрацоўкі, награвальніка, датчыка, фланца і праверкі траекторыі. Затым запусціце ўзгоднены вытворчы матэрыял з вызначаным памерам трубы, прадукцыйнасцю і хуткасцю лініі. Запісвайце тэмпературу, ціск расплаву, паказанні сценкі па акружнасці, вонкавы дыяметр, авальнасць, стан паверхні, масу на даўжыню і любыя выпрабаванні, якія патрабуюць мэтавы стандарт трубы.
Што прыводзіць да таго, што адзін бок сценкі прэсаванай трубы становіцца тоўшчы?
Магчымыя прычыны ўключаюць памылковае цэнтраванне плашкі або апраўкі, дысбаланс тэмпературы па акружнасці, нераўнамерны паток расплаву, адклады або пашкоджанні на шляху патоку, нестабільную прадукцыйнасць экструдара, зрушэнне калібратара, нераўнамерны вакуум або астуджэнне і зрушэнне адводу. Праверце тэндэнцыю перад выкарыстаннем цэнтравальных нітаў, каб схаваць праблему ўнізе.
Тэхнічны кантэнт, падрыхтаваны з бягучай інфармацыі аб прадуктах, абсталяванні і абслугоўванні Nanhaiya, падтрымліваецца толькі афіцыйнымі старонкамі стандарту ISO для труб. Канчатковая геаметрыя штампа, матэрыял, апрацоўка, памеры і крытэрыі прыняцця вызначаюцца зацверджанай спецыфікацыяй праекта.