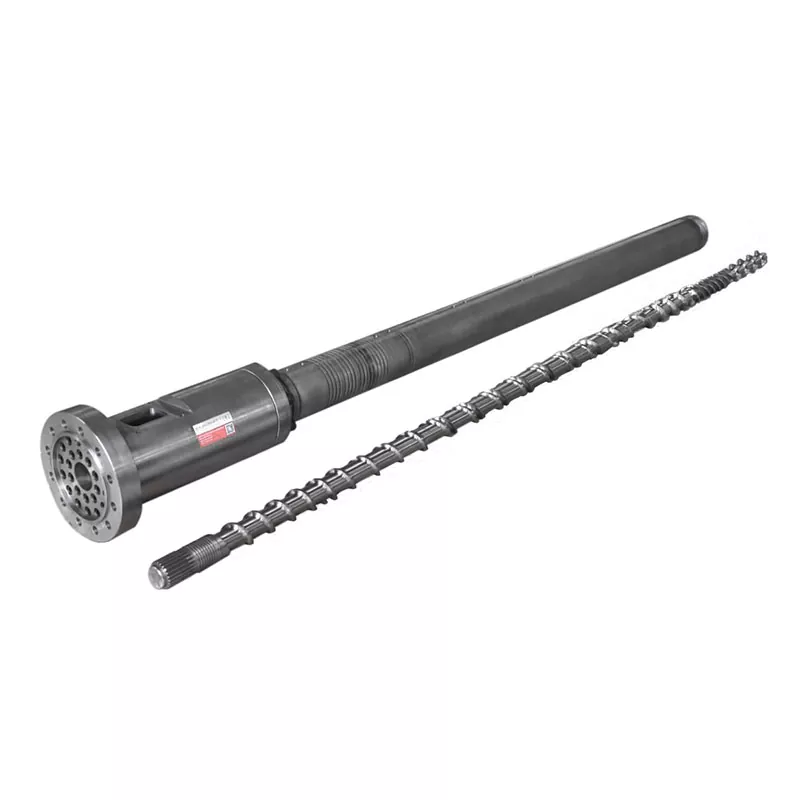

Што на самай справе робіць шрубавы ствол
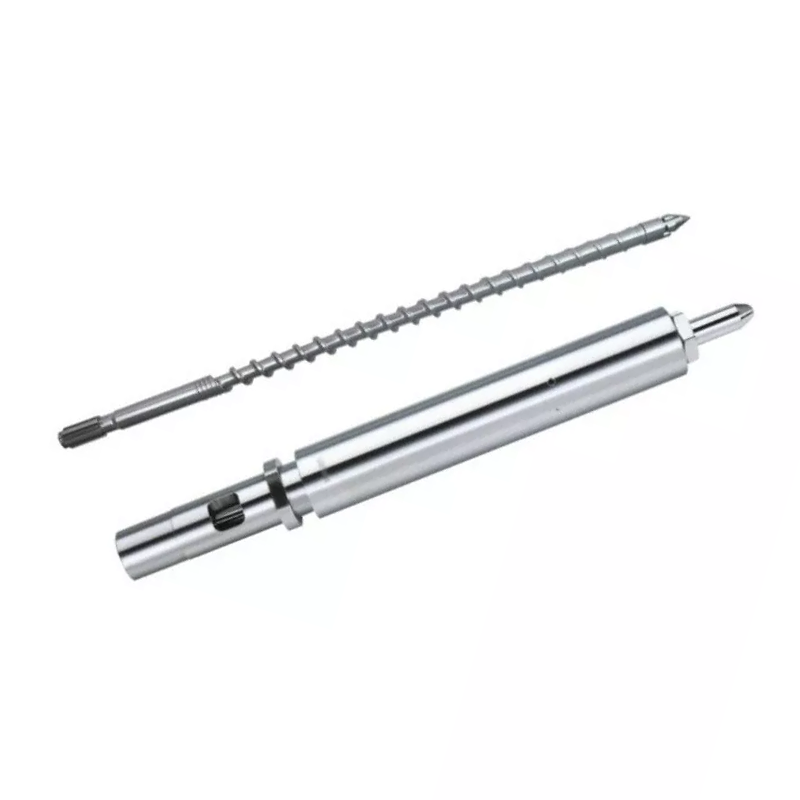
Шруба і ствол працуюць як узгодненая пара. Вось паслядоўнасць кожнага цыклу:
- Кармленне— Пластыкавыя гранулы падаюць з бункера ў зону падачы.
- Плаўленне— Шруба, якая верціцца, стварае цяпло зруху. У спалучэнні са ствалавымі абагравальнікамі гранулы плавяцца і сціскаюцца.
- Вымер— Перад упырскам расплаў становіцца аднастайным па тэмпературы і ціску.
- Ін'екцыя— Шруба рухаецца наперад, як поршань, штурхаючы расплаўлены пластык у форму.
Кожная зменная канструкцыі - геаметрыя, прапорцыі зон, апрацоўка паверхні - уплывае на тое, наколькі добра выконваюцца гэтыя чатыры этапы. Неадпаведнасць любога з іх выяўляецца як вытворчая праблема.
Рашэнне 1: Суадносіны L/D
Каэфіцыент L/D (даўжыня шрубы, падзеленая на яго дыяметр) з'яўляецца найбольш важнай лічбай у тэхнічным лісце. Ён кантралюе час знаходжання, якасць змешвання і размеркаванне цяпла.У большасці прымянення для ліцця пад ціскам агульнага прызначэння выкарыстоўваецца 20:1.
| Жывіца | Рэкамендаваны L/D |
|---|---|
| PP, PE, PS (стандарт) | 18:1 – 20:1 |
| АБС, ПК | 20:1 – 24:1 |
| ПВХ (тэплаадчувальны) | 16:1 – 20:1 |
| ПЭТ | 20:1 – 22:1 |
| Нейлон (Пенсільванія) | 18:1 – 20:1 |
| GF-армаваныя матэрыялы | 20:1 – 24:1 |
Рашэнне 2: Каэфіцыент сціску
Каэфіцыент сціску (CR) вымярае, наколькі звужаецца шрубавы канал ад зоны падачы да зоны дазавання. Больш высокі CR сціскае расплаў больш агрэсіўна — добра для аморфных смол, якія паступова мякчэюць. Ніжні CR больш мяккі, што вам трэба для адчувальных да цяпла матэрыялаў або матэрыялаў з валакном.
| Жывіца | Каэфіцыент сціску |
|---|---|
| ABS, PC, PMMA (аморфны) | 3,0 – 3,5:1 |
| PP, PE, нейлон (паўкрышталічны) | 2,5 – 3,0:1 |
| ПВХ | 2,0 – 2,5:1 |
| ПЭТ | 2,3 – 2,6:1 |
| GF-узмоцнены (≥15%) | 2,0 – 2,5:1 |
Рашэнне 3: Прапорцыі зоны
Стандартны ін'екцыйны шруба дзеліць на тры зоны. Прапорцыя кожнай зоны мае такое ж значэнне, як і агульны L/D.
- Зона падачы (L1):Глыбокія каналы, якія прымаюць цвёрдыя гранулы з бункера. Даўжэй = большая прапускная здольнасць.
- Зона сціску (L2):Глыбіня рэчышча паступова памяншаецца. Большая частка плаўлення адбываецца тут.
- Зона вымярэння (L3):Неглыбокія, паслядоўныя каналы. Забяспечвае раўнамерную тэмпературу і ціск расплаву перад упырскам.
| Жывіца | Паток (L1) | Сціск (L2) | Вымер (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / ПК | 40% | 40% | 20% |
| ПЭТ | 40% | 40% | 20% |
| Нейлон (Пенсільванія) | 35–45% | 35–40% | 20–25% |
| ПВХ | 35% | 50% | 15% |
Рашэнне 4: Матэрыял шрубавага ствала
38CrMoALA — Стандартная базавая лінія
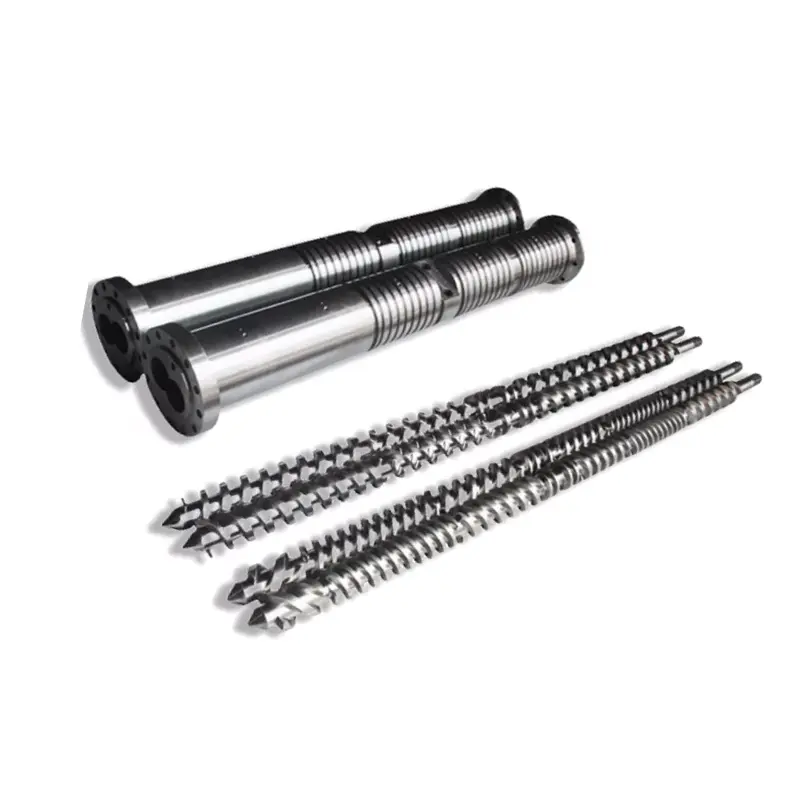
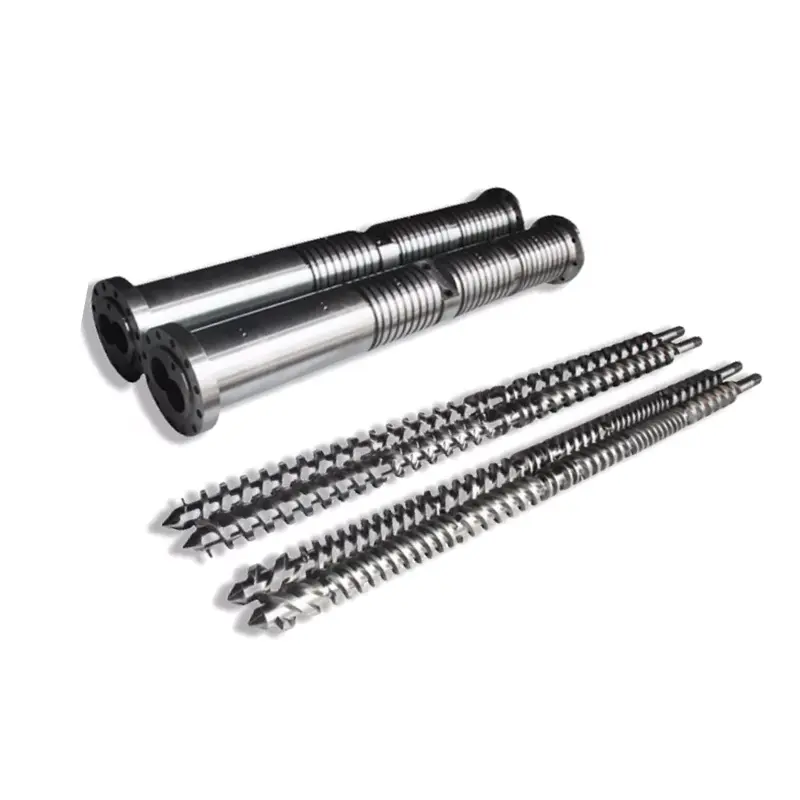
Шрубы для ліцця пад ціскам Nanhaiya вырабляюцца зЛегіраваная сталь 38CrMoALA, тэрмічнаму апрацаваны і загартаваны. Гэты асноўны матэрыял добра спраўляецца са стандартнымі тэрмапластамі, такімі як PE, PP, PS і ABS, з тэрмінам службы прыблізна10 000–20 000 гадзінпры нармальных умовах эксплуатацыі.
Азатаванне
Газавае азатаванне пры тэмпературы 500-560 °C утварае азотаваны пластТаўшчыня 0,5–0,8 ммз цвёрдасцю950–1050 HV (~62 HRC). Гэта павышае зносаўстойлівасць на 30–40% у параўнанні з неапрацаванай сталлю. Стандарт для большасці прыкладанняў для ліцця пад ціскам, калі працуюць матэрыялы без напаўнення або са слабым напаўненнем.

Шруба для ліцця пад ціскам Nanhaiya mutant (arupt) — падыходзіць для крышталічных смол, такіх як PP, PE і нейлон.
Біметалічны — Для абразіўных прымянення
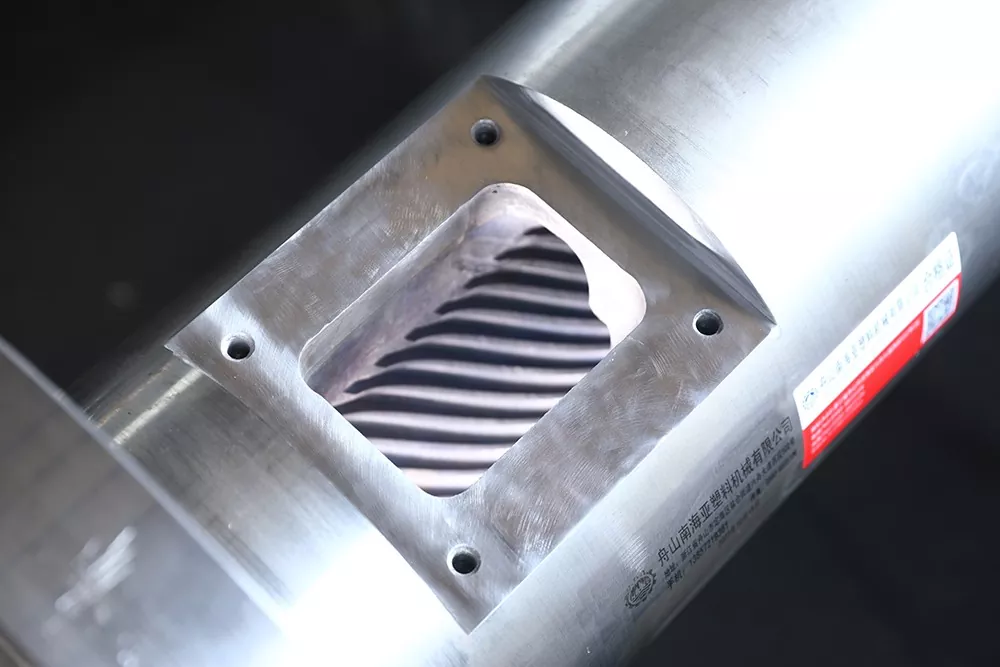
Біметалічныя ствалы маюць высокалегаваную зносаўстойлівасць футроўку, металургічна злучаную з каналам ствала. Біметалічны працэс Nanhaiya дасягаецвёрдасць ўнутранага адтуліны 62 HRCпраз зварку распыленнем цвёрдага сплаву вакол зон моцнага зносу ўнутранай часткі ствала.
| Ужыванне | Матэрыял шрубы | Апрацоўка ствала |
|---|---|---|
| PE, PP, PS (не запоўненыя) | 38CrMoALA азотаваны | Стандартнае азатаванне |
| ABS, ПК, нейлон (без напаўнення) | 38CrMoALA азотаваны | Стандартнае азатаванне |
| PA + GF ≤30% | 38CrMoALA, загартаваная + адпушчаная | Азотированные або біметалічныя |
| Змест GF 15–50% | Біметалічныя / TC канты | Біметалічны |
| ПВХ / каразійныя смалы | Каразійна-ўстойлівы сплаў | Біметалічны (клас CR) |
| Напоўнены вугляродным валакном | Карбід вальфраму | Канал ствала з напыленнем TC |
Рашэнне 5: дыяметр шнека і памер стрэлу
Ваш рэальны стрэл павінен знаходзіцца паміж35% і 70%максімальнай магутнасці стрэлу шрубы. Ніжэй за 35 %, матэрыял знаходзіцца ў ствале занадта доўга і пагражае дэградацыяй. Больш за 70 %, шруба не можа аднавіцца дастаткова хутка ў межах цыкла.
Ніжэй прыведзены агульныя канфігурацыі, даступныя ў Nanhaiya:
| Колькасць упырску (г) | Шруба Ø × Даўжыня (мм) | Ø ствала × даўжыня (мм) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Шруба паступовага ліцця пад ціскам Nanhaiya — лепш для аморфных смол, такіх як ABS, PC і PMMA.
Папераджальныя прыкметы, што ваш цяперашні шруба не падыходзіць для гэтай працы
- Чорныя плямы або сляды апёкаў— Дэградацыя матэрыялу з-за празмернага часу знаходжання або гарачай кропкі. Праверце тэмпературныя зоны ствала і зазор шруб.
- Непаслядоўная вага стрэлу— Часта зношаны зваротны клапан або празмерны зазор паміж шрубай і ствалом, які дазваляе зваротны паток.
- Сляды расколін на паверхні— Вільгаць або газ у расплаве. Можа паказваць на недастатковую папярэднюю сушку або на няправільную вентыляцыю шрубы.
- Павольнае аднаўленне / працяглы цыкл— Пластыфікацыйныя магутнасці недастатковыя. Верагодна, трэба павялічыць дыяметр шрубы.
- Высокі лом пры змене колеру— Дрэннае змешванне ў зоне дазавання. Элемент Maddock або бар'ерны змешвальны элемент, які дадаецца да шнека, часта вырашае гэтую праблему.
Што трэба сказаць свайму вытворцу, калі вы запытваеце прапанову
- Марка і мадэль машыны— або дыяметр адтуліны і памеры фланца для нестандартных машын
- Першасная смала(ы)— уключыце тып напаўняльніка і працэнт, калі дастасавальна
- Дыяпазон памераў стрэлу— мінімум і максімум у грамах
- Мэтавы час цыклу
- Бягучыя праблемы, якія вы спрабуеце вырашыць— калі ёсць
Атрымайце тэхнічную рэкамендацыю ад Nanhaiya
Мы адказваем на працягу 12 гадзін. Наша каманда інжынераў можа вызначыць правільную геаметрыю шрубы, марку матэрыялу і памеры для вашай машыны і смалы — перш чым вы дасце прапанову.