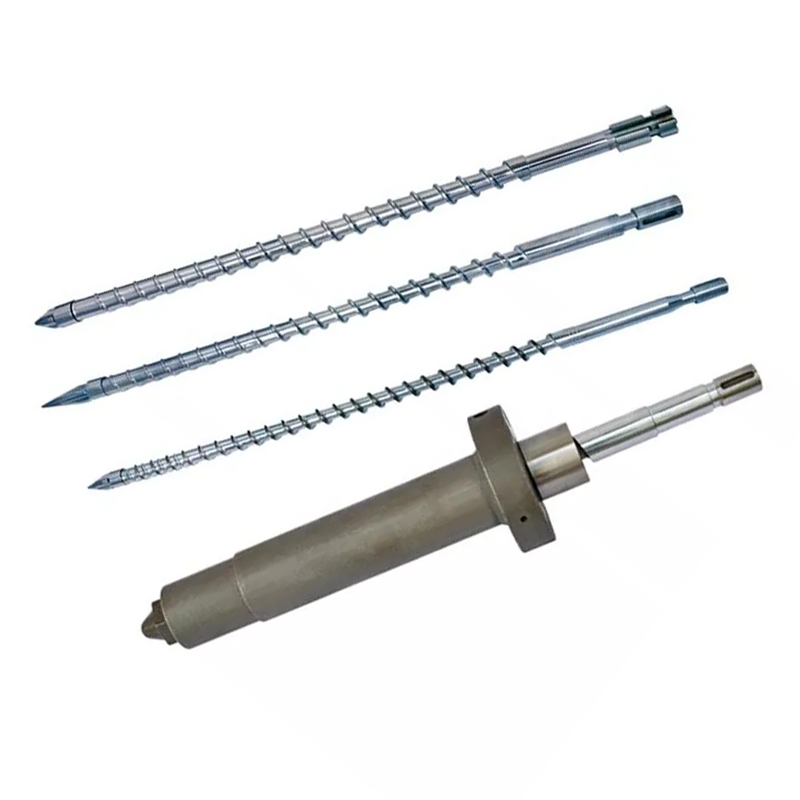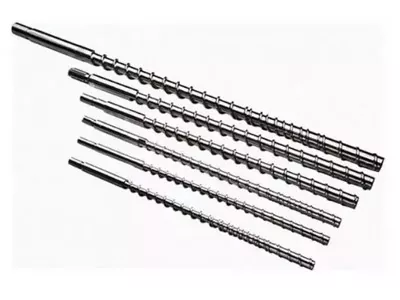
Суадносіны L/D шрубы ін'екцыігэта рабочая даўжыня, падзеленая на дыяметр шнека, і большасць ін'екцыйных шруб працуе ў суадносінах ад 18:1 да 25:1. Вось што вам не скажа ніводная спецыфікацыя: вы не можаце змяніць L/D на машыне, якой вы ўжо валодаеце. Даўжыня фіксуецца ствалом. Што вы можаце змяніцьдыяметр шрубы, а ў фіксаваным ствале адзін выбар перамяшчае L/D, магутнасць стрэлу і ціск упырску разам у процілеглых кірунках. Меншы шруба дае больш высокі L/D, меншы ўдар і большы ціск. Сумясціце гэты гандаль з вашай смалой і вашай дэталлю, і большасць пытанняў L/D адкажуць самі.
Што азначае суадносіны L/D на ін'екцыйным шрубе
L/D - гэта рабочая даўжыня шрубы (L), падзеленая на яе знешні дыяметр (D). Шруба, якая ў 22 разы даўжэй сваёй шырыні, мае L/D 22:1.
Каэфіцыент маштабуецца з памерам. 40 мм шруба ў 22:1 мае рабочую даўжыню 880 мм. Даўжыня 80 мм шрубы 22:1 складае 1760 мм. Аднолькавыя суадносіны, вельмі розныя машыны.
Тое, што суадносіны на самай справе апісваеколькі ўзлётна-пасадачнай паласы шруба павінна выконваць сваю працу. Падача, плаўленне і дазаванне адбываюцца ўздоўж гэтай даўжыні. Большая даўжыня азначае большую здольнасць плаўлення і большае змешванне. Меншая даўжыня азначае меншы аб'ём і таго, і іншага, і менш часу на тое, каб матэрыял сядзеў у гарачым стане.
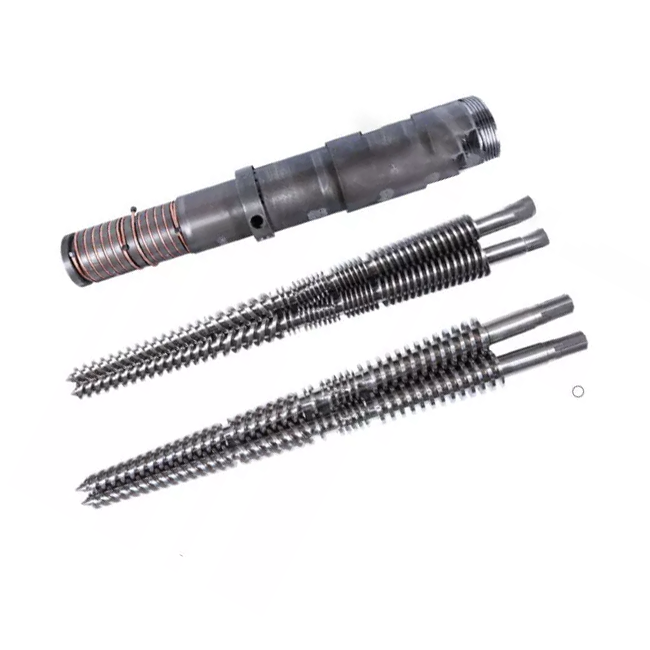
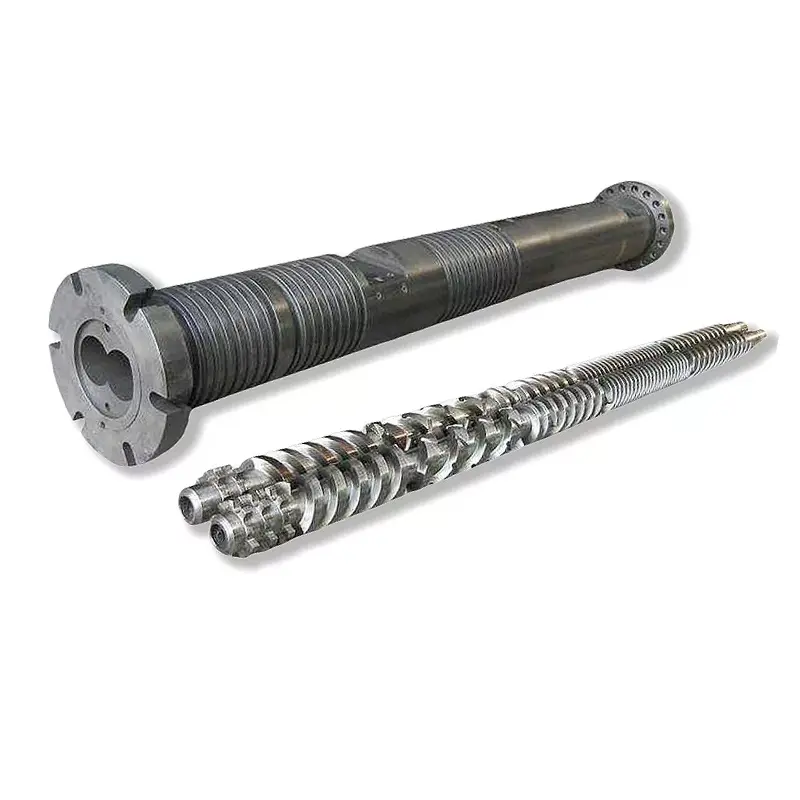
Большасць ін'екцыйных шруб прызямляецца паміж 18:1 і 25:1, з 20:1 да 22:1 агульнай асновай для машын агульнага прызначэння. Кіраўніцтва слупа ахоплівае поўную карціну ў нашымшруба для ліцця пад ціскам.
Чаму ін'екцыйны L/D карацей, чым экструзійны L/D
Экструдары звычайна працуюць ад 25:1 да 33:1. Ін'екцыйныя шрубы застаюцца карацейшымі, і прычына ў цыкле, а не ў традыцыі.
Шруба экструдара бесперапынна круціцца. Матэрыял уваходзіць з аднаго канца, праходзіць праз і выходзіць з другога. Нічога не чакае.
Ін'екцыйны шруба працуе чэргамі. Ён круціцца для пластыфікацыі аднаго стрэлу, уцягваецца і спыняецца. Ён упырсквае, і форма астывае. Падчас усяго гэтага расплаў, які ўжо знаходзіцца ў бочцы, нерухома стаіць і застаецца гарачым.
У гэтым чаканні - уся розніца. Больш доўгі ствол утрымлівае больш расплаву, а на машыне для ўпырску больш расплаву азначае, што больш матэрыялу чакае больш цыклаў. Для цеплаадчувальнай смалы дадатковая даўжыня не азначае дадатковай ёмістасці. Гэта дадатковая цеплавая гісторыя.
Такім чынам, ін'екцыйная канструкцыя ўраўнаважвае здольнасць плаўлення і час знаходжання, у той час як экструзія ў асноўным проста купляе здольнасць плаўлення.
Тое, пра што вам ніхто не кажа: вы не можаце змяніць L/D
Артыкулы пра L/D кажуць так, быццам вы выбіраеце лічбу. На машыне, якой вы ўжо валодаеце, у вас няма.
L фіксуецца ствалом.Ствол уяўляе сабой апрацаваную ёмістасць пад ціскам, прыкручаную балтамі да рамы машыны, з зонамі нагрэву, падаючай гарлавінай і мацаваннем, убудаванымі вакол адной даўжыні. Бочку даўжэй ніхто не робіць.
Такім чынам, адзіная зменная, якая засталася ў L/D, - гэта D, дыяметр шрубы. Зменіце дыяметр, і суадносіны зменяцца разам з ім, таму што даўжыня над лініяй ніколі не рухаецца.
Вось чаму машынабудаўнікі пералічваюць два-тры дыяметры шруб для адной машыны. Яны не прапануюць вам тры памеры стрэлу. Яны прапануюць вам тры пункты на крывой кампрамісу, і памер стрэлу - гэта толькі адна з важных рэчаў.
Дыяметр шрубы: рычаг, які рухае ўсё
У фіксаванай бочцы адзін выбар перамяшчае чатыры рэчы адначасова. Зразумейце гэтую табліцу, і вы зразумееце ін'екцыю L/D.
| Калі вы выбіраеце... | Меншы дыяметр шрубы | Большы дыяметр шрубы |
|---|---|---|
| Каэфіцыент L/D | Вышэйшая(тая ж L, меншая D) | Ніжняя(тая ж L, большая D) |
| Ўдарная здольнасць | Меншы(меншы аб'ём на мм ходу) | Буйней |
| Даступны ціск упырску | Вышэйшая(такая ж сіла на меншай плошчы) | Ніжняя |
| Магутнасць плаўлення на стрэл | лепш(больш L/D за менш матэрыялу) | Менш шчодры |
| Час пражывання для дадзенай часткі | Карацей(у стрэле выкарыстоўваецца меншы ствол) | Даўжэй |
| Касцюмы | Маленькія дакладныя дэталі, тонкія сценкі, высокавязкія і цеплаадчувальныя смалы | Буйныя дробы, таварныя смалы, таўшчыні |
Прачытайце радок ціску яшчэ раз, таму што гэта вырашае больш працоўных месцаў, чым людзі чакаюць. Гідраўлічны або электрычны прывад машыны забяспечвае фіксаваную сілу на задняй частцы шрубы. Ціск - гэта сіла, падзеленая на плошчу. Меншы шруба мае меншую плошчу паверхні, таму тая ж сіла стварае большы ціск расплаву.
Вось чаму праца з тонкімі сценкамі і высокай глейкасцю часта трапляе на маленькі шнек: ён можа праштурхнуць расплаў у цесную паражніну, якую вялікі шнек не можа запоўніць. Больш высокі L/D, які пастаўляецца з ім, - гэта бонус, а не выпадковасць.
І таксама прачытайце радок па месцы жыхарства. Гэта той, які спакойна вырашае, ці пажоўкне ваш ПК.

Як L/D уплывае на памер кадра
Строга, L/D не ўсталёўвае памер стрэлу. Дыяметр і ход ходу важныя: аб'ём уколу - гэта плошча папярочнага перасеку шнека, памножаная на тое, наколькі далёка ён рухаецца.
Але на сапраўднай машыне вы не можаце падзяліць іх, таму што той самы дыяметр, які задае ваш стрэл, таксама задае ваш L/D. Выберыце маленькі шруба для маленькай дакладнай дэталі, і вы ў той жа момант выбралі больш высокі L/D.
Практычны вынік - шчаслівы. Шнек, які дае невялікі ўдар, таксама дае большую даўжыню плаўлення на грам матэрыялу і больш высокі ціск упырску. Гэтыя тры ўласцівасці падыходзяць для адных і тых жа працоўных месцаў, таму гандаль часцей за ўсё атрымліваецца чыстай.
Дзе перастае быць шчаслівым, калі вы сілком замацоўваеце дэталь не на той шрубу. Запусціце вельмі маленькі стрэл на шрубу вялікага дыяметра, і вы атрымаеце горшае з абодвух: нізкі L/D, велізарны аб'ём ствала адносна вашага стрэлу і матэрыял, які занадта доўга перамяшчаецца праз цяпло.
Час пражывання: забойца якасці, які вы можаце падлічыць
Час знаходжання - гэта тое, як доўга дадзены кавалак палімера застаецца гарачым унутры ствала перад тым, як яго ўпырснуць. Гэта самая недаацэненая лічба ў ліцці пад ціскам, і вы можаце ацаніць яе за трыццаць секунд.
Час знаходжання ≈ (магутнасць стрэлу ў ствале ÷ памер стрэлу) × час цыклу
Абедзве ёмістасці ў аднолькавых адзінках. Вазьміце магутнасць стрэлу з рэйтынгу машыны.
Працуйце прыкладам. Машына з магутнасцю ўколу 200 г, якая працуе з часткай вагой 20 г за 30-секундны цыкл. Каэфіцыент роўны 10, таму плаўленне праходзіць прыкладна дзесяць цыклаў. Час знаходжання складае каля 300 секунд, або пяць хвілін.
Пяць хвілін пры тэмпературы расплаву - гэта вялікі час для ПК, РОМ, ПЭТ або ПВХ. Нічога ў вашых наладах няма. Дэталь проста занадта малая для ствала, і матэрыял варыцца, пакуль чакае сваёй чаргі.
Цяпер перанясіце гэтую працу на шрубу меншага памеру. Магутнасць стрэлу падае, скажам, да 80 г. Тыя ж 20 г часткі цяпер займаюць чвэрць ствала, плаўленне праходзіць чатыры цыклы замест дзесяці, а час знаходжання зніжаецца прыкладна да дзвюх хвілін.
Вы не змянілі зададзенае значэнне. Вы змянілі дыяметр шрубы, і праблема дэградацыі пайшла разам з гэтым.
20–80% дыяпазон магутнасці стрэлу
Часта цытуемы індустрыяльны рэкамендацыя заключаецца ў тым, каб ваш стрэл быў прыкладна паміж 20% і 80% ад намінальнай магутнасці стрэлу машыны. Пацвердзіце, што група адпавядае інструкцыі па эксплуатацыі вашай машыны, але логіка, якая стаіць за гэтым, актуальная ўсюды.
Ніжэй гурта, час знаходжання працягваецца доўга. Матэрыял робіць занадта шмат паездак праз цяпло, і адчувальныя да цяпла смалы дэградуюць. Гэта няўдача, якую выяўляе формула вышэй.
Над гуртом, дзве рэчы ламаюцца. Не хапае ствала, каб змясціць належную падушку, таму ўпакоўка атрымлівае неадпаведны стрэл да стрэлу. А ў шнека менш часу і даўжыні, каб расплавіць амаль поўную бочку матэрыялу, таму якасць плаўлення пакутуе менавіта тады, калі вы патрабуеце больш за ўсё.
Прызямліцеся ў сярэдзіне паласы, і ў машыны будзе месца для працы. Калі ваша частка знаходзіцца па-за ім, правільным рашэннем будзе іншы дыяметр шрубы або іншая машына, а не гераічны набор налад працэсу.
Як L/D уплывае на якасць плаўлення
Даўжыня - гэта здольнасць плаўлення, а здольнасць - гэта якасць.
Больш L/D дае больш поўнае плаўленне.Цвёрдыя гранулы павінны рухацца далей па гарачай сценцы ствала, таму меншая колькасць з іх выжывае ў нерасплаўленым стане. Цвёрдыя макулінкі і лінзападобныя ўключэнні ў дэталях - гэта няўдачы пры плаўленні, а даўжыня з імі змагаецца.
Больш L/D дае больш аднастайны расплаў.Тэмпература выраўноўваецца, колер і напаўняльнік лепш размяркоўваюцца, а расплаў, які паступае ў кантрольнае кольца, больш аднастайны ад стрэлу да стрэлу. Гэта паказваецца як больш шырокае акно працэсу.
Больш L/D таксама дае больш цеплавой гісторыі.Тая ж даўжыня, якая старанна плавіцца, таксама даўжэй утрымлівае матэрыял, а для ПВХ, ПК, ПОМ і ПЭТ гэта кошт, а не карысць.
Такім чынам, якасць плаўлення - гэта не той выпадак, калі чым лепш, тым лепш. Гэта баланс: дастатковая даўжыня для поўнага расплаўлення, не такі вялікі аб'ём ствала, каб матэрыял занадта доўга чакаў перад выкарыстаннем. Калі магутнасць плаўлення з'яўляецца вашым канкрэтным абмежаваннем, бар'ерны шруба падымае яе, не дадаючы ні міліметра ствала.
Выбар L/D і дыяметра па смале і дэталі
Збярыце здзелкі разам, і выбар выпадае з смалы і часткі.
| Ваша сітуацыя | Нахіліцца да | чаму |
|---|---|---|
| Маленькія, тонкасценныя дакладныя дэталі | Меншы шруба, вышэй L/D | Больш высокі ціск упырску запаўняе тонкія секцыі; добрая плаўленне на грам; кароткае пражыванне |
| Тэрмаадчувальная смала (PC, POM, PET, PVC) | Меншы шруба для стрэлу; больш кароткі канец L/D паласы | Час знаходжання - вораг. Трымайце стрэл вялікім адносна ёмістасці ствала |
| Высокаўвязкая інжынерная смала | Меншы шруба, вышэй L/D | Патрабуецца ціск, каб запоўніць, і даўжыня, каб цалкам расплавіцца |
| Буйныя дробы, таварная смала (ПЭ, ПП, ПС) | Большы шруба, меншы L/D | Ёмістасць вядзе; гэтыя смалы вытрымліваюць паменшаную даўжыню плаўлення |
| Таўстасценныя дэталі, павольныя цыклы | Большы шруба, рэзідэнцыя гадзінніка | Працяглыя цыклы памнажаюць час знаходжання. Пералічыце перад здзяйсненнем |
| Стеклонаполненный або абразіўны склад | Дыяметр дэталі; змяніцьпаверхні | L/D варта за часткай. Адказ на знос - гэта біметалічнае адтуліну, а не іншая даўжыня |
| Неплавіцца пры высокай магутнасці | Такі ж дыяметр; бар'ерны шруба | Вам патрэбна ёмістасць для плаўлення, а не даўжыня ствала. Ствол усё роўна не мяняецца |
Звярніце ўвагу на апошнія два радкі. Дзве з найбольш распаўсюджаных праблем, з якімі фармоўшчыкі звяртаюцца да нас, - гэта зусім не праблемы L/D, і купля іншага дыяметра шнека для іх вырашэння марнуе грошы.
Распаўсюджаныя памылкі L/D пры ліцці пад ціскам
- Капіраванне экструзіі L/D.Лічба 30:1 са стала экструдара, нанесеная на ін'екцыйны шнек, ігнаруе праблему часу знаходжання, якая вызначае ліццё пад ціскам. Дзве машыны выконваюць розныя задачы.
- Лепш лічыць, што даўжэй.Больш даўжыня - больш плаўленнеібольш цеплавой гісторыі. На цеплаадчувальнай смале другі выйграе і матэрыял дэградуе.
- Не звяртаючы ўвагі на стаўленне стрэлу да магутнасці.Самая распаўсюджаная праблема якасці, якую мы бачым, звязаная з геаметрыяй, - гэта невялікая дэталь, якая гатуецца ў вялікай бочцы. Яго ніхто не правярае, таму што яго няма ні на адным экране налад.
- Мяркуючы, што L/D можна змяніць на існуючай машыне.Гэта не можа. Ствол усталёўваецца L. Вы выбіраеце толькі дыяметр.
- Абвінаваціць L/D у праблеме плаўлення.Калі неплаўкі з'яўляюцца толькі пры высокай прадукцыйнасці, гэта азначае, што ваша плавільная здольнасць малая, а не ваша бочка. Бар'ерны шруба фіксуе гэта ў тым жа ствале.
- Вінаваціць L/D у праблеме зносу.Падзенне выхаду пры аднолькавай хуткасці шрубы - гэта зношаны зазор, а не геаметрыя. Вымерайце яго, перш чым што-небудзь перарабляць.

Як замовіць правы шруба
Вытворца шруб канструюе з таго, што вы ім скажаце. Адпраўце іх, і вы атрымаеце рэкамендацыі па дыяметры і геаметрыі.
- Марка машыны, мадэль і бягучы дыяметр шрубы.Фота таблічкі ахоплівае большую частку, і яно паказвае нам даўжыню ствала, у якім вы працуеце.
- Намінальная стрэлаздольнасць аўтамата,калі вы гэта ведаеце, і ваш фактычны вага часткі.
- Час цыкла.З дапамогай дзвюх лічбаў вышэй можна разлічыць для вас час пражывання.
- Смалы, гатунак і ўтрыманне напаўняльніка.Гэта абумоўлівае профіль сціску і апрацоўку паверхні гэтак жа, як і дыяметр.
- Дэфект, які вы хочаце, знік.Жоўтыя кропкі па месцы жыхарства. Кропка неплаўлення пры здольнасці плаўлення. Кароткія стрэлы паказваюць на ціск або на сцяжку. У кожнага свой адказ.
- Малюнак, або ваш зношаны шруба.Альбо дазваляе нам ствараць для вашай машыны. Зношаная дэталь вымяраецца на абсталяванні ШМ з дакладнасцю да ±0,01 мм і рэканструюецца геаметрыя.
Навошта працаваць з Nanhaiya
Дашліце нам вагу дэталі, час цыкла і мадэль машыны, і мы правядзём арыфметыку часу знаходжання, перш чым што-небудзь прапанаваць вам. Часам адказ - іншы дыяметр шрубы. Часам гэта бар'ерны шруба ў ствале, які ў вас ужо ёсць. Часам здараецца, што ваша праца належыць іншай машыне, і мы так скажам.
Калі новы шруба - гэта адказ, Nanhaiya пабудаваўшрубы для ліцця пад ціскамі ствалы на працягу больш за дваццаць гадоў з 38CrMoAlA, 42CrMo, SKD-61 і нержавеючай сталі, азотаванай або біметалічнай з 2,5–3 мм пластом сплаву, які змяшчае вальфрам, з цвёрдасцю да 62 HRC, дзе гэтага патрабуе корм.
Мы ствараем па вашым чарцяжы, мадэлі машыны або зношаным узорызаменысумяшчальны з асноўнымі маркамі машын, мінімальны заказ аднаго камплекта і цана на працягу 12 гадзін.
Змагаецеся з пажаўценнем, не растае або кароткія стрэлы? Адпраўце мадэль машыны, вагу дэталі, час цыкла і смалу. Мы паведамім вам, што гэта за L/D, дыяметр, здольнасць плаўлення або знос, і дамо прапанову на працягу 12 гадзін.
Атрымайце рэкамендацыю шрубыЧаста задаюць пытанні
Якое тыповае суадносіны L/D для шнека для ліцця пад ціскам?
Большасць ін'екцыйных шруб працуе паміж 18:1 і 25:1, з 20:1 да 22:1 агульнай асновай для машын агульнага прызначэння. Тэрмаадчувальныя смалы аддаюць перавагу больш кароткаму канцу, таму што матэрыял менш часу знаходзіцца ў гарачым стане. Інжынерныя пластыкі, якія патрабуюць дбайнага плаўлення, аддаюць перавагу больш доўгаму канцу.
Ці магу я змяніць суадносіны L/D на машыне для ліцця пад ціскам?
Не наўпрост. Даўжыня фіксуецца ствалом, які натачаны ў станок. Тое, што вы можаце змяніць, - гэта дыяметр шрубы, і паколькі L застаецца ранейшым, меншы дыяметр аўтаматычна дае большы L/D. Гэты адзіны выбар таксама змяняе вашу магутнасць стрэлу і даступны ціск упырску.
Ці ўплывае стаўленне L/D на памер здымка?
Ускосна і непадзельна. Аб'ём стрэлу залежыць ад дыяметра шнека і ходу, а не ад L/D. Але на фіксаваным ствале дыяметр, які задае ваш стрэл, таксама задае ваш L/D. Выберыце меншы шруба для меншага стрэлу, і вы атрымаеце больш высокі L/D і большы ціск упырску адначасова.
Як разлічыць час знаходжання ў ліцці пад ціскам?
Падзяліце намінальную магутнасць уколу машыны на фактычны памер уколу, затым памножце на час цыклу. Машына вагой 200 г, якая працуе з часткай вагой 20 г у 30-секундным цыкле, дае прыкладна 300 секунд, або пяць хвілін, пастаяннага знаходжання. Гэта значыць працяглы час захоўвання ПК, РОМ, ПЭТ або ПВХ пры тэмпературы расплаўлення.
Чаму ін'екцыйны L/D карацей, чым экструзійны L/D?
Таму што ін'екцыйны шруба працуе рывкамі. Ён пластыфікуе стрэл, потым спыняецца, пакуль машына ўпырсквае і форма астывае, а расплаў у ствале ўвесь час застаецца гарачым. Экструдар працуе бесперапынна і нічога не чакае. Дадатковая даўжыня ствала на ліццёвай машыне - гэта дадатковая цеплавая гісторыя, а не толькі дадатковая здольнасць плаўлення, таму ін'екцыйныя шнекі застаюцца карацейшымі.
Які працэнт ёмістасці ствала павінен выкарыстоўваць мой стрэл?
Звычайна цытаваныя рэкамендацыі складаюць прыкладна ад 20% да 80% ад намінальнай магутнасці стрэлу, і кіраўніцтва вашай машыны з'яўляецца аўтарытэтам. Ніжэй гэтай паласы час знаходжання працягваецца, і адчувальны да цяпла матэрыял пагаршаецца. Над ім няма месца для належнай падушкі і менш часу, каб расплавіць амаль поўную бочку.
Ці лепшы L/D для ліцця пад ціскам?
Не аўтаматычна. Большая даўжыня дае больш поўнае плаўленне і больш аднастайнае плаўленне, што паляпшае якасць. Ён таксама даўжэй захоўвае гарачы матэрыял, што пагаршае адчувальныя да цяпла смолы. Правільны L/D цалкам плавіць ваш матэрыял, не трымаючы яго даўжэй, чым трэба.
Мае часткі жоўкнуць. Гэта праблема L/D?
Звычайна гэта праблема часу знаходжання, якая з'яўляецца праблемай памеру стрэлу і магутнасці ствала. Спачатку запусціце разлік месца жыхарства. Калі невялікая частка варыцца ў вялікай бочцы, ніякая тэмпература і ніякая геаметрыя шнека не выправяць гэта. Падыдзе меншы дыяметр шрубы або меншая машына.