Правільная лінія не вызначаецца адным толькі падлікам шруб. Гэта вызначаецца тым, што павінна адбыцца паміж нераўнамернай сыравінай і прымальнай гранулай: падаць яе, расплавіць, змяшаць, выдаліць газ, адфільтраваць забруджванне, стварыць ціск, разрэзаць і высушыць.


Выберыце аодношнековая лінія грануляваннякалі зыходная сыравіна ўжо блізкая да канчатковай рэцэптуры і асноўнымі працамі з'яўляюцца стабільная транспарціроўка, плаўленне, фільтраванне расплаву, стварэнне ціску і рэзка гранул. Гэта практычная адпраўная кропка для паслядоўнага перамолвання ПЭ або ПП, простага паўторнага гранулявання, лабараторных работ і малога і сярэдняга вытворчасці.
Выберыце апаралельная двухшнековая лінія грануляваннякалі машына павінна складаць, а таксама грануляваць. Ён лепш падыходзіць для напаўняльнікаў, пігментаў, палімерных сумесяў, маткавай сумесі, мадыфікаваных пластмас, некалькіх патокаў падачы і больш моцнага выдалення лятучых рэчываў. Не купляйце двухшнековую лінію толькі таму, што яе паказаная прадукцыйнасць вышэй. Купляйце яго, калі яго тэхналагічныя функцыі адпавядаюць рэцэптуры.
Пачніце з пераўтварэння матэрыялу, а не з назвы машыны
Пакупнік часта просіць у нас двухшнековую лінію, убачыўшы словы «высокая прадукцыйнасць» або «лепшае змешванне». Гэта прапускае самае важнае пытанне: што паступае ў бункер і наколькі іншым яно павінна стаць, перш чым трапіць у мяшок?
Калі чыстыя, аднастайныя гранулы трэба толькі расплавіць і зноў нарэзаць, складаная машына для нарыхтоўкі дадае кантроль, ачыстку і кропкі зносу без абавязковага паляпшэння таварнай гранулы. Калі некалькі парашкоў, фарбавальнікаў і палімераў павінны ператварыцца ў адно цэласнае злучэнне, просты транспартны шнек можа пакінуць праблему якасці некранутай.
| Вытворчая пошліна | Лепшая адпраўная кропка | чаму | Што можа змяніць адказ |
|---|---|---|---|
| Паўторнае грануляванне стабільнага адсартаванага патоку ПЭ або ПП | Адзінкавы шруба | Прамое плаўленне, стварэнне ціску і фільтраванне з меншай складанасцю лініі | Вільгаць, пах, друк, змешаны паток расплаву, дабаўкі або моцнае забруджванне |
| Шматкі перапрацаванай плёнкі з нізкай насыпной шчыльнасцю | Адзін шнек з інжынернай падачай | Першым вузкім месцам можа быць кансістэнцыя корму, а не змешванне | Моцныя лятучыя рэчывы, змешаныя палімеры або карэкцыя рэцэпту могуць спрыяць падвойнаму шнеку |
| Маткавая сумесь колеру або дабаўкі | Паралельны двайны шруба | Модульныя элементы змешвання і кантраляванае даданне інгрэдыентаў падтрымліваюць дысперсію | Правераны рэцэпт папярэдняй сумесі са сціплым патрабаваннем да дысперсіі можа працаваць на спецыялізаваным адным шнеку |
| Карбанат кальцыя або іншае напоўненае злучэнне | Паралельны двайны шруба | Асобнае кармленне і наладжвальныя размеркавальныя і дысперсійныя зоны | Загрузка напаўняльніка, форма часціц, абразіўнасць і неабходная аднастайнасць уласцівасцяў |
| Палімерны сплаў або рэакцыйная мадыфікацыя | Паралельны двайны шруба | Рэзідэнцыя, змешванне і вентыляцыя могуць быць арганізаваны па тэхналагічнай зоне | Кінетыка рэакцыі, адчувальнасць да цяпла і ціск унізе |
| Лабараторнае або эксперыментальнае паўторнае грануляванне | Адзінкавы шруба | Кампактная кампаноўка, больш простая эксплуатацыя і абслугоўванне | Сам эксперымент можа запатрабаваць гнуткай модульнай кампазіцыі |
| ПВХ злучэнне | Спачатку вызначыце рэцэпт | Абедзве сямействы лініі Nanhaiya пералічваюць ПВХ, але яны выконваюць розныя тэхналагічныя абавязкі | Падача парашка, цеплавая адчувальнасць, напаўняльнік, пластыфікатар, метад змешвання і рэзкі гранул |
| Высокапрапускны мадыфікаваны пластык | Паралельны двайны шруба | Больш высокая апублікаваная ёмістасць лініі плюс варыянты змешвання, бакавой падачы і выдалення выпарнікаў | Не выбірайце памер толькі з кг/г; крутоўны момант, насыпная шчыльнасць і спецыфікацыя прадукту задаюць карысную хуткасць |
Выгляд нашай фабрыкі:самая танная машына - гэта лінія, якая завяршае неабходнае пераўтварэнне без дадання непатрэбных этапаў. Часам гэта адзіны шруба. Часам двайны шнек прадухіляе паўторнае змешванне, двайную экструзію або нестандартныя гранулы. Мы б аддалі перавагу бачыць поўны рэцэпт, чым загадзя выбраную пакупніком колькасць шруб.
Лінія гранулявання ўяўляе сабой ланцуг звязаных паміж сабой этапаў працэсу
Абодвум тыпам ліній патрабуецца больш, чым экструдар. Наньхайяасартымент пластыкавых экструдараўапісвае пяць асноўных сістэм: кармленне; пластыфікацыя шнекам, ствалом, нагрэвам і астуджэннем; перадача; памерці галавой; і фарміраванне, астуджэнне і цяга. У праекце гранулявання фільтраванне, рэзка, сушка або прасейванне і збор завяршаюць ланцужок.
1. Прыгатаваць і накарміць
Вызначце, ці з'яўляецца ўваходны матэрыял грануламі, парашком, шматкамі, плёнкай, агламератам або сумессю. Насыпная шчыльнасць, пераадоленне і стабільнасць хуткасці падачы вызначаюць, ці патрэбны гравітацыйны бункер, прымусовая кармушка або асобныя кармушкі для страты вагі.
2. Расплавіць і ператварыць
Шнек і ствол павінны расплавіцца, перамяшчацца і змешвацца без перавышэння тэмпературы матэрыялу або мяжы зруху. Для злучэння лініі таксама можа спатрэбіцца бакавая падача, секцыі замешвання і атмасферныя або вакуумныя вентыляцыйныя адтуліны.
3. Адфільтраваць і стварыць ціск
Праграма змены экрана выдаляе нерасплаўленыя фізічныя забруджвання. Матэрыяльная форма мае патрэбу ў стабільным ціску і патоку, таму шрубавы выпуск, опцыя помпы расплаву і зона фільтрацыі павінны мець памер адной секцыі.
4. Нарэзаць плаў
Сістэмы Strand, water-ring і падводныя сістэмы ствараюць гранулы рознымі спосабамі. Трываласць расплаўлення, ліпкасць, адчувальнасць да вады, выхад і працэдура пераходу маюць большае значэнне, чым звычка.
5. Астудзіце, высушыце і класіфікуйце
Тэмпература вады, час знаходжання, абязводжванне і прасейванне ўплываюць на тэмпературу гранул, вільготнасць, дробныя дробкі і форму перад захоўваннем.
6. Кантралюйце лінію
Тэмпературныя зоны, хуткасць, абарона рухавіка, ціск, хуткасць падачы, вакуум і сігналы сігналізацыі павінны паведамляць аператару, ці стабільная кожная ступень. Дысплей сам па сабе не робіць працэс кантраляваным.

Калі дастаткова одношнековой лініі гранулявання
A одношнековый экстрударпрынцыпова трывалы пры бесперапыннай транспарціроўцы, плаўленні і стварэнні ціску. Ён таксама можа забяспечыць карыснае размеркавальнае змешванне, калі геаметрыя шнека, змяшальнік і рабочая кропка адпавядаюць матэрыялу. Гэта робіць яго разумнай асновай для паўторнага гранулявання сыравіны, якая ўжо адсартавана, змешана або складзена.
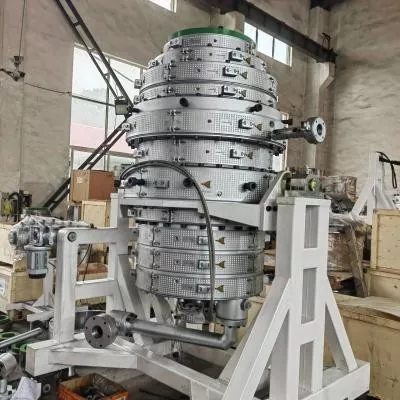
Аднашнекавая лінія гранулявання Nanhaiya аб'ядноўвае аднашнекавы экструдар, фільтрацыю расплаву, галоўку, вадзяное астуджэнне, гранулятар і зборны блок. Яе пералічаныя вобласці прымянення ўключаюць некранутыя або перапрацаваныя пластмасы, лабараторыі, доследную вытворчасць і гранулы для ліцця пад ціскам, выдзімання плёнкі або экструзіі. Дадатковая аўтаматычная змена экрана, вакуумная дэгазацыя і дапаможная падача дазваляюць асноўнай лініі спраўляцца з больш складанымі ўмовамі падачы, не ператвараючы яе ў поўную платформу для злучэння.
Выкарыстоўвайце адзін шрубу ў якасці базавай лініі, калі:рэцэпт корму фіксуецца перад экструзіі; сямейства палімераў і паводзіны расплаву адпавядаюць; дысперсія не з'яўляецца асноўнай прэтэнзіяй да прадукту; з забруджваннямі спраўляецца названы фільтр; выдаленне фітонціды умеранае; і выхад можа быць утрыманы без прымусовай няўстойлівай падачы або празмернай тэмпературы расплаву.


Адзін шруба не азначае «адсутнасці тэхнікі». Theканструкцыя шнека грануляцыіусё яшчэ змяняецца ў залежнасці ад падачы шматкоў, даўжыні плаўлення, становішча вентыляцыйнага адтуліны, супраціву экрана і метаду гранулявання. Лінія можа мець дастатковую ўстаноўленую магутнасць і ўсё роўна скакаць, таму што бункер падае матэрыял нераўнамерна або шнек губляе ўшчыльненне расплаву каля вентыляцыйнага адтуліны.
Калі паралельная двухшрубавая лінія зарабляе дадатковыя выдаткі
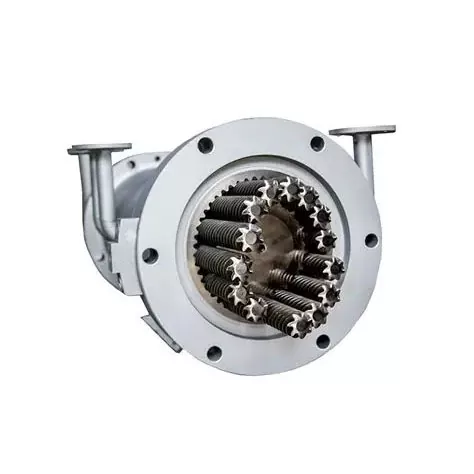
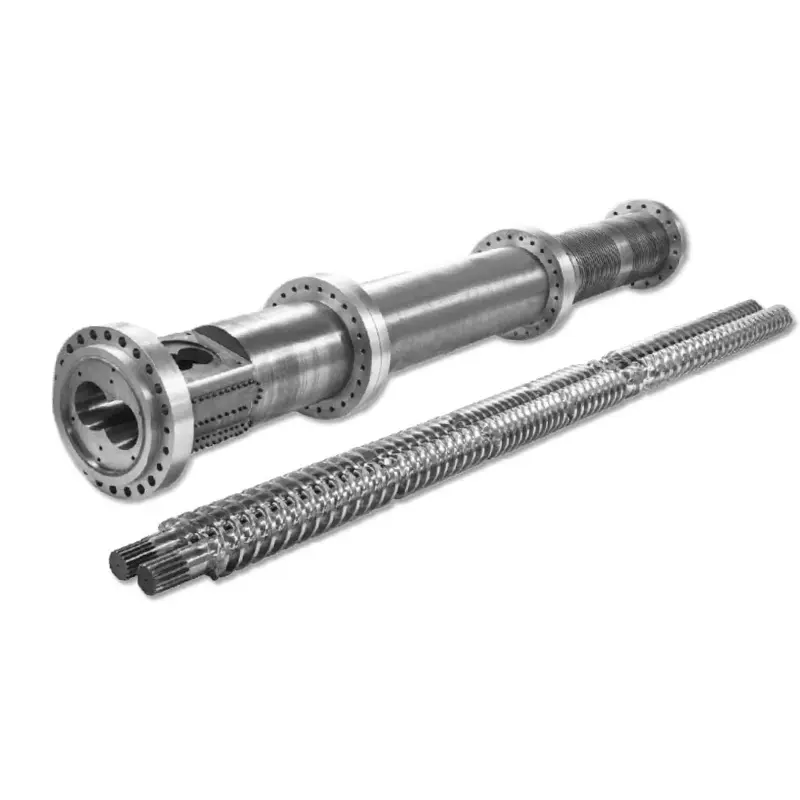
Паралельная двухшнековая лінія становіцца каштоўнай, калі экструзія павінна змяніць рэцэптуру, а не проста змяніць яе форму. У лініі Nanhaiya выкарыстоўваецца паралельны двухшнекавы экструдар з высокім крутоўным момантам і модульнымі шнекавымі элементамі. Яго тэхналагічны аб'ём уключае ў сябе змешвальныя і дыспергуючыя дабаўкі, напаўняльнікі і фарбавальнікі, а таксама дадатковую двайную падачу, вакуумную дэгазацыю і аўтаматычную замену экрана.
Модульны ствол і шнек дазваляюць канструкцыі прызначаць розныя заданні ўздоўж машыны: перадаваць падачу, расплаўляць палімер, дадаваць напаўняльнік уніз па плыні, прымяняць размеркавальную або дысперсійную працу, адкрываць паверхню расплаву для выдалення лятучых рэчываў, ствараць ушчыльненне расплаву і стабілізаваць разрад. Даследаванні па двухшнековой экструзіі таксама звязваюць геаметрыю з больш хуткім плаўленнем і паляпшэннем змешвання, у той час як у прамысловых спасылках на спалучэнні арганізуюцца транспарціроўка, пластыфікацыя, змешванне, выдаленне лятучых рэчываў і павышэнне ціску як асобныя тэхналагічныя зоны.
Выкарыстоўвайце паралельны двайны шруба ў якасці базавай лініі, калі:некалькі інгрэдыентаў неабходна дазаваць асобна; пігмент або напаўняльнік кантралюе значэнне дысперсіі; прыём парашка абцяжараны; рэцэптура патрабуе адной або некалькіх стадый вентыляцыі; змены прадукту патрабуюць модульнага рэцэпту шнека; або лінія павінна складацца і гранулявацца за адзін кантраляваны праход.


Выгляд нашай фабрыкі:набыццё двухшнековой машыны правальваецца раней, калі пастаўшчык атрымлівае толькі назву смалы і мэтавы кг/г. «ПП плюс напаўняльнік» не з'яўляецца спецыфікацыяй працэсу. Нам патрэбны працэнт напаўняльніка, форма часціц, аб'ёмная шчыльнасць, вільготнасць, абразіўнасць, план падачы, мэта дысперсіі і дазволеная тэмпература плаўлення. Гэтыя дэталі вызначаюць элементы і секцыі ствала, за якія пакупнік фактычна плаціць.
Для другаснай сыравіны раздзяліце чатыры праблемы
Запыты аб перапрацоўцы часта аб'ядноўваюць нестабільнасць корму, вільгаць, забруджванне і дрэннае змешванне пад адным ярлыком: "перапрацаваны матэрыял". Для кожнай задачы патрэбна асобная асаблівасць радка. Павелічэнне хуткасці шрубы не можа выправіць іх усіх.
| Назіраная праблема | Пытанне, верагодна, працэс | Функцыя лініі, якую трэба ўказаць | Доказ прыёмкі |
|---|---|---|---|
| Выхад расце і падае | Шматкі нізкай шчыльнасці перамыкаюць або нераўнамерна падаюць? | Прымусовае кармленне, агламерацыя або ўшчыльненне, стабільная геаметрыя бункера і кантроль падачы | Выхад і тэндэнцыя нагрузкі рухавіка на працягу вызначанага бесперапыннага запуску |
| Бурбалкі, пах або кіпрыя гранулы | Якая вільгаць і лятучыя рэчывы паступаюць у расплаў? | Сушка, дзе неабходна, размяшчэнне вентыляцыйнага адтуліны, ушчыльнення ад расплаву, ёмістасць вакууму і абнаўленне паверхні | Вынік вільгаці або лятучых плюс візуальны ліміт гранул |
| Ціск працягвае расці | Колькі нерасплаўленых забруджванняў трапляе ў фільтр? | Плошча фільтра, паслядоўнасць сетак, тып змены экрана, датчыкі ціску і інтэрвал змены | Павышэнне ціску і частата змены экрана на мэтавым выхадзе |
| Колер або ўласцівасці адрозніваюцца | Ці змяняецца склад корму, ці змешванне неадэкватнае? | Спачатку сартаванне і змешванне ўверх па плыні; двухшнековый компаундирование, калі патрабуецца карэкцыя рэцэптуры або дысперсіі | Узгодненыя змены колеру, цякучасці расплаву або механічных уласцівасцей |
Асацыяцыя перапрацоўшчыкаў пластыку вызначае фільтраванне расплаву як прапусканне расплаўленага пластыка праз тонкае сіта для выдалення металаў, дрэва, паперы, рэактыўнага пластыка і іншых нерасплаўленых фізічных забруджванняў. Фільтраванне не можа выдаліць увесь раствораны палімер, пах або лятучыя рэчывы. Гэта таксама дадае супраціў патоку, таму пакет экрана, плошча фільтрацыі, ціск нагнятання і метад змены павінны быць указаны разам.


Выберыце метад гранулявання ў якасці часткі лініі
Больш за ўсё ўвагі надаецца выбару шруб, але няўстойлівая рэзка можа зрабіць добра пластыфікаваны расплав непрыдатным для продажу. Аднашнековая лінія Nanhaiya ўключае вадзяное астуджэнне і гранулятар. Яго паралельная двухшнековая лінія можа выкарыстоўваць гранулятар з вадзяным кольцам або нітку і ўключае адпаведныя секцыі астуджэння, прасейвання і збору.
| Метад | Працэс | Добрая адпраўная кропка | Пытанні перад замовай |
|---|---|---|---|
| Пасму на вадзяной лазні | Выціснуць пасмы, астудзіць у карыце, выдаліць паверхневую ваду, выцягнуць і зрэзаць | Гнуткая праца па складанні і перапрацоўцы, дзе аператары могуць кіраваць пачатковымі ланцугамі | Ці дастатковая трываласць пасмы ў расплаву? Як часта адбываецца змена колеру? Як будуць апрацаваны зламаныя пасмы? |
| Сухая стрыжка або астуджаная пасму | Гарачыя пасмы перад стрыжкай пераносіце на пояс з паветраным, водным або камбінаваным астуджэннем | Адчувальныя да вады, далікатныя, эластычныя або моцна напоўненыя склады | Неабходная даўжыня стужкі, астуджальная нагрузка, хуткасць ніткі, далікатнасць і плошча |
| Кальцо плашчака | Разрэжце на паверхні плашкі і перанясіце гранулы ў кальцо з цыркуляцыйнай вадой | Кампактнае, бесперапыннае грануляванне, калі расплаў чыста разразаецца на штампе | Замярзанне адтуліны, знос ляза, тэмпература вады, форма гранул і абязводжванне |
| Пад вадой | Разрэжце на паверхні плашкі ўнутры запоўненай вадой камеры, затым абязводжце і высушыце | Аўтаматызаваная праца і шырокія прамысловыя абавязкі па грануляванні | Мінімальная стабільная хуткасць, адходы пры запуску, нагрэў пласціны, сістэма водазабеспячэння, сушылка і ачыстка |
Істужачныя сістэмы сухой рэзкі MAAG прызначаны для адчувальных да вады, моцна напоўненых або далікатных прадуктаў, у той час як падводныя сістэмы ахопліваюць злучэнні, маткавую сумесь, перапрацоўку і першародныя палімеры. Гэта не робіць адзін метад універсальна лепшым. Гэта паказвае, чаму паводзіны матэрыялу пасля штампа павінны быць часткай рашэння аб куплі.

Nanhaiya адна і паралельная двухвінтавая лінія дадзеных
Наступныя значэнні паходзяць з бягучых старонак прадуктаў Nanhaiya. Яны карысныя для параўнання апублікаваных канфігурацый. Кантракт на куплю павінен паўтараць канчатковыя значэнні для зацверджаных матэрыялаў, дапаможных прылад і ўмоў выпрабаванняў.
| Пункт | Аднашнекавая лінія гранулявання Nanhaiya | Паралельная двухшнековая лінія гранулявання Nanhaiya |
|---|---|---|
| Апублікаваная ёмістасць | 100 кг/г | ад 300 да 600 кг/г |
| Асноўная магутнасць | Галоўны рухавік магутнасцю 75 кВт | 160 кВт |
| Награвальная магутнасць | 120 кВт | Асобна не пазначаны |
| Вінтавой тып | Адзінкавы шруба | Паралельны двайны шруба |
| Даўжыня і дыяметр шрубы | Індывідуальныя | Індывідуальныя |
| Апублікаваны шрубавы матэрыял | 38CrMoAlA | 38CrMoAlA |
| Дыяпазон апублікаваных матэрыялаў | ПВХ, маткавая сумесь CaCO3, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV і PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP і PPR |
| Абсталяванне асноўнай лініі | Экструдар, фільтраванне расплаву, галоўка, вадзяное астуджэнне, гранулятар і збор | Экструдар з высокім крутоўным момантам, фільтраванне расплаву, галоўка, гранулятар з вадзяным кольцам, астуджэнне і аўтаматызаваны збор |
| Дэталі прадукту | Азотаваны шнек і ствол, гранулятар, рэзервуар для вады, вібрасіта, сілас і кіраванне ПЛК | Шнек і ствол са сплаву высокай цвёрдасці, модульныя элементы, помпа для расплаву, плашчак, гранулятар з вадзяным кольцам або ніткай, жолабы, вібрасіта і бункер |
| Параметры | Аўтаматычнае змяненне экрана, вакуумная дэгазацыя і дапаможная падача | Вакуумная дэгазацыя, аўтаматычная змена экрана, падвойная падача напаўняльнікаў і дыстанцыйнае назіранне |
| Апублікаваны перадачы перадач | Няма ў спісе | 2,5:1 або 3:1 |
| Падтрымка | Дыстанцыйная ўстаноўка, увод у эксплуатацыю і кіраўніцтва па эксплуатацыі | Кіраўніцтва па ўстаноўцы, падтрымка ўводу ў эксплуатацыю і навучанне аператараў |


Nanhaiya знаходзіцца ў Чжоушань, Чжэцзян, і вырабляе шрубы, бочкі і абсталяванне для экструзіі пластыка. Пакупнікі могуць азнаёміцца з фабрыкайвытворчае абсталяванне, сертыфікатыіпрацэс абслугоўванняперад тэхнічным абмеркаваннем.
Ператварыце параўнанне ў спецыфікацыю пакупкі
Карысны RFQ робіць канкуруючыя цэны супастаўнымі. Гэта таксама прадухіляе праектаванне лініі вакол чыстага ўзору, у той час як вытворчасць пазней атрымлівае вільготны, пыльны корм або корм з нізкай шчыльнасцю.
- Кожная марка палімера і працэнт вагі
- Цнатлівае, постіндустрыяльнае або постспажывецкае паходжанне
- Форма гранул, парашок, шматкі, плёнка або агламерат
- Мінімальная і максімальная насыпная шчыльнасць
- Вільгаць, лятучыя рэчывы, пах і стан мыцця
- Тып забруджвання, памер і чаканы працэнт
- Дэталі напаўняльніка, пігмента, валакна і дадаткаў
- Неабходны спосаб падачы кожнага інгрэдыента
- Цяперашняя і мэтавая чыстая таварная прадукцыя
- Дапушчальнае акно тэмпературы расплаўлення
- Тонкасць фільтрацыі і план змены экрана
- Аддаюць перавагу стрэндж, воднае кальцо або падводнае грануляванне
- Памер гранул, форма, вільготнасць і дробныя абмежаванні
- Неабходныя выпрабаванні колеру, цякучасці расплаву або механічныя выпрабаванні
- Даступнае напружанне, частата, вада і сціснутае паветра
- Размяшчэнне завода, запас і кірунак матэрыяльнага патоку
- Мова кіравання, рэгістрацыя даных і стандарт бяспекі
- Запасныя часткі, увод у эксплуатацыю і навучанне
Не пішыце «прадукцыйнасць: 500 кг/г» само па сабе.Укажыце дакладную рэцэптуру, стан корму, дапушчальны ўзровень адбракоўкі і працягласць тэсту. Валавы выкід экструдара - гэта не тое ж самае, што сухія, прасеяныя таварныя гранулы, якія дастаўляюцца ў сістэму збору.
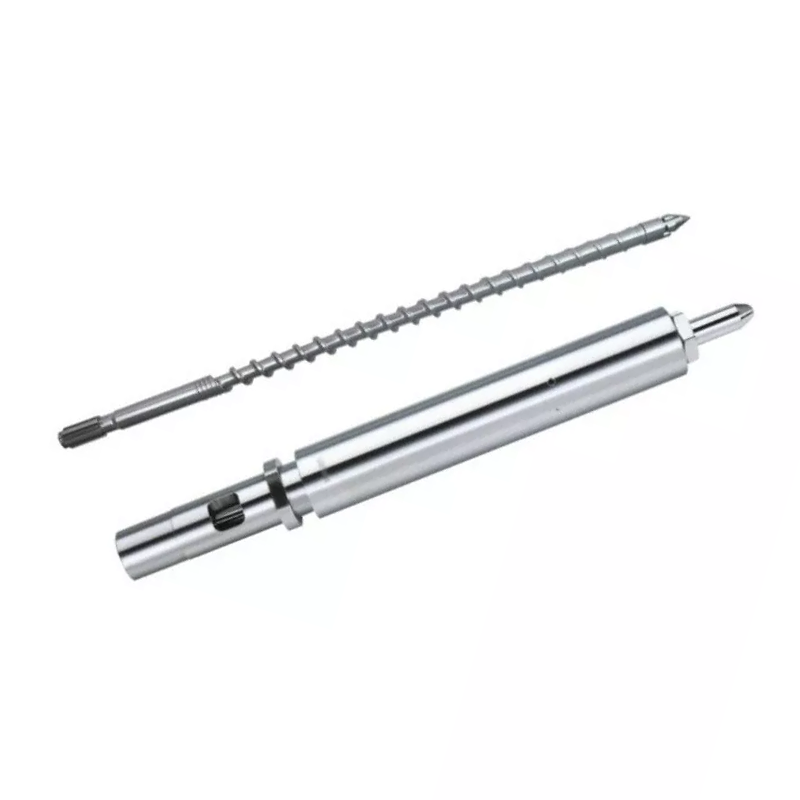
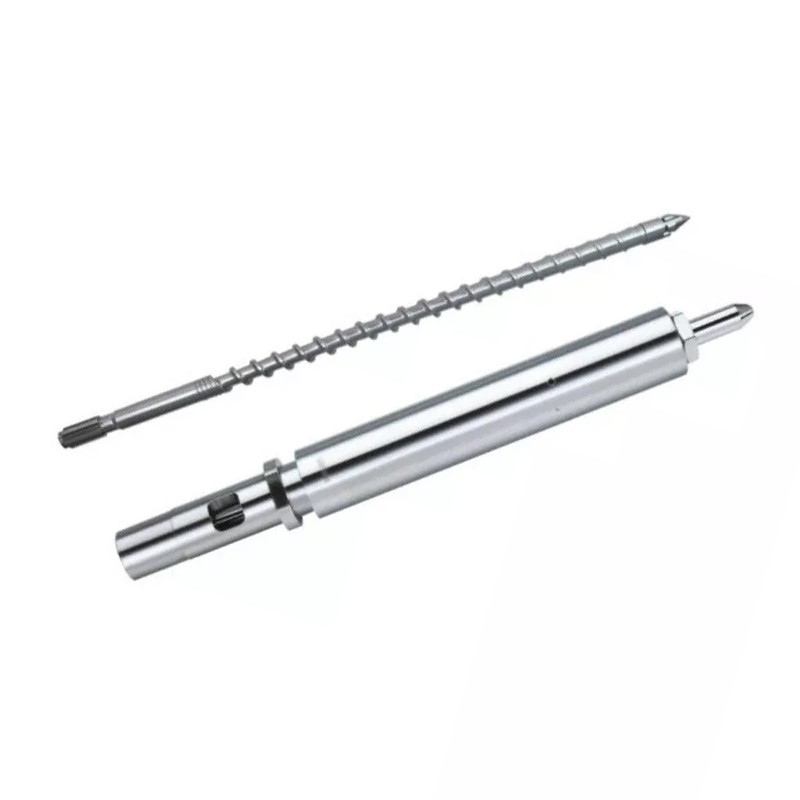
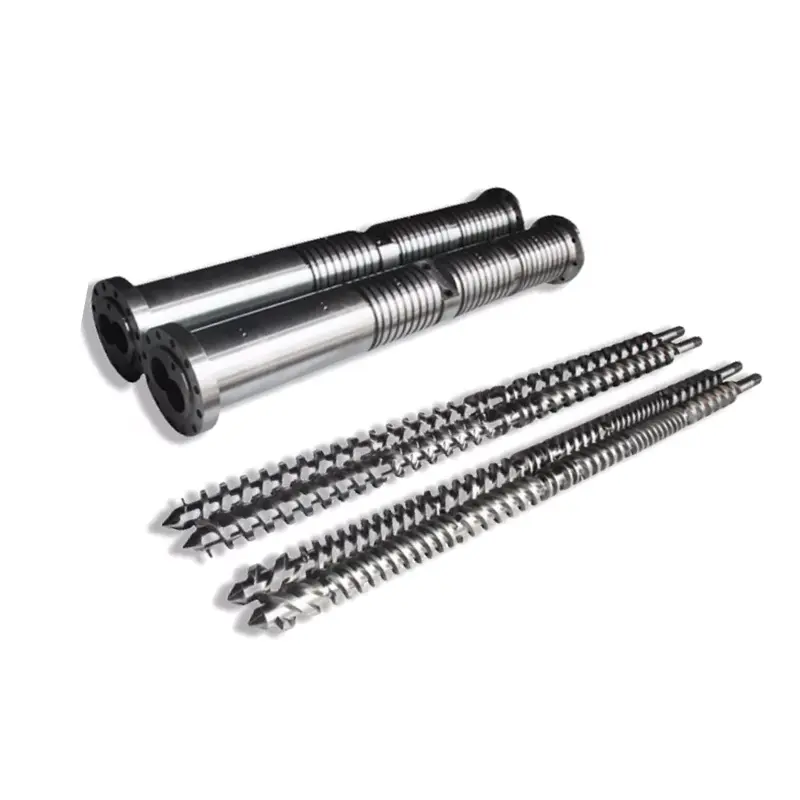
Абарона ад зносу таксама адносіцца да гэтага этапу. Абразіўныя напаўняльнікі, шкловалакно і забруджаныя другасныя матэрыялы могуць змяніць стратэгію матэрыялу шнека і ствала. Агляд Nanhaiya'sпаралельныя двухшрубавыя кампаненты, адзінкавыя шрубыізапчасткіз чаканай стужкай, а не з даданнем агульнай опцыі цвёрдай паверхні ў канцы.
Прыміце лінію з матэрыяльнымі і вымернымі вынікамі
Тэст кручэння без нагрузкі правярае зборку, але не даказвае прадукцыйнасці гранулявання. У завадскіх прыёмачных выпрабаваннях павінен выкарыстоўвацца ўзгоднены матэрыял або выразна задакументаваны эквівалент і праводзіцца дастаткова доўга, каб выявіць нестабільнасць падачы, ціску, вентыляцыі і рэзкі.
- Зацвердзіць тэставы матэрыял.Рэкордная партыя, формула, форма корму, аб'ёмная шчыльнасць, вільготнасць і падрыхтоўка. Захоўвайце захаваны ўзор.
- Праверце аб'ём лініі і бяспеку.Праверце рухавікі, абагравальнікі, агароджы, блакіроўкі, аварыйныя прыпынкі, інжынерныя камунікацыі, інструменты і кручэнне перад падачай палімера.
- Дасягнуць стабільнай працы.Запішыце хуткасць падачы, хуткасць шнека, налады зоны, вымераную тэмпературу расплаву, ціск, крутоўны момант або нагрузку рухавіка, умовы вакууму і астуджальнай вады.
- Вымерайце таварны выпуск.Узважце сухія гранулы пасля прасейвання на працягу пэўнага часу. Асобна запісвайце адходы пры запуску, разрывы нітак, агламераты і змены экрана.
- Праверце якасць гранул.Выкарыстанне ўзгодненага памеру гранул, дробных дробак, вільгаці, аб'ёмнай шчыльнасці, колеру, цякучасці расплаву, дысперсіі або наступных выпрабаванняў фармавання.
- Кіньце выклік руціннай падзеі.Прадэманстраваць змену экрана, звычайны перазапуск, аднаўленне фідэра або змену колеру, калі гэта важна для штодзённай вытворчасці.
- Агледзіце машыну.Праверце перанос вентыляцыйных адтулін, адклады на штампе, стан фрэзы, ненармальны шум, уцечку і даступныя месцы для ачысткі пасля запуску.
Выгляд нашай фабрыкі:не прымайце радок, таму што ён ненадоўга дасягае выхаду загалоўка. Мы шукаем стабільнае акно: сілкавальнік застаецца запоўненым, ціск не змяняецца, вентыляцыйная адтуліна застаецца чыстым, разака не стварае празмерных дробных дробак, а гранулы адпавядаюць патрабаванням пакупніка. Стабільная таварная прадукцыя - гэта лічба, якая мае значэнне.
Часта задаюць пытанні
Ці заўсёды двухшнековая лінія гранулявання лепшая за одношнековую?
Не. Паралельная двухшнековая лінія больш трывалая, калі працэс павінен змешваць палімеры, распыляць напаўняльнікі або пігменты, дадаваць інгрэдыенты праз бакавыя падачы або выдаляць значную колькасць лятучых рэчываў. Аднашнековая лінія часта з'яўляецца больш прамым выбарам, калі стабільная падрыхтаваная сыравіна ў асноўным патрабуе плаўлення, фільтрацыі, стварэння ціску і рэзкі гранул.
Якая лінія гранулявання лепш для перапрацаванага ПЭ або ПП?
Гэта залежыць ад стану перамолу. Адсартаваны, прамыты і дастаткова аднастайны паток ПЭ або ПП можа адпавядаць аднашнекавой лініі з правільнай падачай, дэгазацыяй і фільтраваннем расплаву. Змешаныя склады, даданне напаўняльніка, выдаленне паху або лятучых рэчываў і патрабаванне гамагенізацыі могуць апраўдаць паралельную двухшнековую лінію.
Якую лінію мне выбраць для маткавай сумесі або высоканапоўненых злучэнняў?
Пачніце ацэнку з паралельнай двухшнековой лініі, таму што модульныя шнековые элементы і асобныя зоны падачы даюць большы кантроль над размеркавальным і дысперсійным змешваннем. Тып напаўняльніка, загрузка, аб'ёмная шчыльнасць, абразіўнасць і неабходная дысперсія па-ранейшаму вызначаюць фідэр, канфігурацыю шнека і пакет зносу.
Ці можа одношнековая лінія гранулявання выкарыстоўваць вакуумную дэгазацыю?
так. Nanhaiya прапануе вакуумную дэгазацыю ў якасці опцыі на сваёй аднашнекавай лініі гранулявання. Палажэнне вентыляцыйнай адтуліны, узровень запаўнення шнека, вільготнасць падачы, ушчыльненне ад расплаву і вакуумная ёмістасць павінны працаваць разам, каб матэрыял не заліваў вентыляцыйную адтуліну.
У чым розніца паміж стрэнджавым і вадакальцавым грануляваннем?
Сістэма нітак экструдуе бесперапынныя ніткі, астуджае іх, а затым разразае на цыліндрычныя гранулы. Сістэма вадзяных кольцаў разразае расплаў на тарцы штампа і адводзіць гранулы ў ваду. Паводзіны матэрыялу, прапускная здольнасць, патрэбы ў пераключэнні, форма гранул і ўдзел аператара павінны вызначаць метад.
Якую прадукцыйнасць могуць вырабляць лініі гранулявання Nanhaiya?
Nanhaiya паказвае 100 кг/гадз для аднашнекавай лініі гранулявання і ад 300 да 600 кг/г для паралельнай двухшнекавай лініі гранулявання. Гэта апублікаваныя канфігурацыі прадукту, таму ў канчатковым прапанове павінна быць указана дакладная рэцэптура, стан корму і аснова прыёмкі для абранай машыны.
Якую інфармацыю я павінен адправіць з запытам цаны на лінію гранулявання?
Адпраўце маркі палімераў і працэнты, форму корму, аб'ёмную шчыльнасць, вільготнасць, забруджванне і лятучыя ўзроўні, дабаўкі і напаўняльнікі, цяперашні і мэтавы аб'ём вытворчасці, памер гранул, патрабаванні да фільтрацыі, камунальныя ўмовы, план завода, кантрольны стандарт і вымяральныя прыёмачныя выпрабаванні.
Раскрыццё камерцыйнай інфармацыі: Nanhaiya вырабляе лініі гранулявання, шнекі, ствалы і экструзійныя кампаненты, спасылкі на якія прыведзены ў гэтым кіраўніцтве. Канчатковы выбар залежыць ад матэрыялу пакупніка, зацверджанага аб'ёму лініі, тэхнічнага пагаднення і прыёмачных выпрабаванняў.